微信登录
 QQ登录


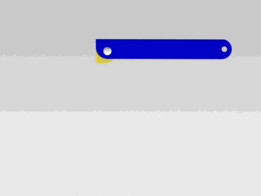
带双耳安装座的钣金折弯冲压固定件


这类带双耳安装座的钣金冲压件,常出现在中小型设备的内部支撑、外部护板挂载以及轻型工装的定位结构中,日常在自动化输送线的侧边挡料支架、小型电控柜的内部元件安装托板、民用机电产品的壳体连接固定位都能见到同结构设计的身影,核心作用是通过钣金本体的平面承托,配合双耳的铰接或螺栓固定,实现两个部件之间的位置锁定与载荷传递。从结构设计逻辑来看,该零件采用单工序折弯配合冲孔落料的冲压工艺即可完成生产,主体平板部分做了局部沉台压型,这个结构并非装饰设计,而是为了在平板承托面形成局部刚性加强,避免薄钣金在承受垂直载荷时出现中部下凹变形,同时沉台结构也能给被固定的零件提供定位基准,减少装配时的对位调整工作量。
两侧向上弯折的立边与端部的双耳安装座为一体冲压成型,没有额外焊接工序,从根源上避免了焊接变形带来的安装孔位偏差问题,双耳上的同轴通孔为安装铰接轴或穿装固定螺栓预留了空间,孔位边缘做了小尺寸翻边处理,既提升了孔位的接触强度,避免螺栓锁紧时孔边被压溃,也能在穿轴时起到导向作用,降低装配难度。在安装边界的设计考量上,零件的平板底面为完全贴合的安装基准面,没有额外凸起结构,能直接与被承托的平面完全贴合,不需要额外加工避让槽;两侧折弯立边的高度控制在较低范围,既保证了双耳安装座的支撑高度,也不会占用过多垂直方向的安装空间,适合在布局紧凑的设备内部使用。折弯处的内R角匹配常规冲压模具的折弯半径,不会出现折弯开裂的问题,
零件所有外露边缘都做了微小的毛刺去除处理,避免装配时划伤操作人员或配套线缆。从载荷承受能力来看,该结构适合承受10kg以内的静态垂直载荷,以及小幅值的水平方向拉扯力,双耳的孔位间距经过匹配设计,穿装螺栓后能形成稳定的两点固定,不会出现零件绕固定点转动的问题,平板部分的压型沉台位置刚好对应载荷的核心作用点,能将集中载荷分散到整个平板平面,再通过两侧折弯立边传递到双耳安装座,最终传导到固定的主机结构上,整个传力路径没有应力集中的突变位置,能满足长期使用的结构强度要求,不需要额外做加强筋设计,兼顾了加工成本与结构性能。
- 上一篇:一体式硅胶智能穿戴手环结构设计
- 下一篇:大理石材质装饰围栏立柱构件

- 全部评论(0)

- 模板大小: 30.81 MB
- 售价:5金币
- 下载次数: 40
- 系统要求: Other,STEP / IGES,Rendering,STL
- 软件分类: 通用五金配件