微信登录
 QQ登录


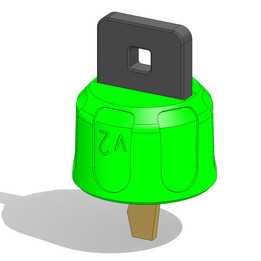
适配M6六角螺母的T形锁紧外壳结构

在非标设备调试、小型工装夹具改制、创客项目快速搭建的场景里,经常会遇到标准T形螺母备货不足、采购周期跟不上现场进度的情况,尤其是铝型材框架搭建、薄板件侧装锁紧、治具工位快速调整这类需要T形螺母实现滑槽内嵌锁紧的工况,缺件往往会直接拖慢整个装配节奏。这款适配M6六角螺母的T形外壳,就是针对这类应急补件、小批量定制锁紧需求设计的嵌入式结构,不需要开模,通过熔融沉积成型的3D打印工艺即可快速制作,把常规的标准M6六角螺母嵌装进去,就能获得和标准T形螺母功能一致的锁紧连接件。
从结构设计逻辑来看,整个外壳的内腔完全贴合M6六角螺母的对边尺寸,预留了0.2mm的装配间隙,既可以保证六角螺母能够顺利压入外壳内部,又能限制螺母在锁紧过程中跟转,不需要额外在滑槽内设置防转结构。外壳的外部轮廓完全匹配常用的欧标20系列铝型材T形槽尺寸,头部的T形卡位厚度控制在3mm,能够顺利卡入型材槽口内,不会出现卡位过厚无法装入、或者卡位过薄锁紧时打滑脱出的问题。外壳的主体部分做了等壁厚设计,壁厚统一为2.5mm,这个厚度既能够保证打印过程中不会出现薄壁翘曲、填充不足的问题,又能在M6螺栓锁紧时提供足够的结构强度,承受常规工装装配下的锁紧力矩,不会出现外壳开裂、变形导致的锁紧失效。
实际使用的时候,只需要把标准M6六角螺母从外壳的底部开口压入内腔,压装到位后螺母的上端面和外壳内部的限位台阶贴合,螺栓从外侧穿过被连接件之后拧入螺母,随着锁紧力矩的增加,外壳的T形头部会紧紧贴在型材滑槽的内侧壁上,和标准T形螺母的受力路径完全一致。和直接采购标准T形螺母相比,这种结构的优势在于灵活性极强,当现场遇到特殊槽宽的非标滑槽、或者需要定制T形头部的伸出长度来适配不同厚度的被连接件时,只需要调整外壳的三维模型尺寸,不需要重新定制非标紧固件,几个小时就能打印出可用的零件,完全满足小批量试制、现场应急改修的需求。
在安装边界上,这款外壳的整体长度控制在12mm,宽度为10mm,适配槽口宽度6mm、槽内净宽10mm的标准T形滑槽,安装时不需要对滑槽做任何二次加工,直接将嵌装好螺母的外壳从滑槽的端部滑入,或者从槽口的缺口位置卡入即可,锁紧时推荐的力矩控制在4N·m以内,适配3D打印常用的PLA、PETG材料的强度范围,如果需要更高的锁紧强度,可以更换为ABS、PC等高强度打印材料制作外壳,对应的锁紧力矩可以提升到6N·m,满足大部分轻型工装、铝型材框架的连接需求。
很多现场装配的场景里,紧固件的适配性往往是影响装配效率的关键,比如在做小型自动化设备的传感器安装支架调整时,经常需要在不同位置增加T形螺母来固定支架,如果刚好没有对应规格的T形螺母,等采购件到位往往要耽误一两天的工期,而用这种可嵌装标准六角螺母的T形外壳,只需要现场打印几个,就能马上解决缺件问题。设计的时候特意把外壳的内腔棱角做了0.3mm的圆角过渡,既可以减少打印过程中的应力集中,避免拐角位置出现层间开裂,又能让六角螺母的压装更加顺畅,不会因为棱角的毛刺导致螺母卡滞在半程位置。外壳的底部开口做了15度的导入倒角,压装螺母的时候可以自动找正,不需要精确对准就能把螺母顺利压入到位,降低现场装配的操作难度。
从受力角度分析,当螺栓锁紧时,力矩产生的轴向拉力会作用在六角螺母的端面,把力传递到外壳内部的限位台阶上,再通过T形头部把力分散到滑槽的接触面上,整个受力路径没有应力集中的薄弱点,2.5mm的壁厚在PETG材料下可以承受超过800N的轴向拉力,完全满足轻型连接件的载荷要求。如果是用于需要频繁调整位置的滑动工位,还可以在外壳的T形头部表面粘贴一层0.5mm厚的聚四氟乙烯薄膜,减少滑动时的摩擦力,调整位置的时候更加顺畅,不会出现卡涩的情况。
- 上一篇:适配铝型材的舷窗拉杆支架优化结构
- 下一篇:带网纹滚花外螺纹连接金属操作握柄

- 全部评论(0)

- 模板大小: 95.89 KB
- 售价:5金币
- 下载次数: 17
- 系统要求: STEP / IGES
- 软件分类: 通用五金配件