微信登录
 QQ登录


玻璃纤维复合材料船厂整体规划方案
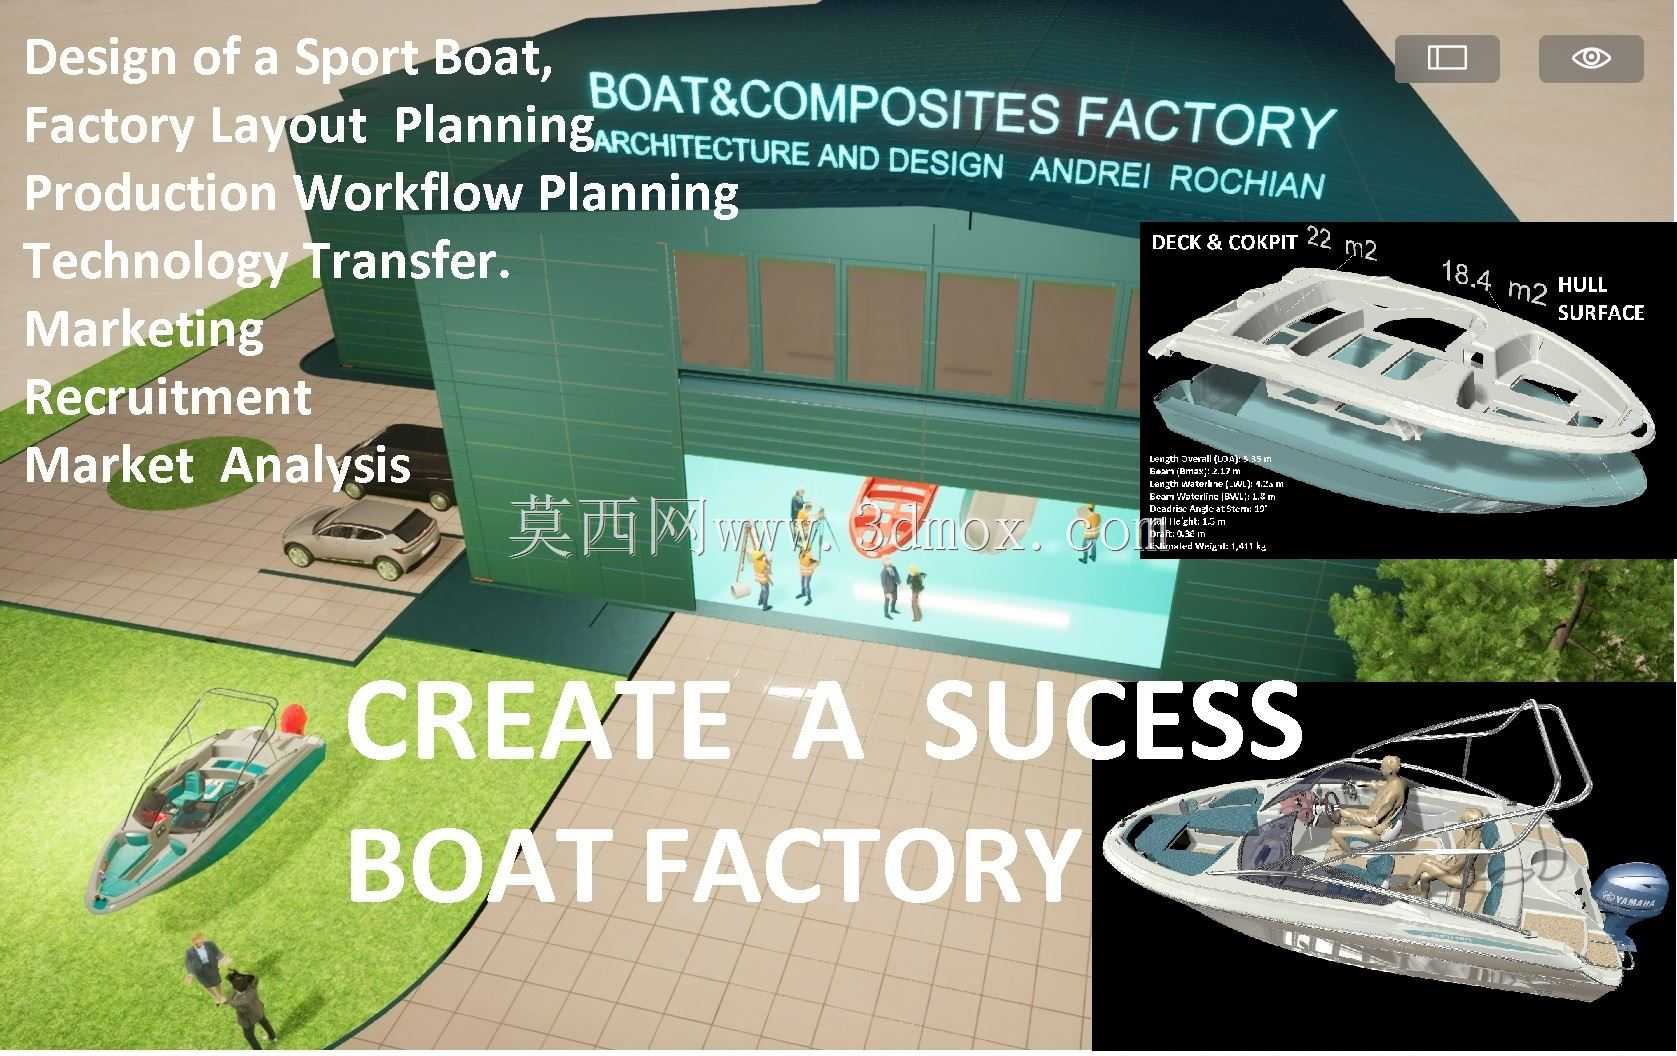
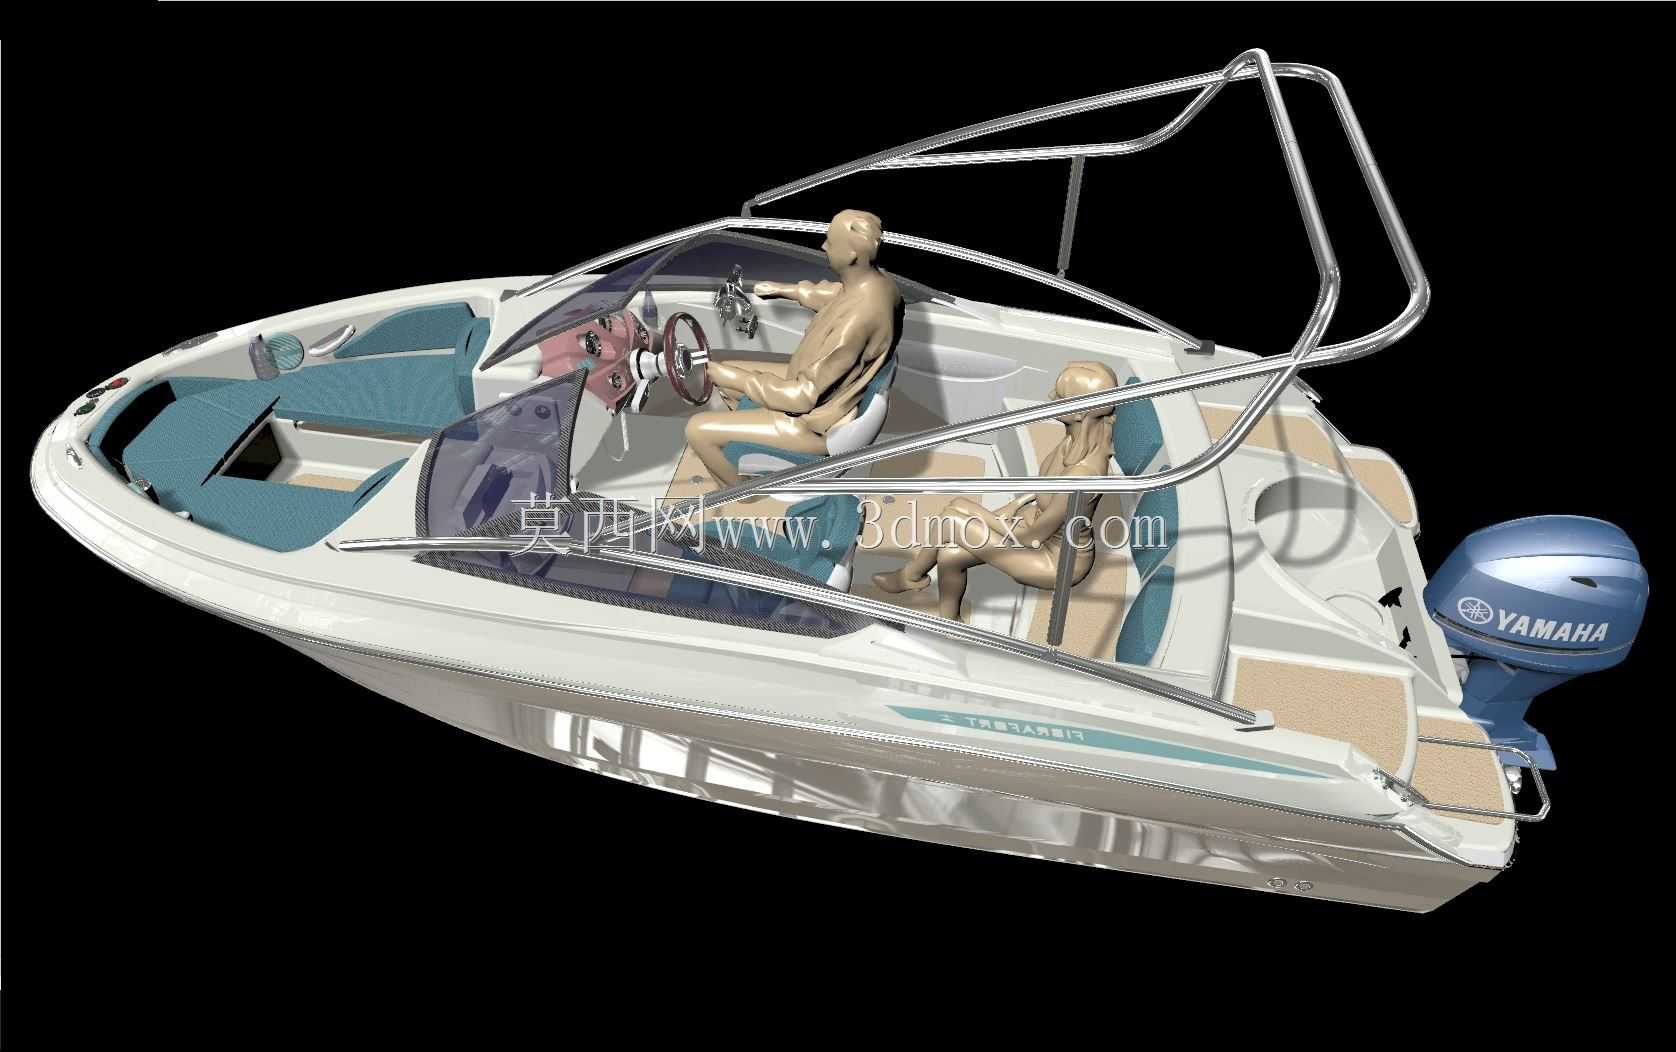
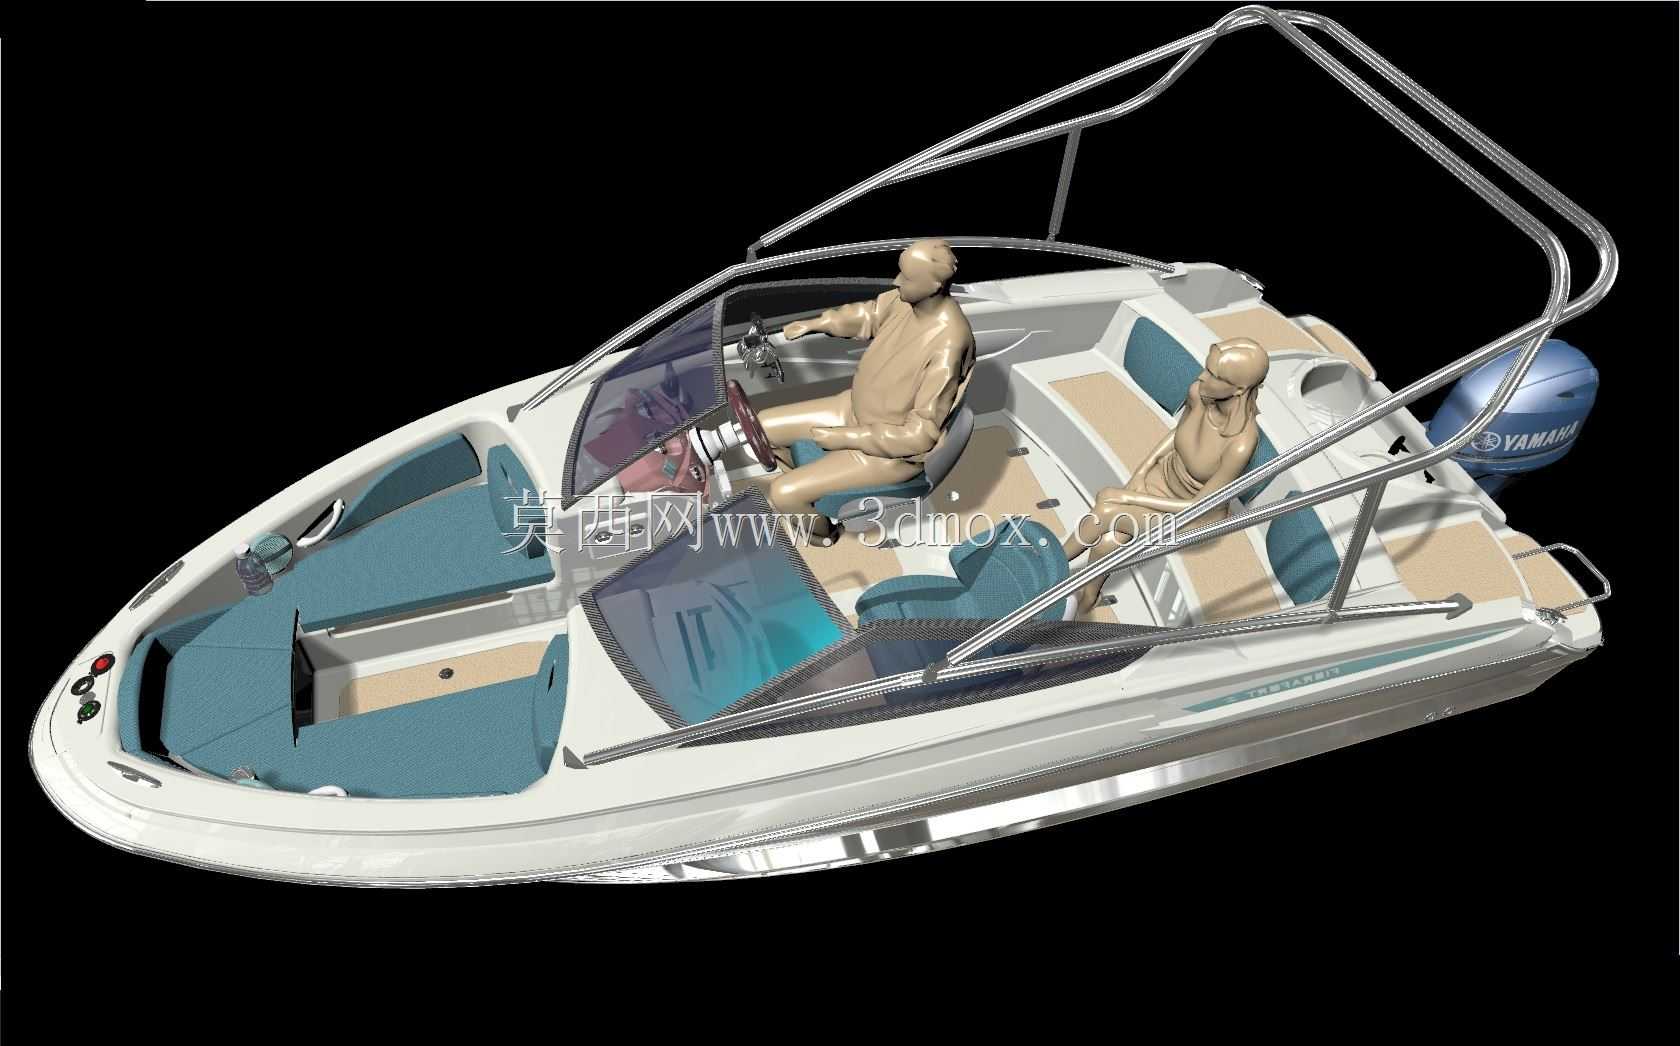
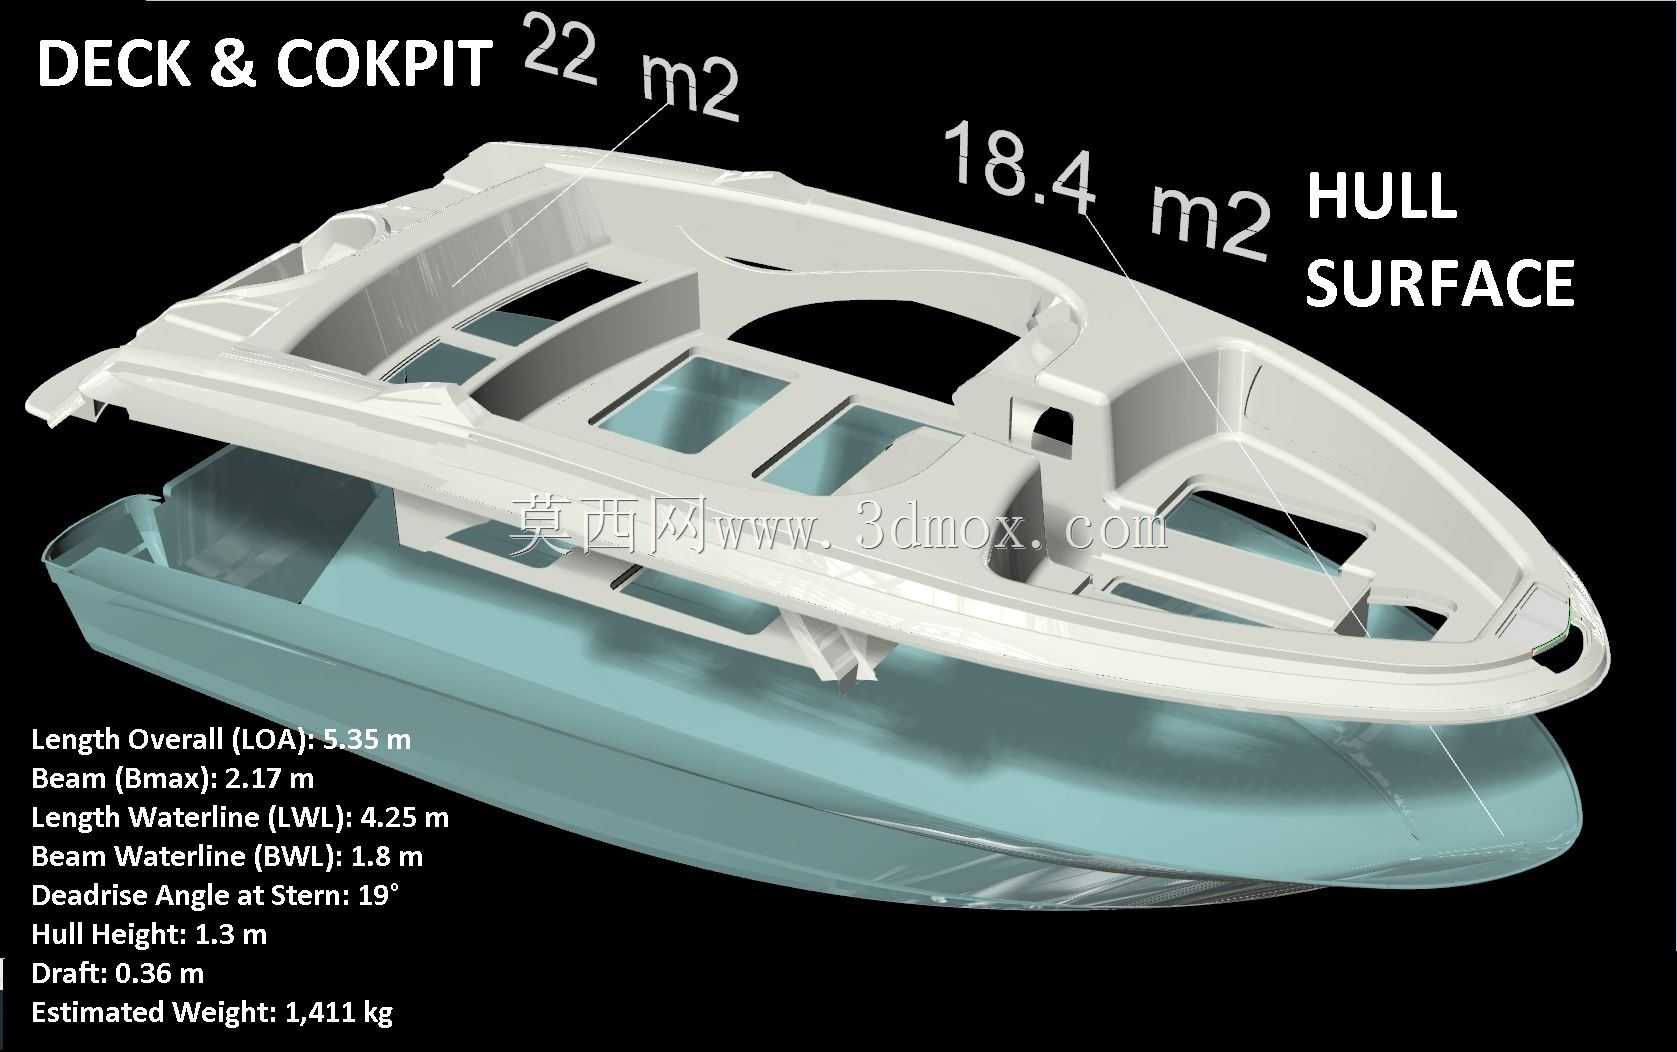
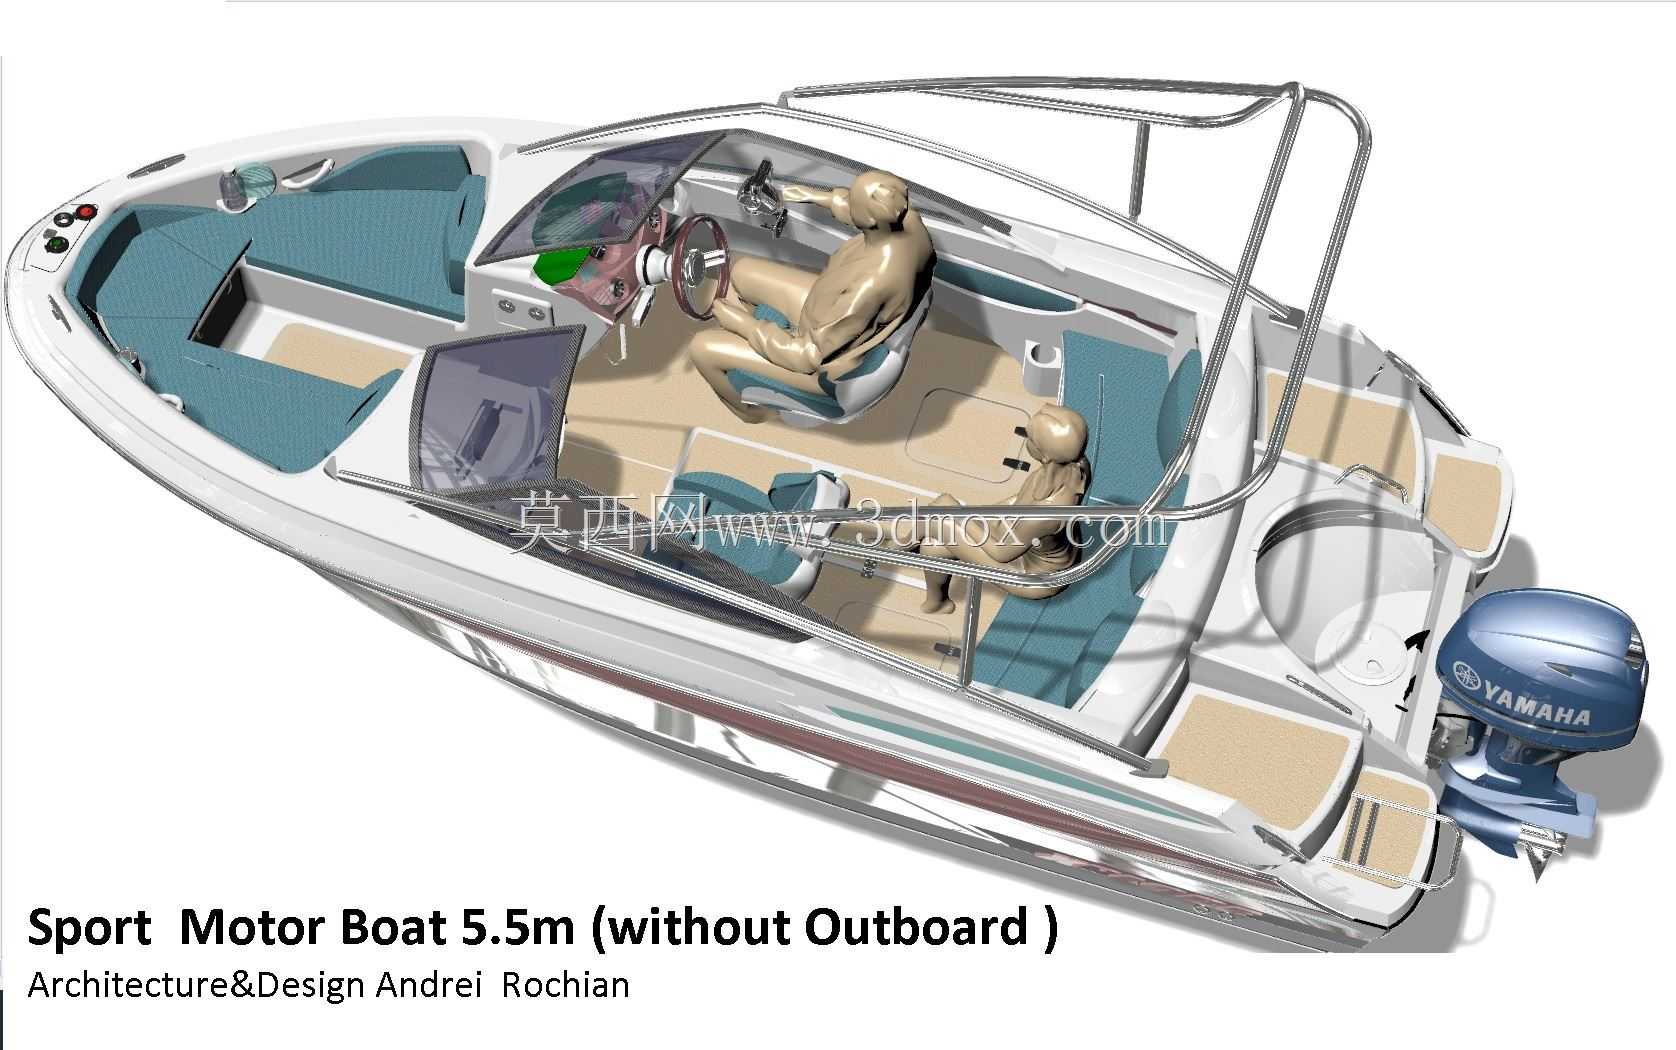
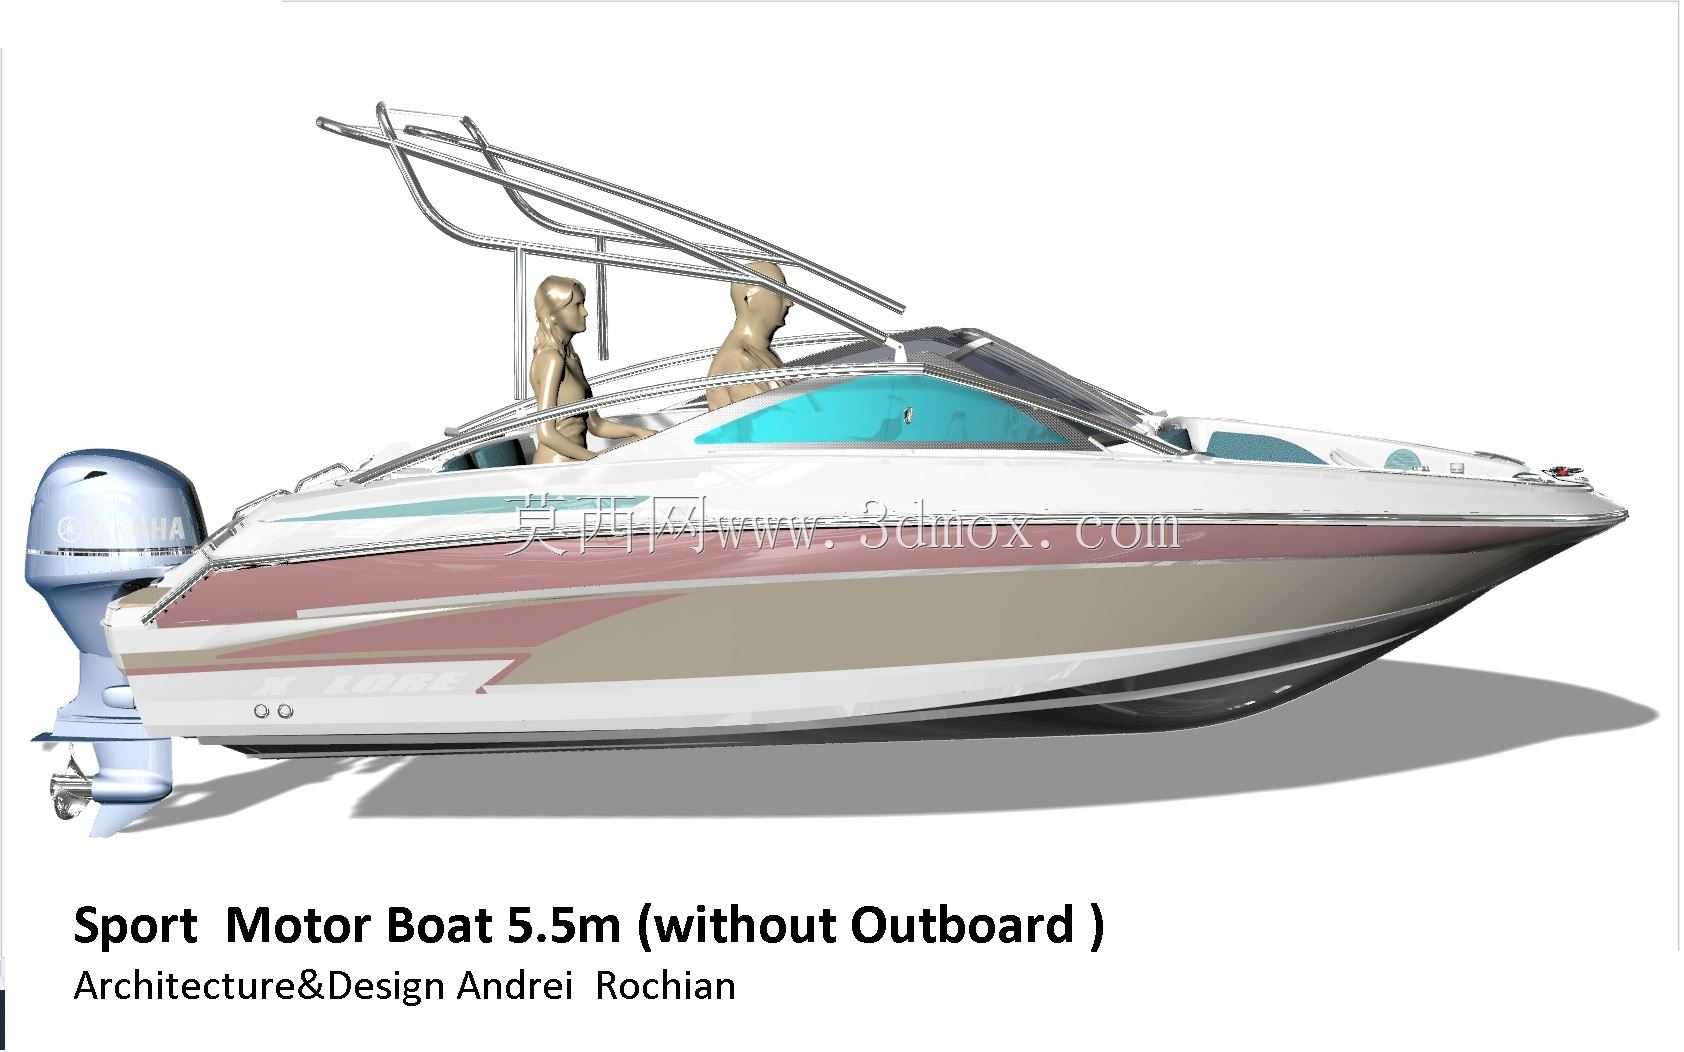
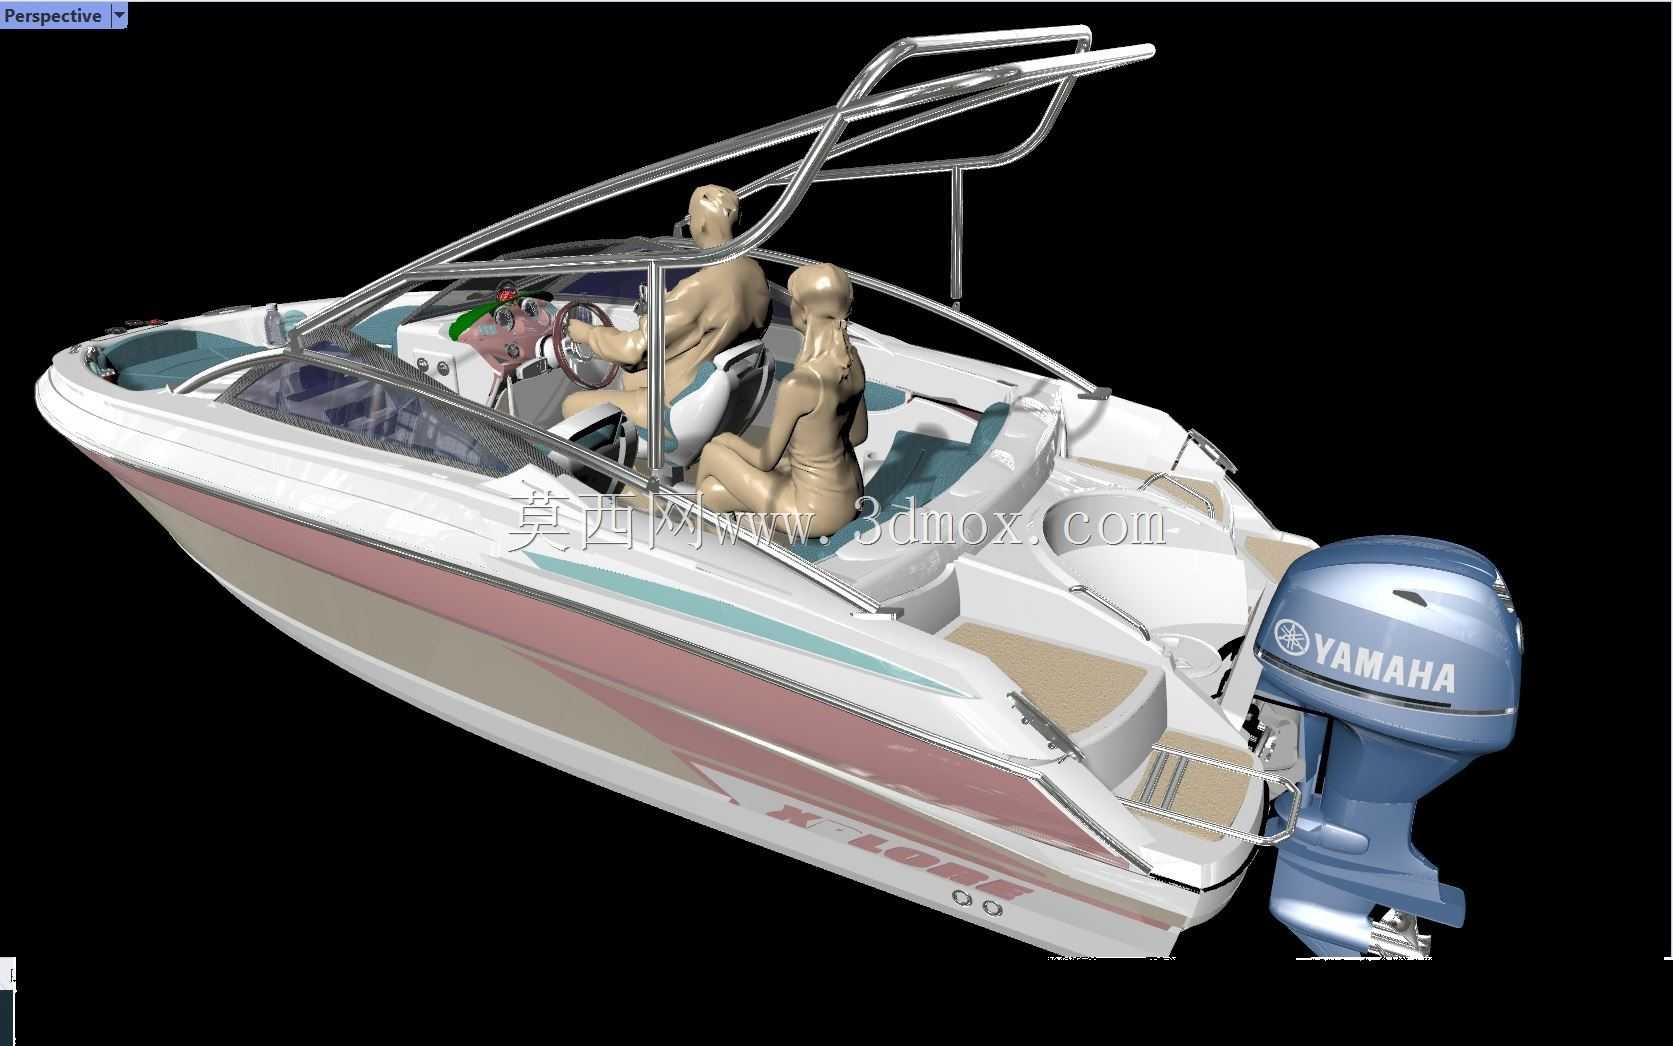
这套方案围绕中小型玻璃钢运动艇的量产需求搭建完整生产体系,核心覆盖5.5米级运动艇的全流程制造与厂区功能匹配,首先从终端产品的参数边界倒推厂区各模块的配置逻辑:目标量产的5.35米运动艇总长5.35米,型宽2.17米,水线长4.25米,型宽吃水线位置1.84米,尾斜角19度,型深1.3米,吃水0.36米,整船预计重量1411kg,配套200HP尾挂发动机,这些尺寸参数直接决定了模具周转空间、层压作业区净高、物料转运通道宽度的硬性设计指标。
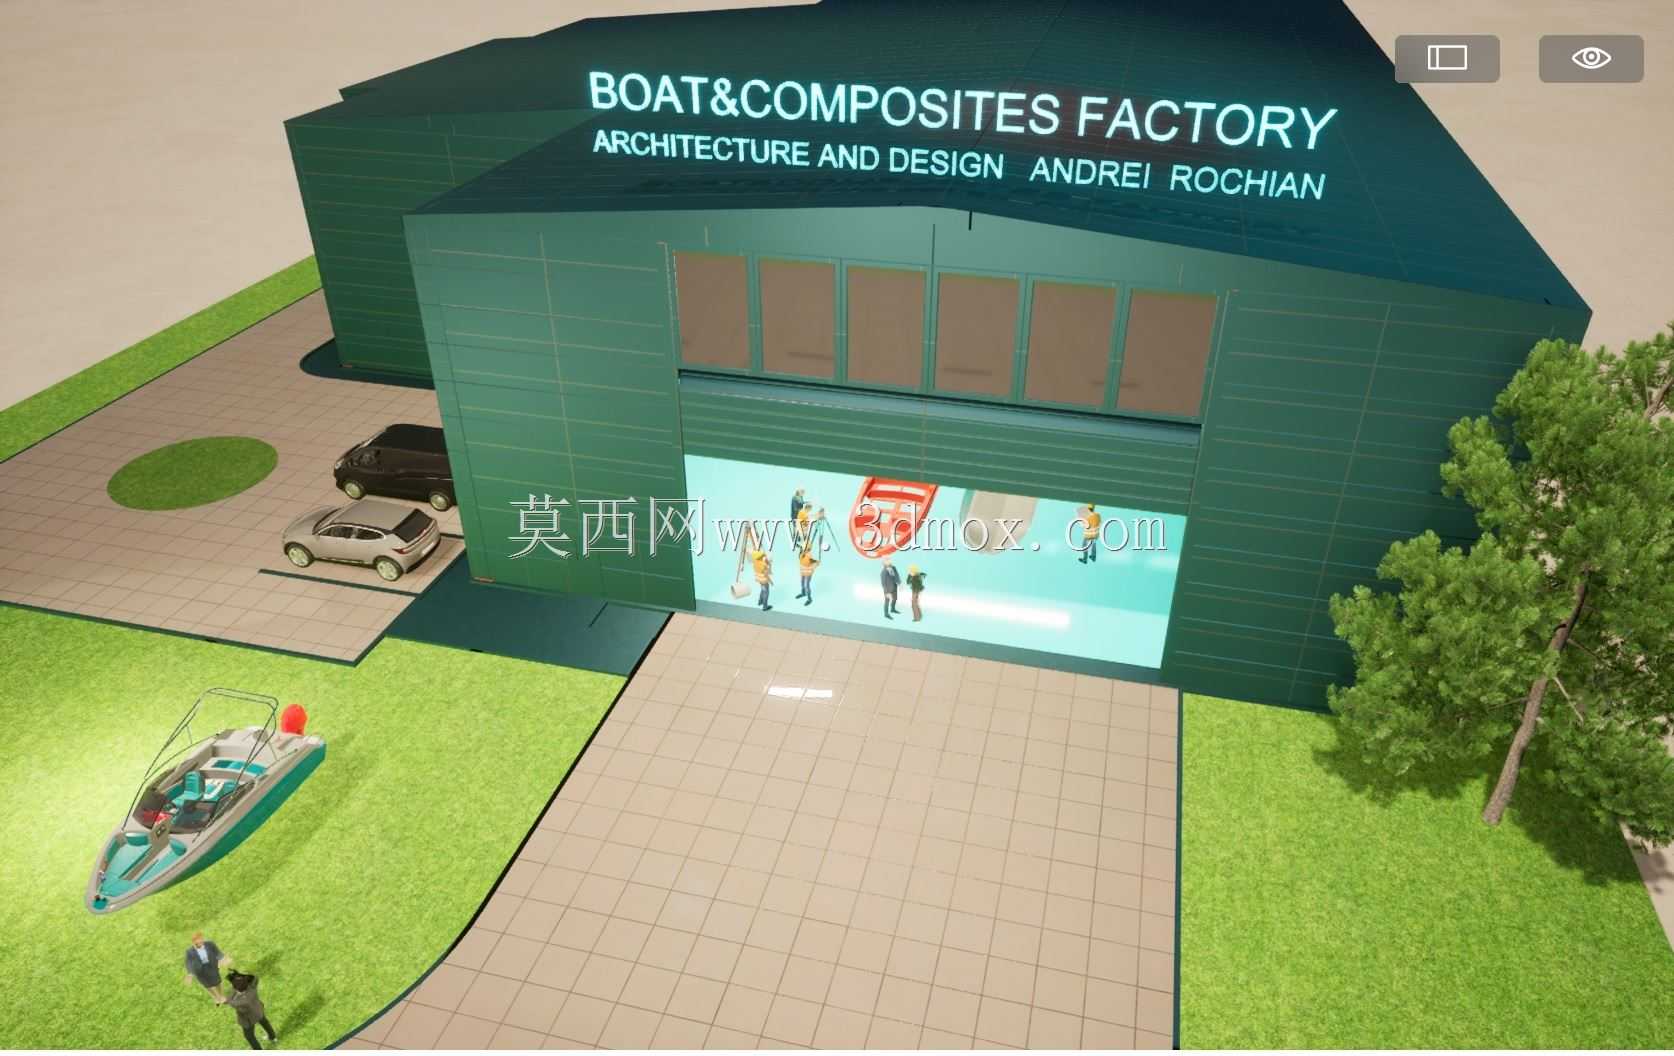
厂区核心生产区按工艺流拆分出关键层压区、装配区、喷涂区、精加工区四大功能块,关键层压区专门处理船体与甲板的成型作业,针对玻璃钢成型的工艺特性,该区域做了温湿度恒定控制,确保树脂固化速率稳定,避免出现层间结合不良、气泡残留等成型缺陷;模具采用低成本木制定模框架,表面做CNC精加工或手工修型适配预算区间,模面喷涂胶衣保证脱模后船体表面光滑,模具设计时在插头位置预留多层玻纤增强结构,提升模具耐用性,模面经过打磨抛光处理保证成型面光泽度达标,模具表面涂抹脱模蜡防止粘连,铺层时采用真空灌注或树脂转移工艺,相比传统手糊工艺能更好控制树脂含量,提升船体结构强度的同时降低材料损耗。
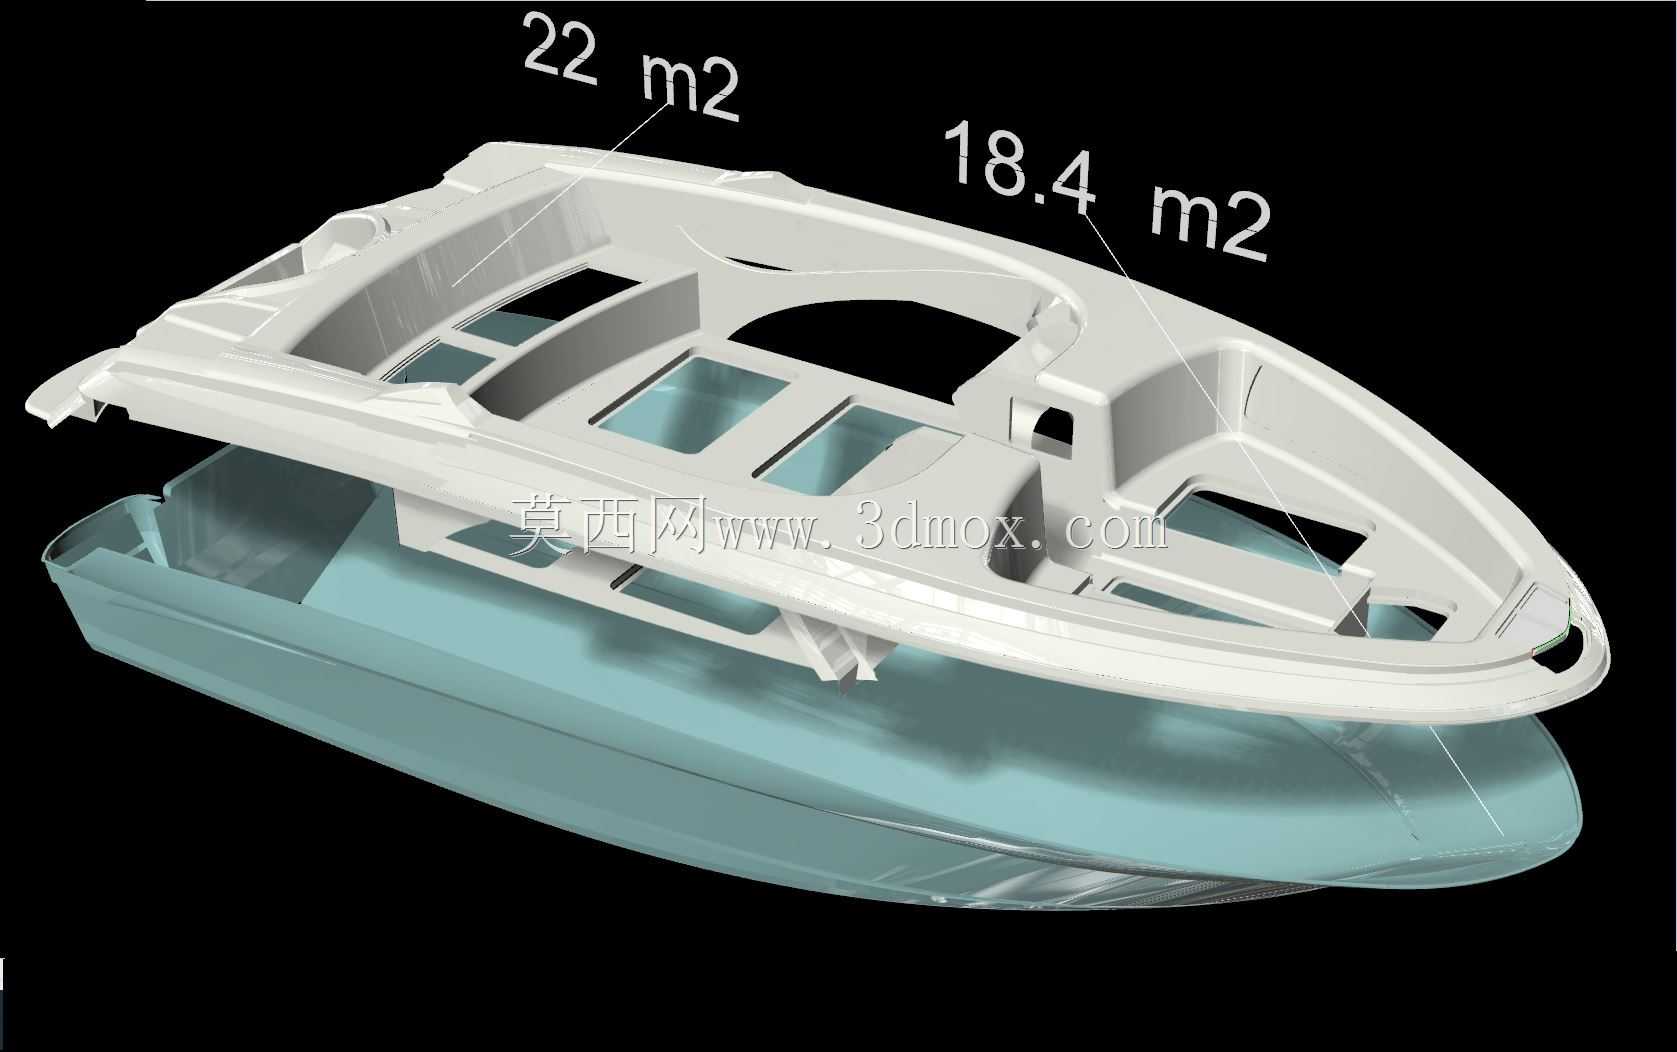
模具配置上,船体模具表面积18.4平方米,驾驶舱模具表面积22平方米,模具主体采用高密度聚氨酯泡沫做芯材,外部包覆玻璃纤维增强不饱和聚酯材料,在保证模具刚度的同时控制模具自重,方便模具周转与开合作业。生产流程优化上采用并行作业逻辑,单批次安排5-10艘船的生产排程,层压环节可同步进行不同模具的铺层与固化作业,比如一个模具进行铺层操作时,另一个同批次模具可进入固化阶段,大幅压缩单船生产周期;船体与甲板层压成型完成后,转入装配区进行连接件、座椅、舾装配件的安装,喷涂区专门做无尘化处理,避免漆面粉尘附着影响漆面质量,精加工区负责模具存放、船体修边、细节打磨等作业,模具存放区预留足够的周转空间,方便模具日常清洁维护与快速调用。
厂区布局同时覆盖技术转化、市场对接、人员招聘、市场分析等配套功能模块,从产品设计、工艺落地到量产交付、市场推广形成完整闭环,针对5.5米运动艇的成本控制需求,模具制造环节优先选用高性价比材料,在保证成型精度与模具寿命的前提下压缩前期投入,工厂布局的物流通道设计匹配原材料、半成品、成品的转运路径,避免出现工艺流交叉折返,提升整体生产流转效率。
- 上一篇:小型拼接式作业艇加强筋与面板结构设计
- 下一篇:创意仿生船型装饰摆件三维结构设计

- 全部评论(0)

- 模板大小: 8.92 MB
- 售价:5金币
- 下载次数: 16
- 系统要求: Rhino,Rendering
- 软件分类: 船