微信登录
 QQ登录


压铸模具用索利多斜切定位镶件结构


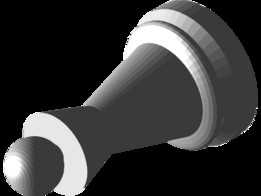
在压铸生产的模具结构体系里,这类斜切式镶件承担着局部型腔成型与合模定位的双重作用,日常接触的铝合金压铸件、锌合金压铸件生产过程中,经常会遇到产品局部带有半圆弧过渡、斜向分型面的结构,直接在整体模芯上加工这类特征,不仅加工难度大,后期生产过程中出现磨损、冲蚀后维修成本极高,因此拆分出独立镶件是压铸模设计里非常成熟的处理方案。从结构形态来看,这个镶件主体采用矩形基体加单侧半圆弧延伸的构型,斜向分割面完全贴合模具的分型走向,矩形段的直边部分可以直接嵌入模芯的对应安装槽内,依靠直边的面接触实现周向定位,避免生产过程中受到铝液冲击出现转动、移位的问题,半圆弧段则对应产品的圆弧轮廓成型区域,拆分后圆弧面可以单独采用精磨、电火花加工到位,不需要在整体模芯上做深腔圆弧加工,能大幅降低模芯的加工难度,缩短模具制造周期。
设计这类镶件的时候,首先要考虑安装边界的配合公差,通常镶件与模芯安装槽的配合采用H7/m6的过渡配合,既保证安装后不会出现松动飞边,也方便后期维修时拆卸更换;斜切面的角度需要完全匹配产品的脱模斜度,同时要避开顶针的排布位置,防止合模时出现干涉,半圆弧部分的成型面要预留0.1-0.15mm的抛光余量,热处理后再做镜面抛光,减少铝液粘附的概率,提升压铸件的表面质量。
实际生产场景中,这类镶件通常安装在压铸模的动模或者定模的局部异形区域,对应产品上的斜向凸台、半圆弧侧壁这类特征,因为这些区域是铝液填充时的冲蚀高发区,长时间生产后容易出现拉伤、塌角的问题,做成独立镶件后,一旦出现损耗可以直接快速更换,不需要将整个模芯拆下返修,能大幅减少设备停机时间,提升压铸生产的连续作业效率。从安装尺寸的匹配逻辑来看,镶件的厚度方向要比模芯安装槽的深度高出0.02-0.03mm,合模时靠锁模力压紧,避免铝液从镶件配合缝隙钻入形成飞边,半圆弧的外沿要做R0.3的倒角处理,既可以避免安装时刮伤模芯槽壁,也能减少铝液填充时的锐角紊流,降低铸件气孔、夹渣的缺陷概率。
很多刚接触压铸模设计的工程师容易忽略镶件的排气设计,这类斜切镶件的配合面可以在非成型侧开出0.05mm深的排气槽,引导型腔内的空气顺着镶件缝隙排出,减少铸件局部困气导致的填充不足问题;另外镶件的材质通常选用H13热作模具钢,热处理硬度控制在HRC46-48,兼顾高温下的红硬性与韧性,避免反复受到铝液冷热冲击出现开裂。在模具装配环节,这类镶件装入模芯后需要先做红丹配研,检查斜切面与圆弧面的贴合率,确保贴合率达到90%以上才能进行后续的合模试模,试模过程中还要重点检查镶件周边是否有飞边、铸件对应位置是否有拉伤,根据试模结果微调镶件的配合尺寸,直到批量生产时尺寸稳定、成型质量达标。这类拆分式镶件的设计思路本质是将复杂整体结构拆解为易加工、易更换的独立单元,既平衡了加工工艺性,也兼顾了后期生产维护的成本,在中小型压铸件的模具设计中应用非常广泛,尤其是消费电子类压铸件、汽车小型压铸配件的模具上,这类结构的使用频率极高,能够在保证模具结构强度的前提下,大幅降低模具的制造与维护成本,提升压铸生产的综合效益。
- 上一篇:玩具监视器壳体压铸结构设计方案
- 下一篇:道奇车载充电器外壳压铸结构设计

- 全部评论(0)

- 模板大小: 112.1 KB
- 售价:5金币
- 下载次数: 8
- 系统要求: Rendering,STEP / IGES
- 软件分类: 铸造模