微信登录
 QQ登录


压铸模具配套排油结构件设计


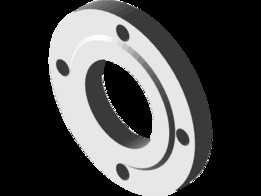
在压铸生产的连续作业场景中,模具分型面、抽芯机构的滑动配合面会持续积存高温脱模剂残留、压铸润滑油混合的油污,若不能及时导出排出,油污渗入铸件型腔会直接造成压铸件表面夹杂、气孔缺陷,还会加速模具配合面的磨粒磨损,这套环形排油结构正是针对压铸模的局部排油需求设计的适配构件。从结构形态来看,该构件采用同轴阶梯环形设计,主体为厚壁回转体结构,中心通孔作为排油流道的主通路,内壁做了光滑过渡处理,避免油污中的杂质挂壁堵塞流道;外侧圆柱面为安装定位基准面,加工时严格控制圆柱度公差,保证装入模具对应安装孔后不会出现偏斜渗漏;一端的环形凸台作为轴向定位面,安装时与模具安装槽的端面贴合,通过端面密封配合防止排油过程中出现侧漏。
设计过程中首先核算了压铸模对应位置的排油流量需求,结合模具安装位的预留空间确定了构件的整体外径与内孔直径比例,壁厚取值兼顾了结构强度与流道通流面积,既保证长期接触高温油污不会出现形变,也不会因为壁厚过大挤占模具内部的其他管路布置空间。实际应用时,该构件嵌入压铸模动模或者定模的预设安装孔内,中心通孔对接模具内部的排油支路,将配合面汇集的油污统一导出到模具外部的集油槽中,避免油污在模具内部积存。不同于常规的直通式排油孔,该环形构件的端面凸台做了微小的倒角处理,安装时可以顺畅导入安装孔,不会刮伤安装孔的内壁面,同时凸台与安装孔的配合公差选用过渡配合,既保证安装后的同轴度,也方便后续模具维护时的拆卸更换。
考虑到压铸生产现场的高温工况,构件的结构设计规避了尖锐棱角与应力集中结构,所有转角位置都做了微小圆角过渡,避免长期受温度交变影响出现开裂问题。在安装边界上,该构件的轴向长度完全匹配模具安装孔的深度,装入后端面与模具表面齐平,不会突出模面影响合模精度,也不会凹陷过深造成排油路径出现死角。从功能特性来看,该结构没有多余的活动部件,依靠自身的流道结构实现油污导流,运行过程中不需要额外维护,只要在模具定期保养时检查内孔是否有杂质堵塞即可,能够适配绝大多数中小型压铸模具的局部排油改造需求,也可以直接集成到新设计的压铸模排油系统中,作为标准排油接口构件使用。
在三维建模过程中,回转体结构通过旋转特征生成主体,后续对定位凸台、倒角、圆角细节做精细化处理,保证模型的尺寸公差与实际加工要求一致,导入装配环境时可以直接与模具的对应安装位做配合约束,不需要额外调整模型比例。针对3D打印的成型需求,模型的壁厚设置满足打印最小壁厚要求,悬空位置的角度也符合无支撑打印的角度范围,打印完成后只需要简单打磨内孔即可投入使用,不需要复杂的后处理工序。
- 上一篇:户外小型多组风车通风装置结构设计
- 下一篇:专业音响低音炮箱体结构三维设计

- 全部评论(0)

- 模板大小: 207.64 KB
- 售价:5金币
- 下载次数: 11
- 系统要求: STL
- 软件分类: 通用机械零部件