微信登录
 QQ登录


CA6140车床径向回转块铰接支座结构
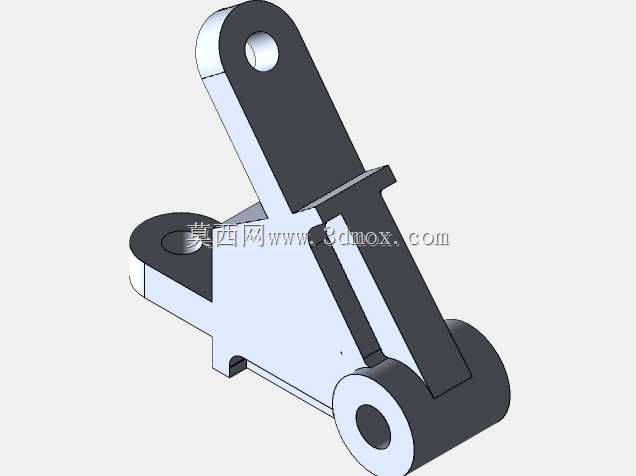
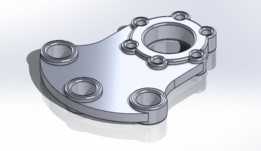
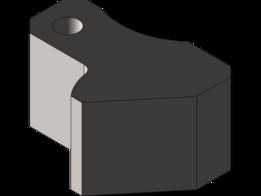
该径向回转块属于CA6140普通车床周边工装与进给传动链路里的典型铰接承载件,整体采用双端铰耳加斜向摆臂的空间布局,核心作用是在径向进给动作、拨叉联动或者小型工装摆转机构中传递摆动力矩,同时约束铰接轴的径向窜动,保证摆转过程中两个铰接点位的同轴度与位置精度。
从实际装机场景来看,这类构件常布置在车床溜板箱旁侧的联动机构、快换刀架的摆转锁紧单元,或者是自动送料附属工装的摆臂连接位:下端大直径铰孔作为固定回转基准,套装在设备预装的固定销轴上,承担整个构件的摆转支点功能;上端小直径铰孔作为动作输出端,和拉杆、拨叉或者驱动摆杆相连,当驱动端施加直线或者摆转动作时,整块构件绕下端支点做定角度回转,把输入的小行程直线位移转化为输出端的弧线摆动,进而带动后续锁紧、定位或者离合部件完成动作。
结构建模阶段先从下端铰接区域入手,先确定两个基准圆的轮廓尺寸:下端铰座外圆对应45mm量级,铰接配合内孔为19mm,上端铰耳外圆对应35mm量级,二者中心的直线跨距控制在36.86mm水平方向中心距31.75mm,这个跨距参数是匹配CA6140车床原有安装点位的核心边界,建模时优先锁定两个孔位的中心坐标,再向外延伸实体轮廓,避免后续装配出现孔位错位。轮廓搭建时先拉出两块铰耳的同轴圆柱基体,下端铰座沿轴向做通长加厚,两侧伸出的轴套段总宽度大于中部摆臂厚度,保证销轴穿入后两端有足够的支撑跨度,降低铰接处的接触面压;上端铰耳做单片加厚耳板,内孔同样为贯通光孔,孔口处做轻微倒角去除锐边,避免销轴装配时刮伤配合面。
中部连接摆臂采用斜向变截面设计,从下端大铰座的顶面斜向上延伸至上端耳板,摆臂主体壁厚均匀控制在20mm左右,既避免整板实心结构带来的重量冗余,也保证摆臂在传递扭矩时不会发生侧向弯扭。摆臂和两端铰座的交接位置全部做圆弧过渡,根部圆角取R7.5,消除直角交接带来的应力集中——车床运行中摆转动作频繁,启停瞬间会有冲击载荷,圆角过渡能大幅降低交变应力下的开裂风险。摆臂侧面预留的凸台结构用于安装限位挡片或者位置感应触块,摆转到设定极限角度时,凸台会和设备床身上的限位螺钉贴合,硬限位约束摆转行程,防止机构过转损坏联动零件。
建模过程中轮廓修剪阶段,先把所有辅助构造线、对角线中心线沿1/2点位做标记,向上向下延伸出完整的构造线网络,确认所有连接段的长度:摆臂中段连接长度锁定16.5mm,所有外伸线段对齐顶部基准面,走到最左侧点位时校核水平线段长度为35mm,保证下端铰座左侧外伸量和图纸边界完全匹配。下半部分和上半部分的轮廓做对称校验后,在两个铰孔周边先构造小的工艺凸台,再绘制R7.5的辅助圆,沿着两个圆的轮廓生成连接线,再补一道顺滑弧线把摆臂侧壁和铰座外圆衔接起来;之后把除了铰孔、连接配合面之外的多余实体向内抽壳,摆臂侧面保留20mm的均匀壁厚,最后调整外圆余量:下端大铰座外圆最终尺寸做到26.35mm的配合段,上端小铰耳外圆修整到18mm,所有非配合面的多余料厚全部移除,整体构件材质选用1060铝合金,在保证结构刚性的前提下降低摆转部件的惯量,频繁往复动作时驱动端负载更小,动平衡表现更优。
安装边界方面,下端销轴穿过内孔后两端用轴用挡圈限位,上端孔位配合销钉和联动拉杆铰接,整个构件摆转过程中最外侧轮廓不会和溜板箱周边的管线、护罩发生干涉,所有棱角位置都做了去毛刺处理,车间装配时无需二次修磨即可直接装机使用。
- 上一篇:CA6140车床转向节铰接传动构件
- 下一篇:机床配套柔性鹅颈工作台灯结构

- 全部评论(0)

- 模板大小: 167.78 KB
- 售价:5金币
- 下载次数: 1
- 系统要求: SOLIDWORKS
- 软件分类: 机床