微信登录
 QQ登录


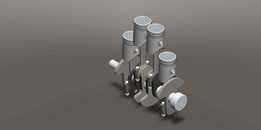
偏心铣床专用偏心轴类传动连接件


在常规铣床的偏心切削工况改造场景中,这类偏心轴件是实现偏心进给、调整切削轨迹的核心传动连接件,主要承担动力传递、偏心距定位、旋转支撑的复合作用,多用于小型台式偏心铣床的主轴进给模组,也可适配部分专用铣削设备的偏心调整机构,替代传统偏心套的组合结构,减少装配累积误差。从结构设计逻辑来看,该零件采用一体化轴身设计,左端设置外螺纹段用于锁紧配套的铣刀夹头或者传动带轮,螺纹段的牙型选用普通三角螺纹,兼顾装拆便捷性与锁紧可靠性,螺纹收尾处设计退刀槽结构,避免螺纹加工时出现牙型不完整的问题,同时保证装配时相邻零件可以贴合到位。
轴身中段设置两个对称的凸缘结构,作为轴承安装的定位基准面,凸缘的端面与轴身轴线保持严格的垂直度要求,控制在0.02mm以内,避免轴承安装后出现偏载,降低旋转过程中的跳动量。右端的轴头设置定位卡槽,用于和驱动端的联轴器或者动力输出轴形成周向固定,传递扭矩时不会出现打滑空转的情况。从尺寸边界来看,零件总长度控制在100毫米,安装时需要预留至少110毫米的轴向装配空间,避免和周边的防护罩、进给拖板产生运动干涉;螺纹段公称直径为16毫米,配套的锁紧螺母需要选用M16规格的标准细牙螺母,保证锁紧力足够的同时不会占用过多径向空间;轴身主体直径为20毫米,配套安装的深沟球轴承选用内径20毫米的标准6204型号即可,轴承位的加工公差控制在k6级,满足过盈装配的要求,保证轴承内圈和轴身同步旋转,不会出现跑内圈的故障。
在实际应用中,这类偏心轴的偏心距是根据铣削加工的偏心量需求定制的,安装时需要确认凸缘上的偏心标记点和主轴驱动端的标记对齐,保证偏心旋转的轨迹符合加工参数要求,避免出现铣削尺寸超差的问题。轴身的表面粗糙度要求根据功能段有所区分,轴承安装位的粗糙度控制在Ra1.6,保证和轴承内圈的贴合精度;螺纹段的粗糙度控制在Ra3.2,满足螺纹配合的间隙要求;非配合面的粗糙度控制在Ra6.3即可,不需要过高的加工精度,控制加工成本。零件的材质一般选用40Cr调质钢,经过调质处理后硬度达到220-250HBW,具备足够的扭转强度和抗疲劳性能,能够承受铣削过程中周期性的冲击载荷,长期使用不会出现轴身变形或者断裂的问题。
在装配流程上,需要先将轴承加热到120摄氏度左右热装到轴身的凸缘定位位置,待轴承冷却固定后,再将轴组件穿入铣床的主轴安装座,左端依次装入密封垫、铣刀夹头,最后用锁紧螺母锁紧,右端连接驱动联轴器,手动盘车检查旋转是否顺畅,有没有卡滞或者异响的情况,确认无误后再进行空载试运转,试运转时转速从低速逐步提升到工作转速,检测轴端的径向跳动量,控制在0.03mm以内才能投入正式加工使用。这类一体化偏心轴相比传统的偏心套加主轴的组合结构,减少了两个配合零件的装配误差,整体刚性更好,铣削过程中的振动更小,加工出来的工件表面质量更高,同时零件的结构更紧凑,能够缩小铣床主轴模组的整体体积,适合小型台式偏心铣床的轻量化设计需求。在日常维护中,只需要定期检查轴承位的润滑情况,以及螺纹段的锁紧状态,不需要频繁拆解更换,使用寿命相比组合式结构提升30%以上。

- 全部评论(0)

- 模板大小: 1.1 MB
- 售价:5金币
- 下载次数: 17
- 系统要求: SOLIDWORKS,Rendering,Other
- 软件分类: 通用机械零部件