微信登录
 QQ登录


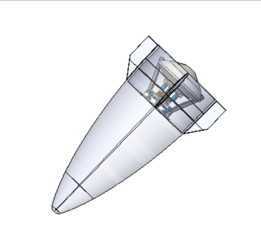
基于钣金工艺的A2纸折叠纸飞机结构设计


在日常的钣金结构设计练习中,这类从平面板材出发的折叠类构件建模,是很多工程师入门钣金模块时会接触的典型训练案例,这个纸飞机的设计完全依托A2幅面的平面板材为初始坯料,所有弯折特征都遵循钣金加工的实际工艺逻辑,没有超出常规钣金弯折的工艺极限,每一道折边的折弯半径都预留了合理的工艺余量,不会出现建模时特征成立但实际加工无法弯折的问题。很多刚接触钣金设计的工程师容易陷入只看最终成型形态、忽略展开坯料边界的误区,这个设计从一开始就锁定了A2幅面的原材料边界,整个飞机的所有结构面都在这张固定尺寸的平面板材范围内排布,没有额外拼接的额外构件,完全依靠单张板材的弯折完成整体构型,这一点对于做薄板类产品下料核算的从业者来说有很强的参考意义——在实际生产中,单张板材无拼接成型的构件,能省去焊接、铆接的装配工序,大幅降低加工成本,也能避免拼接带来的结构强度短板。
从实际应用场景来看,这类折叠薄壁结构的设计逻辑,不光可以用来做折纸类的演示模型,在航空航天领域的薄壁蒙皮折叠结构、民用领域的折叠式纸质包装结构、应急场景下的快速折叠薄板临时构件设计中,都能找到共通的设计思路:就是在固定幅面的平面原材料基础上,通过预设的弯折轨迹,让平面材料快速形成具备特定气动外形或者结构强度的三维形态,不需要复杂的模具,只需要按照预设的压痕弯折就能完成成型。这个纸飞机的气动外形设计遵循了常规低速纸飞机的构型逻辑,机身主体的三角翼面做了对称的弯折角度设置,机翼的上反角预留了足够的飞行稳定余量,尾端的收拢结构既保证了机身纵轴的结构刚度,也让整体重心落在机翼气动中心的合理区间内,投掷出去之后能维持稳定的滑翔姿态。
从结构特性上来说,整个构件没有额外的紧固件,所有结构的连接都依靠板材弯折后的自身形变限位,机翼和机身衔接的折边做了小角度的压边处理,避免弯折后出现回弹变形导致机翼角度偏移,这一点和实际钣金生产中做压边肋防止薄壁件回弹的工艺逻辑完全一致。在建模过程中,所有的弯折特征都可以直接通过钣金模块的折弯命令生成,不需要做复杂的曲面修剪,展开之后的平面图案完全在A2幅面的边界内,下料的时候可以直接导出展开图进行裁切,压痕位置可以对应钣金的折弯线标注,不管是用来做纸质的手工模型,还是换成薄铝板、薄镀锌钢板这类金属薄板材料,都可以直接沿用这套弯折参数加工出等比例的金属材质滑翔模型。很多人会觉得纸飞机的设计过于简单,但实际上在做这类薄壁折叠结构的时候,最考验工程师对材料弯折回弹量的把控、对展开图排布的合理性,还有成型后结构重心的配平——如果展开图上的折边位置偏移1毫米,成型之后的机翼角度就会出现明显的不对称,飞行的时候就会出现偏航、失速的问题;如果弯折的时候预留的折弯半径过小,纸质材料会出现折痕处纤维断裂,金属材料则会出现弯折处应力集中开裂的问题,这个设计里所有折边的折弯半径都根据材料厚度做了匹配,不管是用普通打印纸还是0.2毫米厚度的薄铝板,都能在不破坏材料完整性的前提下完成弯折。
另外这个设计的平面图案配置也做了优化,展开之后的轮廓没有多余的工艺废料,整张A2板材的利用率接近百分之百,这在实际批量生产中是非常重要的指标——尤其是对于薄板材类的产品,原材料利用率每提升一个百分点,大批量生产时就能省下非常可观的材料成本。从安装边界的角度来说,这个模型成型之后的整体尺寸完全由初始A2板材的幅面决定,翼展长度、机身长度都可以通过调整展开图的缩放比例灵活调整,不需要改动整体的弯折逻辑,小到掌心大小的迷你模型,大到数米翼展的大型滑翔纸飞机,都可以沿用这套结构参数,只需要根据缩放后的尺寸调整对应材料的厚度和折弯半径即可。在做结构验证的时候,这类模型也常被用来做低速气动特性的快速验证,不需要开模,只需要裁切弯折就能快速得到测试样机,通过调整机翼的弯折角度、尾翼的上翘幅度,就能快速测试不同构型下的滑翔性能,为后续的正式结构设计提供基础的参数参考,相比用3D打印或者机加工做验证样机,这种薄板折叠的方式能节省大量的验证周期和成本。
- 上一篇:轻型飞机减震弦拆装专用作业工装
- 下一篇:波音737客机头顶着陆高度调节旋钮结构

- 全部评论(0)

- 模板大小: 2.29 MB
- 售价:5金币
- 下载次数: 122
- 系统要求: SOLIDWORKS,STEP / IGES,Rendering
- 软件分类: 飞机