微信登录
 QQ登录


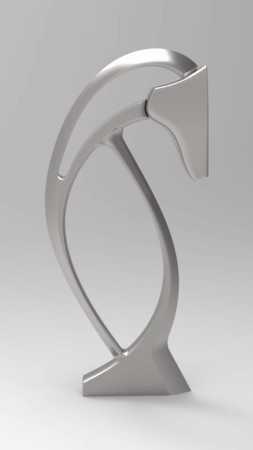
轻量化异形连接托架结构设计


在各类工装夹具、小型自动化输送线以及非标设备的辅助支撑结构中,这类异形托架的应用场景十分广泛,它并非设备的核心动力或传动部件,却直接决定了相邻构件的连接稳定性与整体装配精度。很多一线结构设计人员在做这类小零件设计时,很容易忽略安装边界的约束,要么把零件做的过于厚重造成材料浪费,要么为了减重过度削减壁厚导致受力后出现形变,最终影响整套机构的运行精度。
从实际使用场景来看,这类托架主要承担两个方向的载荷:一是垂直方向的静态支撑载荷,用来承托上方安装的小型检测元件、导向条或者管线固定座;二是设备启停、快速移位时产生的水平方向剪切力,这就要求零件本身既要有足够的刚性抵抗形变,又要控制整体重量,避免给安装基座带来额外的负载。设计初期首先要明确安装边界的限制:零件一端的两个带孔凸台是核心安装定位点,孔位的同轴度、凸台端面的平面度直接决定安装后的贴合精度,两个凸台的中心距需要和基座上的预装孔位完全匹配,公差控制在IT7级即可满足绝大多数普通工装的使用需求,不需要追求过高的加工精度徒增成本。零件另一端的弯折结构是功能承载端,这个位置的弯折角度、端面的平面度需要和被支撑构件的接触面完全贴合,避免出现点接触、线接触导致的应力集中,长期受力后出现压痕甚至断裂。
在结构优化的过程中,首先要做的是去除非受力区域的多余材料,零件主体采用等厚板材加工的话,要先通过受力仿真确定应力集中的区域:两个安装凸台的根部、弯折过渡的位置是应力最高的区域,这些位置不能做减重处理,反而要保留足够的壁厚,必要时可以做小半径的圆角过渡来分散应力;而零件中部的大平面区域,实际受力很小,可以在不影响整体刚性的前提下做适当的减重处理,但要注意减重区域不能距离安装孔位过近,避免孔位周边的材料强度不足,拧紧安装螺丝时出现开裂。很多新手设计这类零件时,会直接把整个零件做成等厚的实心结构,看起来强度足够,实际使用时不仅增加了材料成本,还会因为零件自重过大,在设备高速往复运动时产生额外的惯性力,反而加剧了连接位置的松动风险。
从加工工艺的角度考虑,这类零件如果采用板材激光切割后铣削安装凸台的工艺,设计时就要注意所有的弯折位置要预留足够的加工余量,凸台的高度要统一,减少铣削加工的走刀次数;如果采用精密铸造的工艺生产,就要注意各个壁面的厚度尽量均匀,避免出现壁厚差过大导致铸造时出现缩孔、冷隔等缺陷,两个安装孔的位置可以直接铸出底孔,后续只需要做铰孔精加工即可,大幅降低后续机加工的工作量。实际装配时,两个安装孔需要配套对应规格的内六角圆柱头螺丝,安装前要确认凸台端面和基座表面完全贴合,不能有切屑、毛刺垫在结合面之间,否则拧紧螺丝后零件会出现倾斜,导致被支撑的构件位置偏移,影响整套设备的调试精度。
在日常的设备维护中,这类托架的检查也很容易被忽略,因为它本身没有运动副,不会出现磨损,但长期受交变载荷的影响,在应力集中的位置可能会出现肉眼难以发现的微裂纹,尤其是在有振动的设备上,定期检查安装螺丝的预紧力、观察零件表面是否有裂纹出现,就能避免突发的零件断裂导致的设备停机。很多现场的设备故障,往往都是这类不起眼的小零件失效导致的,设计阶段充分考虑受力、安装、加工的各个环节的细节,就能大幅降低后期的维护成本,提升整套设备的运行可靠性。
- 上一篇:独木舟用可调式鱼竿夹持固定支架
- 下一篇:轻量化高抗力双孔铰接连接支架

- 全部评论(0)

- 模板大小: 4.01 MB
- 售价:5金币
- 下载次数: 16
- 系统要求: Rendering,STEP / IGES,Rendering
- 软件分类: 通用五金配件