微信登录
 QQ登录


70直径吹塑挤出芯模结构设计


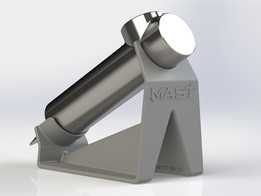
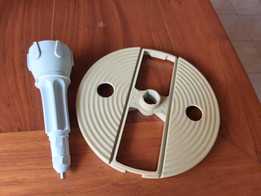
这套70直径的挤压成型芯模组件,主要适配中小型中空吹塑挤出生产线的模头工位,日常生产中承担PE、PP等通用热塑性塑料的型坯成型出料功能,直接决定吹塑制品的壁厚均匀度、内壁光洁度与型坯出料稳定性。从结构设计逻辑来看,整套组件采用分体嵌套式装配结构,分为外模套与内芯体两大核心部分,外模套承担料流的外层约束与安装定位功能,内芯体则负责料流的内轮廓成型,同时兼顾流道的平滑过渡设计,避免料流在模腔内出现滞料、分解的问题。图纸中明确标注了抛光曲面的位置,也就是内芯体与料流接触的成型段表面做镜面抛光处理,粗糙度控制在Ra0.8以下,减少熔体流动阻力,避免出料时出现流痕、竹节纹等外观缺陷,同时所有料流经过的棱边都做了平滑圆角过渡,不存在尖锐死角,
能有效降低换色、换料时的清料难度,减少生产过程中的材料浪费。尺寸设计上,成型段的有效直径严格控制在70mm,配合模套的出料间隙调整范围,可以适配0.8mm到3mm壁厚的中空制品生产需求,组件总装后的轴向安装尺寸预留了标准模头的法兰连接位,外圆定位台阶的公差按h6级加工,能直接适配市面上多数常规吹塑模头的安装接口,不需要额外做转接工装就能完成换装。细节设计上,外模套上设置了标准测温孔位与加热圈安装位,方便生产过程中精准控制模腔各段的熔体温度,避免因温度不均导致的出料速率差异;内芯体的尾部设置了螺纹调节结构,生产时可以通过旋转芯体微调出料间隙的周向均匀度,快速修正型坯的壁厚偏斜问题,不需要拆解整套模头就能完成调试,
大幅缩短换产调试的时间。整套结构的装配同轴度要求控制在0.02mm以内,避免芯体偏斜导致的型坯壁厚差过大问题,各连接密封位都设计了密封槽,适配耐高温氟橡胶密封圈,防止生产过程中出现熔体溢料的情况。从实际生产应用的角度看,这套模具组件的结构拆分合理,易磨损的成型段可以单独更换,不需要整体报废整套模芯,能有效降低生产中的工装维护成本,流道的压缩比设计适配常规吹塑级原料的熔融流动特性,出料压力稳定,长时间连续生产也不会出现出料脉动的问题,适合生产日化包装瓶、工业中空储料桶等常见吹塑制品。
- 上一篇:汽车零件注塑成品多参数检测工作站
- 下一篇:六腔热成型模具冲压切割刀具组件

- 全部评论(0)

- 模板大小: 3.4 MB
- 售价:5金币
- 下载次数: 50
- 系统要求: Parasolid,Rendering
- 软件分类: 工装