微信登录
 QQ登录


自行车40T链条适配窄宽三轴铣削链轮设计


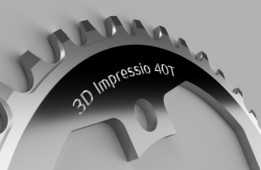
这款链轮结构的设计初衷,是解决市售常规1x9/10/11速传动系统中,40T规格链环与旧款Shimano Deore系列BCD104mm安装规格曲柄适配性不足的问题,针对山地骑行场景下链条在颠簸路况的跳动、脱链风险做了定向结构优化,所有齿形轮廓均按照三轴铣削的加工工艺特性做了工艺适配,可直接在常规改装型6040规格CNC铣床上完成全工序加工,加工材料选用EN AW 2017-T4铝合金,该材料兼具足够的结构强度与轻量化特性,切削加工性能优异,适合小批量定制类传动零件的快速生产。
从安装边界来看,这款链轮严格遵循BCD104mm的五爪安装孔位标准,安装孔的位置度公差控制在0.05mm以内,可直接匹配对应规格的山地车曲柄组件,无需额外做转接件或者孔位修配,链轮整体厚度控制在与常规单盘链环一致的尺寸范围内,安装后不会与车架后下叉、前拨安装座产生运动干涉,链环的轴向安装位置与飞轮组的最小片齿形对齐偏差控制在1mm以内,保证传动过程中链条的线性运行状态,减少偏磨带来的传动损耗与零件寿命折损。
齿形设计上采用了窄宽齿交替的结构逻辑,宽齿的厚度尺寸匹配链条外链板的内侧间距,窄齿的厚度尺寸匹配链条内链板的内侧间距,每一个齿的轮廓都做了导向倒角处理,在链条上下链的过程中可以顺畅嵌入链节间隙,避免卡链、跳齿的问题。针对早期测试版本中出现的窄切口位置,在长距离骑行后被链条外链板挤压产生凹痕的问题,对齿根位置的过渡圆角做了调整,将原本尖锐的切口边缘改为R0.8的圆弧过渡,同时优化了齿侧的受力角度,让链条拉力的作用方向更贴近链轮的基体材料内部,减少边缘位置的应力集中,经过数百公里不同路况的实际骑行测试,优化后的结构未再出现局部压痕或者齿形变形的问题。
加工工艺层面,整个链轮的铣削G代码可通过V-Carve软件直接生成,三轴铣削工序分为三个工步完成:首先是毛坯装夹找正,采用压板压紧链轮的内孔预留工艺台,完成链轮外轮廓、安装孔的粗加工,单边预留0.2mm的精加工余量;其次是齿形的半精加工,采用小直径立铣刀按照齿形轮廓走刀,保证每个齿的等分精度控制在0.03mm以内,避免齿距偏差带来的传动异响;最后是精加工工序,一次走刀完成所有齿面、安装孔、端面的精加工,保证表面粗糙度达到Ra1.6的要求,加工完成后仅需去除边缘毛刺即可直接安装使用,无需额外的表面处理工序,若有更高的耐磨需求,也可在齿面做硬质阳极氧化处理,进一步提升零件的使用寿命。
从实际应用场景来看,这款链轮主要面向山地自行车单盘传动系统的改装升级需求,相比市售的量产链环,定制化的齿形优化更适配旧款Deore系列曲柄的安装特性,解决了改装过程中配件难寻的问题,同时三轴铣削的加工方式门槛较低,普通的桌面级CNC设备即可完成加工,适合个人改装玩家、小型车店做小批量的定制生产,链轮的齿形强度经过实际骑行验证,可满足林道、轻度越野等不同骑行场景的载荷要求,在颠簸路况下的链条保持能力优于常规等厚齿形的链环,可大幅减少骑行过程中脱链的故障概率,提升传动系统的可靠性。
- 上一篇:电动自行车用宽压LED前照灯结构设计
- 下一篇:16英寸钛合金双折叠城市通勤代步车

- 全部评论(0)

- 模板大小: 8.76 MB
- 售价:5金币
- 下载次数: 185
- 系统要求: STEP / IGES,Rendering
- 软件分类: 自行车