微信登录
 QQ登录


T型异形支撑连接结构件设计


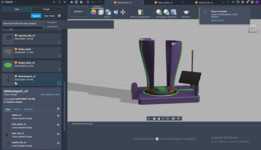
这款T型异形支撑连接结构件,最初的设计出发点是解决小型自动化生产线工位旁的工装辅具快速挂载需求,在不少3C电子零部件组装、小型五金件压装工位上,经常需要在工位侧边加装传感器支架、小型导向件、废料导流槽这类零散辅件,常规的角码、直连接片要么受力角度不匹配,要么需要额外加装转接件,不仅占用工位操作空间,长期受设备运行的微振影响还容易出现连接松动的问题。从结构受力逻辑来看,整个构件采用一体压铸成型的T型分叉结构,竖直段作为主承载臂,厚度方向做了渐变加厚处理,靠近安装基面的位置壁厚比末端厚2mm,避免长期受悬臂载荷时根部出现应力集中断裂的问题,分叉的斜向支撑臂与竖直段的夹角设置为62度,刚好匹配工位辅件挂载时的斜向受力方向,不需要额外加装三角加强筋就能抵消大部分侧向弯矩,相比传统的直角连接结构,同等载荷下整体重量能降低18%左右,压铸成型时的材料流动性也更好,不容易出现内部缩孔、冷隔这类压铸缺陷。在安装边界的设计上,构件的安装基面做了0.2mm的铣平余量预留,压铸成型后只需要对安装面做一次精铣就能满足安装平面度要求,不需要对整个构件做全表面机加工,能有效降低后续加工成本;安装孔位采用沉孔设计,沉孔深度刚好能容纳M5内六角螺栓的头部,安装后螺栓头不会突出构件表面,避免工位操作时剐蹭操作人员的衣物或者刮伤输送线上的工件;构件的外棱边全部做了R1.5的圆角处理,一方面是压铸时方便脱模,减少模具型芯的磨损,另一方面也能避免安装调试时锋利的棱边划伤操作人员。从实际应用场景拓展来看,这款结构件除了工位辅件挂载之外,还能用于小型仓储货架的层板边角支撑、轻型输送线的侧边护栏连接、小型实验台架的杆件连接等场景,因为一体压铸的结构没有拼接焊缝,长期受交变载荷的情况下不会出现焊缝开裂的问题,在有一定腐蚀环境的车间使用时,表面做喷塑处理后防腐能力也比焊接件更好。设计过程中特意调整了分叉位置的过渡圆弧,把原来直角过渡的结构改成了R8的大圆弧过渡,不仅优化了压铸时金属液的填充路径,让整个构件成型时内部应力分布更均匀,还避免了直角位置容易积灰、积油污的问题,日常车间维护时用压缩空气就能直接吹干净表面的积尘,不需要特意擦拭边角位置。构件的整体外轮廓尺寸控制在120mm*80mm*60mm以内,不会占用过多的安装空间,竖直段末端预留了一个M4的螺纹孔位,方便后续加装小型的限位挡块或者传感器安装片,不需要在构件上重新钻孔攻丝,减少现场安装的二次加工工作量。考虑到压铸生产的脱模需求,整个构件的拔模斜度统一设置为1.5度,内壁的拔模斜度比外壁大0.5度,避免开模时构件粘在定模上,模具的分型面设置在构件最大轮廓的中间位置,飞边产生的位置刚好在构件的安装基面侧边,后续去飞边处理时只需要简单打磨就能处理干净,不会影响构件的外观和安装精度。在受力验证阶段,通过有限元模拟分析,当竖直段末端承受150N的垂直载荷时,构件最大变形量仅为0.12mm,完全满足工位辅件挂载的刚度要求,应力集中位置的最大应力值远低于压铸铝合金的屈服强度,长期使用不会出现塑性变形的问题;斜向支撑臂承受侧向载荷时,力会直接通过斜臂传递到安装基面,不会在分叉位置形成过大的剪切力,相比直臂式的连接结构,侧向承载能力提升了40%左右。
- 上一篇:蝙蝠侠主题cosplay装扮面具结构设计
- 下一篇:十二腔精密压铸模具结构设计方案

- 全部评论(0)

- 模板大小: 1.59 MB
- 售价:5金币
- 下载次数: 8
- 系统要求: STL,Rendering
- 软件分类: 铸造模