微信登录
 QQ登录


加工中心自动换刀用ATC刀架结构设计


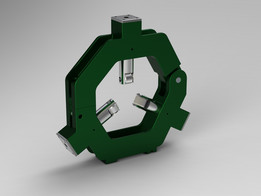
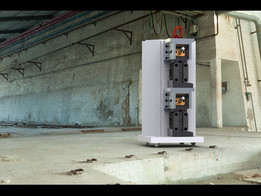
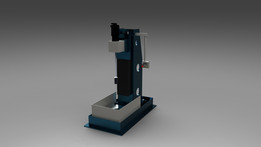
在数控加工中心的日常运行场景里,ATC刀架是衔接刀库与主轴的核心功能部件,直接决定了自动换刀流程的顺畅度与换刀节拍稳定性,不少车间里服役年限较长的加工设备,会因为原厂刀架磨损、定位精度丢失,或是设备改造时没有留存原厂备件图纸,导致换刀故障频发,严重时还会出现掉刀、撞刀的问题,直接影响加工件的表面质量与生产节拍。这款刀架的设计初衷,就是针对无原厂标记的老旧设备改造需求,从现场测绘到结构建模全流程贴合实际安装工况,不需要对设备原有安装基面做二次加工就能完成适配,能大幅降低老旧设备换刀机构的改造成本与停机时间。从实际功能特性来看,这款刀架承担着换刀过程中刀具的临时承接、定位与姿态校正作用,当刀库将待换刀具输送到换刀位后,
刀架会先对刀具的刀柄定位基准做预定位,抵消刀库传动带来的位置偏差,保证主轴下行抓刀时,刀柄锥面能与主轴锥孔完全贴合,避免出现偏载导致的刀柄磨损、主轴精度受损问题。和常规一体式铸造刀架不同,这款刀架采用分体式装配结构,各个定位接触面都预留了修配余量,现场安装时可以根据设备实际的换刀高度差、刀具中心偏移量做微调,不需要额外加工定制垫片,适配性更强。设计过程中没有照搬通用刀架的标准尺寸,而是先梳理了常见立式加工中心的主轴端面到换刀位的高度区间、刀柄夹持的直径范围、安装基面的螺栓孔位分布规律,把刀架的安装底板做成长条形可调孔位结构,横向调节行程覆盖了市面上多数850、1060型号加工中心的安装孔距,
安装时只需要松开固定螺栓就能横向调整刀架的前后左右位置,对准主轴中心后再锁紧即可,对安装人员的调试经验要求更低。刀架的刀具承接位采用开口式V型定位结构,接触位置做了圆弧过渡处理,不会刮伤刀柄的表面涂层,同时V型面的角度经过反复校核,既能保证BT40、BT50等常见规格刀柄放置时不会侧翻,又能在主轴抓刀上行时顺利脱离,不会出现卡滞问题。考虑到车间加工时会有切削液、金属切屑飞溅到刀架位置,刀架的所有定位面都设计了15度的倾斜导屑角,切屑和切削液落到上面后会自然滑落,不会堆积在定位面上影响刀具定位精度,日常维护只需要每班结束后用压缩空气吹扫即可,不需要频繁拆卸清理。从安装边界来看,刀架整体的外轮廓尺寸控制得比较紧凑,
安装后不会和设备的Z轴防护罩、主轴拉爪机构产生运动干涉,Z轴在全行程移动时,刀架的最上端与主轴端面的最小安全距离预留了15mm,即使主轴出现少量的位置漂移也不会发生碰撞。刀架的主体支撑部分采用箱型筋板结构,在保证整体刚性的前提下尽可能减轻自重,不会给设备的安装基面带来额外的负载,长时间运行也不会出现支撑变形、定位偏移的问题。在实际调试过程中,这款刀架的换刀重复定位精度可以控制在0.02mm以内,完全满足常规铣削、钻削加工的换刀精度要求,换刀节拍可以稳定在1.2秒以内,不会因为刀架的结构问题拖慢整体加工效率。针对部分设备改造时需要加装刀具吹气装置的需求,刀架的侧面还预留了标准的气嘴安装孔位,不需要额外焊接支架就能固定吹气管路,换刀时可以自动吹净刀柄锥面的切屑与切削液,进一步保证主轴与刀柄的配合精度。不同于原厂刀架需要匹配专属设备型号的限制,这款刀架的结构设计做了大量的通用化适配,不管是皮带主轴还是直联主轴的加工中心,只要换刀位的高度在设计覆盖区间内,都能通过调整安装位置完成适配,对于设备维修、改造的一线技术人员来说,能省去大量的测绘、出图、加工的时间成本,拿到三维模型后只需要根据现场实际的安装尺寸做少量参数调整,就能直接出加工图纸投入生产,实用性很强。
- 上一篇:立式数控铣床铸件工作台结构设计
- 下一篇:立式内孔珩磨加工专用设备结构设计

- 全部评论(0)

- 模板大小: 6.07 MB
- 售价:5金币
- 下载次数: 65
- 系统要求: STEP / IGES,SOLIDWORKS,Rendering
- 软件分类: 机床