微信登录
 QQ登录


手动弯管作业用弯管成型构件结构设计


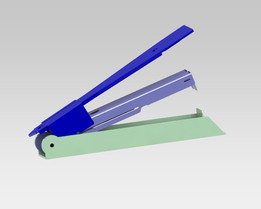
在现场管路铺设、小型五金加工、制冷管路安装、自行车架改装这类非批量弯管作业场景里,不需要大型数控弯管设备的高投入,这类手动弯管构件就能完成小直径金属管的冷弯成型作业,避免管材弯折处出现瘪陷、褶皱、开裂等常见加工缺陷。从结构设计逻辑来看,该构件采用长手柄加成型轮的经典杠杆省力结构,手柄总长度接近390mm,足够的力臂长度能让操作人员在不借助额外加力杆的情况下,仅靠手部施力就能完成壁厚2.5mm以内、直径16mm的金属管材折弯,适配日常装修、设备维修、DIY加工场景里最常用的小管径管材规格。成型轮部分的R70圆弧工作面是核心功能面,这个曲率半径是针对16mm管径优化的弯曲半径,既保证弯管处的圆弧过渡流畅,
不会因为弯曲半径过小导致管材内壁应力集中,也不会因为半径过大无法满足管路布局的空间要求。成型轮两侧的R19限位凸缘结构,刚好卡在管材的外圆柱面上,折弯过程中能牢牢限制管材的轴向窜动,避免管材在受力时偏移出成型工作面,导致弯管角度出现偏差或者表面被压伤。构件上的Φ16定位孔是安装基准位,使用时可以通过这个孔将整个弯管构件固定在工作台、角钢支架甚至现场的临时固定点上,不需要复杂的安装基座,适配现场作业的灵活固定需求。手柄末端的5mm厚度卡位结构,是用来在折弯时卡住管材的自由端,施力时手柄绕成型轮中心转动,带动卡位结构推动管材沿成型轮的圆弧面逐步弯折,整个过程受力均匀,管材的变形是沿圆弧面连续发生的,不会出现局部应力突变。从安装边界来看,
整个构件的横向占用尺寸不到400mm,成型轮部分的径向尺寸不超过80mm,固定后仅需要预留手柄转动的扇形操作空间,在狭小的作业面也能正常使用,不像大型弯管设备需要预留较大的安装和操作场地。设计时特意将成型工作面做了光滑过渡处理,没有尖锐棱角,避免折弯过程中刮伤管材表面的镀层或者涂层,对于镀锌管、铜管、薄壁不锈钢管这类对表面质量有要求的管材,也能保证折弯后的外观质量。在实际使用中,这类弯管构件不需要外接电源、气源,完全靠人力操作,适合野外作业、高空管路安装、售后维修这类没有动力源的场景,相比大型弯管设备,携带和转移都非常方便,单人就能完成操作。结构上没有复杂的传动部件,日常维护只需要定期在转动铰接点加注少量润滑脂,
就能保证长期使用不卡滞,耐用性极强。针对不同的折弯角度需求,操作人员可以通过控制手柄的转动角度来精准控制弯管角度,不需要额外的角度定位工装,有经验的作业人员可以靠手感快速弯出需要的管路角度,作业效率远高于手工灌沙折弯这类传统工艺,也不会出现灌沙折弯后清理沙粒的麻烦。在管路维修场景中,经常需要根据现场实际空间弯制特定角度的连接管,这类弯管构件可以直接带到作业现场,根据实际测量的尺寸当场弯制适配的管件,不需要提前在车间预制后再运输到现场,避免了预制尺寸和现场实际情况不符导致的返工问题。对于小型加工门店来说,这类构件的投入成本极低,却能覆盖绝大多数日常小管径弯管的加工需求,不需要投入高额资金购买大型弯管设备,也能满足零散客户的弯管加工需求。设计时将手柄部分做了平直结构,除了作为弯管的施力部件,在必要时还可以作为校直管材的杠杆,对轻微弯折的管材进行校直作业,拓展了工具的使用场景。成型轮和手柄的铰接部分采用间隙配合设计,转动时没有过大的旷量,既保证转动灵活,也不会因为间隙过大导致弯管过程中出现角度偏差,保证弯管的成型精度。
- 上一篇:弧形排列彩色立体文字装饰造型设计
- 下一篇:辐射警示拟人化创意标识造型设计

- 全部评论(0)

- 模板大小: 552.71 KB
- 售价:5金币
- 下载次数: 77
- 系统要求: Rendering
- 软件分类: 通用机械零部件