微信登录
 QQ登录


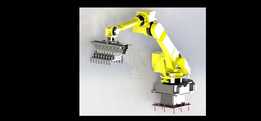
传感器配套副卡盘定位套件结构


在自动化检测产线的传感器装配工位,这类副卡盘套件是实现传感器壳体、感应端组件精准定位装夹的核心配套工装,区别于主卡盘承担的大行程粗定位功能,该套件专门针对传感器类小尺寸精密零件的多工位同步装夹需求设计,能够在传感器校准、引脚焊接、性能测试等多道工序中,为待加工工件提供稳定的夹持基准,避免工件在工序流转、设备作业过程中出现位移偏差,保障传感器成品的参数一致性。从结构设计逻辑来看,该套件采用分体式双段排布的梳齿型卡槽结构,每一组卡槽的槽宽、槽深都经过公差匹配设计,能够适配对应规格传感器外壳的侧边加强筋结构,装夹时无需额外施加过大的夹紧力,依靠卡槽与工件轮廓的形面配合即可实现X、Y两个方向的全自由度限位,
Z向则依靠卡槽底部的承托平面提供支撑,配合产线上方的压头机构即可完成完全固定,这种无侧向顶紧的装夹方式能够避免薄壁类传感器外壳受夹紧力出现形变,杜绝因壳体变形导致的内部感应元件位置偏移问题。在实际产线应用中,该套件通常安装在主卡盘的延伸工位上,作为主卡盘装夹工位的补充,单组套件可同时容纳数十件待加工传感器工件,配合转盘式送料机构能够实现连续化上料作业,大幅提升单工位的加工节拍。设计过程中针对安装边界做了明确的尺寸约束,套件底部的安装基面做了0.02mm平面度要求的精加工处理,基面上预留的两个定位销孔与主卡盘延伸台的定位销精准配合,安装时无需反复调整位置即可保证整套卡槽的位置度公差控制在0.05mm以内,
适配自动化设备的机械手取放料精度要求,避免机械手取料时出现对位偏差撞坏工件或卡爪的问题。卡槽的排布间距经过反复校核,相邻两个卡槽的中心距预留了足够的作业空间,无论是焊接工序的焊枪移动,还是测试工序的探针下压,都不会出现相邻工件的干涉问题,同时槽体边缘做了0.2mm的倒角处理,一方面能够引导工件顺利滑入卡槽,减少上料时的卡滞概率,另一方面也能避免锋利的槽边刮伤传感器外壳的表面涂层,影响成品外观质量。考虑到传感器生产车间可能存在的焊渣、灰尘等杂物,卡槽的槽底设计了微小的排屑缺口,日常维护时只需使用高压气枪吹扫即可将槽内积存的杂物清理干净,无需拆解整套套件,降低产线维护的时间成本。套件的整体材质选用经过时效处理的铝合金型材,
在保证结构强度足够承受日常装夹冲击力的前提下,尽可能降低套件自身重量,减少主卡盘延伸台的负载,避免长期负载过大导致主卡盘旋转精度下降。在和不同规格传感器的适配性上,该套件的梳齿结构采用模块化设计思路,当需要适配其他尺寸的传感器工件时,只需更换对应槽宽的梳齿模块即可,无需更换整套安装基座,能够大幅降低产线换型的成本投入,缩短换型调试的周期。从实际使用的工况反馈来看,这种双段式排布的卡盘套件,在传感器的老化测试工序中也能发挥作用,将套件整体放置在老化测试架上,卡槽的间隔排布能够保证每个传感器周围的空气流通顺畅,避免工件积热导致老化测试参数出现偏差,保障老化测试结果的准确性。在设计阶段的受力仿真环节,针对每个卡槽的侧壁受力做了有限元分析,确保在机械手取放料的侧向冲击力作用下,槽壁的形变量控制在0.01mm以内,长期使用不会出现槽口扩张、定位精度下降的问题,整套套件的使用寿命能够满足产线三年以上的连续使用需求,无需频繁更换易损部件。
- 上一篇:BT30型集成式气路连接持具结构
- 下一篇:多通道燕尾榫式气流分配传感装置

- 全部评论(0)

- 模板大小: 52.08 MB
- 售价:5金币
- 下载次数: 15
- 系统要求: STEP / IGES,Rendering
- 软件分类: 传感器