微信登录
 QQ登录


杆端联动夹持执行机构


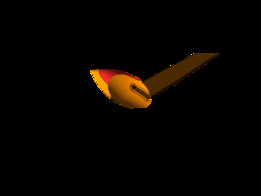
这套夹持执行机构采用圆柱杆身作为主体承载段,前端集成多组铰接联动的夹爪组件,主要面向自动化产线末端取放、工装工位定位以及小型工件夹持转运场景。在实际设备布置中,圆柱杆段可直接穿入设备安装支座,通过杆身两处径向销孔完成周向防转与轴向限位,不需要额外加工复杂安装法兰,适配标准圆孔支座的快速换装需求,在多工位轮换的工装夹具站里,这种杆式安装结构能大幅缩短执行端更换的对位时间。
从功能实现逻辑来看,夹持动作依靠前端蓝、品红分色表达的两组摆臂完成,摆臂与主杆体之间通过销轴铰接,夹指末端预留了摩擦块安装位,可根据被夹持工件的表面材质更换橡胶垫、硬质合金垫块或者V型定位块,既可以夹持方形坯料,也能适配圆轴类零件的对中抱紧。主杆侧面开设的长槽为内部驱动连杆提供运动避让空间,驱动源可沿杆身后端接入,采用拉杆牵引或者微型推杆顶推的方式,将直线输入转化为两侧夹臂的同步摆转,夹臂闭合行程末端设置有限位贴合面,能够避免过夹损伤工件表面。
结构设计阶段优先保证了夹持刚性与运动干涉的平衡:主承载杆选用厚壁筒状构型,在降低整体自重的同时保留足够的抗弯截面模量,长槽开口边缘做了加厚补强处理,避免槽口位置在反复夹持载荷下出现应力集中开裂。所有铰接孔的位置度在建模时按同轴装配约束做了匹配,销轴穿过摆臂与杆体支座后,两端可加装卡簧或者挡圈完成轴向固定,铰接配合面预留了合理的间隙公差,既保证摆臂转动无卡滞,也不会出现径向窜动影响夹持对中精度。夹指内侧的青色标识位置对应感应件安装位,可嵌入微型接近传感器,用于反馈夹爪开合状态,方便接入设备控制系统完成夹持到位、工件漏夹的信号判定。
安装边界方面,圆柱主体外径为整个机构的最大径向安装尺寸,穿装支座的内孔按杆身外径做间隙配合即可,杆身径向销孔可搭配圆柱销或者紧定螺钉锁紧,前端夹臂完全张开状态下的外伸轮廓需要在工位布局时预留避让空间,避免夹臂摆动过程中与周边料道、定位工装发生磕碰。机构整体沿杆身轴线方向布置,驱动接口全部集中在尾端,管线或者驱动连杆可沿杆身后侧排布,不会干涉前端夹持作业区域。在小件装配工位,该机构可以安装在直线滑台末端完成零件上料;在检测工位,也可作为固定夹具夹持待测工件,配合检测探头完成尺寸校验;针对表面易划伤的工件,只需更换夹指软垫即可适配,不需要改动主体铰接结构,不同工况下的改装成本较低。建模过程中所有运动部件都按实际装配关系完成了配合约束,摆臂的极限开合角度、铰接销轴的装配空间、夹指垫块的安装厚度都在三维结构里做了校核,能够直接用于后续的工程出图与实物加工参考。
- 上一篇:双轮连杆往复传动机械装置结构
- 下一篇:马卡隆哈兹内西烟支卷接配套储料结构

- 全部评论(0)

- 模板大小: 885.8 KB
- 售价:5金币
- 下载次数: 33
- 系统要求: SOLIDWORKS
- 软件分类: 通用机械零部件