微信登录
 QQ登录


立式冲压加工设备结构设计


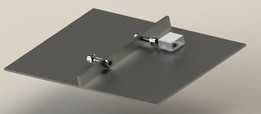
这套立式冲压设备的三维结构围绕中小型钣金、薄型材的冲裁、压型与简易铆接工序搭建,在五金小件加工、家电钣金修边、小批量汽配预制工位里十分常见,不需要搭配大型冲压线的地基与送料机构,单机即可完成手动上下料的往复压制作业。
从现场布置的边界条件来看,整机采用落地立柱式布局,底部为加宽的方形承重底座,直接贴合车间水泥地坪放置,底座四周预留了地脚螺栓的沉孔位置,若加工载荷偏大可直接打膨胀螺栓锁固,避免冲头下行时整机出现侧向倾覆;整机竖向高度控制在常规车间2.8米净空以内,横向占用宽度不足一米,操作侧前方留出不小于600mm的上下料操作空间,后方距离墙面预留300mm的检修间隙即可完成全部维护动作,不需要额外开挖地坑,适配零散加工工位的紧凑排布。
结构设计上,最下方的底座承担全部压制反力,竖向立柱采用厚壁方钢一体加工的导向支撑结构,立柱中段套装可沿竖向滑动的冲压滑块,滑块末端安装可更换的模柄夹座,能够直接装夹标准冲头、简易成型凹模;滑块的往复驱动段布置在立柱中上部,手扳/动力驱动的摆臂结构将输入动作转化为滑块的竖向直线进给,摆臂的回转支点做了加厚衬套加固,长期承受交变冲裁载荷也不会出现轴孔旷量。
实际功能层面,该设备的作业逻辑是将待加工坯料放置在底座上方的工作台定位面上,触发驱动后滑块带动上模快速下行,对坯料施加数十千牛的线性压力,既可以完成薄钢板的轮廓冲裁、孔位冲制,也可以更换模具完成浅拉伸、折弯压型、轴套压装这类需要静压力的工序;滑块的导向面预留了润滑注油孔,日常维保只需定期向导向副加注锂基脂,就能避免滑动面出现拉伤卡滞。
建模过程中把所有受力件的壁厚、配合间隙都按实际加工公差还原:立柱与滑块的导向配合采用H8/f7的间隙配合,模柄夹座的内孔做了标准莫氏锥度适配,工作台面的T型槽位置也按照通用工装夹具的安装间距预留,使用者不需要二次改孔就能直接固定自定义的冲压模具;设备的操作手柄布置在机身侧方人手自然站立可及的高度,作业时操作人员不需要俯身或抬手,长时间重复上下料的疲劳强度更低。
针对冲压作业的安全特性,结构上在滑块运动区域的两侧预留了安装光电保护装置的支架孔位,现场改造时可以直接加装安全光栅,避免操作人员手部误入模区;整机的受力链路从冲头、滑块、立柱到底座完全闭环,没有额外的悬臂受力段,冲裁瞬间的冲击载荷直接沿竖向构件传递到地面,机身侧向形变被控制在很小的范围,长期作业也能保证上下模的对中精度,压制出来的工件一致性稳定,既适合小批量五金件的试制加工,也能作为教学演示冲压原理的实训设备使用。
- 上一篇:阀座导向阀双工位伺服压力装配线
- 下一篇:带夹层平台的压滤机成套布置结构

- 全部评论(0)

- 模板大小: 3.87 MB
- 售价:5金币
- 下载次数: 2
- 系统要求: Snagit,Rendering,SOLIDWORKS
- 软件分类: 压力机