微信登录
 QQ登录


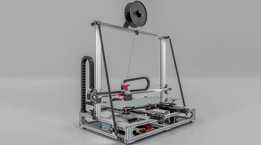
大尺寸FDM熔融沉积成型3D打印机结构


这套结构面向桌面级熔融沉积成型设备的大幅面改造需求,核心目标是把常规CR-10S级别的成型空间拓展到600mm×300mm×450mm量级,解决小尺寸桌面机在打印大型壳体、工装夹具、展示道具和小批量功能件时需要频繁拆分拼接的痛点。整机采用龙门运动布局,X轴携带挤出热端做横向往复,Y轴带动热床完成前后进给,Z轴通过两侧丝杆同步抬升龙门横梁,三轴分工清晰,装配调试逻辑和主流开源FDM固件完全兼容。
从成型边界反推机架设计是这套方案最关键的思路。打印幅面放大之后,横梁跨距随之增加,普通2020铝型材在长跨距下会出现明显下挠,直接影响首层贴合和层高一致性。因此X向主梁选用更大截面的铝坯加工件,Y向运动既保留了V轮走型材的低成本方案,也预留了直线导轨升级接口:如果沿用滚轮,直接在型材槽内走轮即可,零件数量少、维护门槛低;如果追求高速打印下的运动刚性,可换装MGN12线性导轨,导轨安装孔位已经在支架上预制,不需要二次补焊或重新打孔。
热端和热床的供配电在大尺寸机型上必须重新核算。小功率热床在620mm×310mm的幅面上升温缓慢且温场不均,方案里把两块12V床面加热器串联后接入24V回路,任一段失效都会切断整条回路,避免局部干烧;控制板和热端风扇仍走12V,通过改装库存可调电源把输出电压整定到18V左右,抑制加热块瞬时大电流拉低母线电压的问题。热敏电阻只保留一路测点,布置在热床中心偏热端回零的位置,配合四周保温棉把温差控制在可接受范围。
拖链和走线支架没有采用打印件,而是用1/8英寸约3mm厚的铝板折弯成型,Y向应力消除件则选用枫木加工。靠近热端的区域长期处于60℃以上的环境,PLA或PETG打印支架会缓慢蠕变,金属和木材在这个温度区间尺寸稳定性更好,木材还能顺带吸收一部分横梁振动。Z轴皮带张紧支架用3mm铝板铣出,张紧轮偏心布置,调节时松开锁紧螺丝转动偏心套即可张紧同步带,不需要额外顶丝。
耗材侧走丝路径从机架顶部料架引出,经过拖链进入挤出机,拖链弯曲半径按线材最小弯折半径选取,避免长时间静止后耗材产生死折。打印平台表面采用定制贴膜替代玻璃,贴膜尺寸略大于加热铝基板,边缘用夹子固定,模型翘边时可以整片取下弯折脱模,比玻璃平台更耐冲击。
紧固件全部选用Torx梅花螺丝,这是大幅面设备维护中很实际的选择。设备在调试阶段需要反复拆装龙门、调整皮带张力、更换喷嘴,内六角和十字螺丝在十几次拆装后槽口就会圆角化,梅花头的接触面积更大,相同扭矩下不容易打滑,长期反复锁紧松开仍能保持驱动面完好。
运动控制部分沿用开源Marlin固件架构,在CR-10S配置文件基础上修改三轴行程、脉冲当量和热床PID参数即可匹配,XY joint运动学不需要改动,门槛较低。整机装配顺序建议先搭方管底框调平,再装Z轴丝杆和导向光轴,随后吊装龙门横梁,最后挂X轴滑车和热床,每一步都用百分表复测直线度,避免累积误差到最后无法补偿。
这套结构适用于创客工作室、院校实验室和小型手板车间,用来打印大尺寸建筑模型、无人机机架、定制护具和焊接工装夹具,相比外购工业级大幅面设备,零部件来源透明,易损件通用,后期改造空间充足。

- 全部评论(0)

- 模板大小: 270.57 MB
- 售价:5金币
- 下载次数: 556
- 系统要求: Fusion 360,Rendering
- 软件分类: 3D打印机