微信登录
 QQ登录


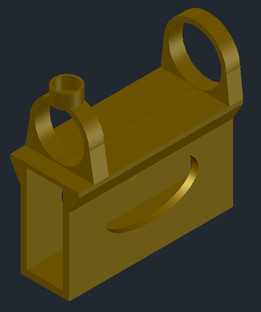
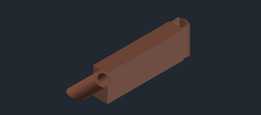
船舶系泊用码头夹板紧固夹具结构


码头夹板是港口、码头、趸船、浮动平台以及小型船舶系泊作业中常见的机械式紧固构件,主要用于缆绳端头固定、索具限位、舾装件临时夹持以及甲板面辅助锁紧。这类构件长期处在高盐雾、高湿度、反复冲击载荷的工况下,结构设计不能只追求外观流线,更要兼顾受力传递、磨损余量、装拆便利性以及现场维修的可操作性。
从实际使用场景看,码头夹板通常成对或单组布置在甲板边缘、系缆桩周边、护舷安装位以及船岸连接通道附近。作业时,缆绳或索具穿过夹板上部的长形夹持区域,配合销轴、楔块或压紧螺栓形成摩擦锁紧;下部圆润的承托结构则贴合甲板基座或弧形舾装面,把缆绳张紧时产生的拉力、剪力和倾覆力矩分散到较大的接触面上。相比单薄的板式压块,这种带圆弧承托和长柄力臂的结构能明显降低局部应力集中,减少甲板焊缝和基座螺栓在反复系泊载荷下出现疲劳裂纹的风险。
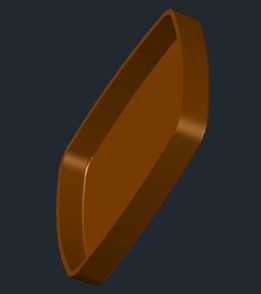
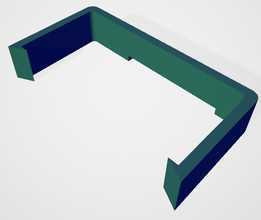
建模时首先要把握的是整体受力路径。夹板主体采用长条形力臂设计,一端延伸形成夹持或压靠区域,另一端通过孔位与基座、销轴或锁紧件连接。中部开设的装配孔不能简单按通孔处理,孔壁需要考虑销轴配合公差、接触面压溃强度以及长期转动磨损;孔口周边应保留足够的实体厚度,避免在张紧缆绳时出现孔边撕裂。下部凸起的圆弧承托面并非装饰特征,它承担着贴合基座、分散压紧力的作用,曲面过渡处要保持连续顺滑,避免出现尖角、缩痕和应力突变。
外形尺寸方面,该类夹板按英制参考尺度展开时,总长约五英寸,宽度约一英寸,属于小型船用紧固夹具。放到公制工况下校核时,需要结合实际缆绳直径、基座螺栓规格和甲板安装空间重新缩放,不能直接把英寸尺寸等同于毫米加工。安装边界上,要重点确认三个位置:一是中部销轴孔与基座耳板的同轴度,二是下部圆弧面与支撑座的贴合间隙,三是长柄端部在锁紧行程中是否会与护舷、甲板焊缝或相邻索具发生干涉。若用于3D打印样件,stl数据可按切片设备成型尺寸做等比例缩放,但缩放后必须重新校核孔壁厚度和夹持面宽度,防止小比例样件因壁厚过薄而失去验证意义。
结构细节上,夹板上下两部分并非完全对称。上部长条主体偏向承受弯曲和拉伸,截面厚度应沿力臂方向渐变,在孔位和夹持接触区适当加强;下部承托件更偏向受压和贴合,外形圆润,边缘倒钝,既可以减少应力集中,也能避免船员操作时被锐边划伤。两个构件之间的配合面要保留合理间隙,既要保证锁紧动作顺畅,又不能因间隙过大导致夹持时晃动。若后续投入铸造或锻造,实体模型应保持干净连续,壁厚尽量均匀,转角处设置铸造圆角,便于金属液充型和脱模;若采用数控加工,则需在夹持面、孔壁和圆弧承托面标注明确的粗糙度与配合要求。
在码头和船舶运维中,这类夹板的价值在于结构简单、承载直接、维修方便。它不需要复杂的液压或电气辅助,依靠机械几何关系即可完成锁紧,适合潮湿、盐雾、振动明显的环境。设计时还要考虑操作工具的可达性,销轴或压紧件的位置应留给扳手、锤击或楔紧工具足够空间;冬季戴手套作业、夜间抢修以及船身晃动条件下,过紧的配合和过小的操作间隙都会降低装拆效率。
三维建模过程中,应先建立中心线和安装基准,再绘制长柄主体的轮廓,随后完成孔位、承托曲面和边缘圆角。实体阶段要检查拔模方向、最小壁厚、孔边距以及上下件装配关系;用于工程出图时,还需补充材料、热处理、表面防腐和配合公差。船用环境通常要求构件具备较好的耐蚀能力,铜合金、不锈钢或经热浸镀锌处理的钢结构都可作为选材方向,但材料变化会影响摩擦系数和夹紧力,设计人员不能只按几何外形替换材质。
总体来看,码头夹板虽然体量不大,却直接关系到系泊安全和甲板作业效率。合理的曲面过渡、清晰的受力路径、充足的孔边强度以及可落地的安装边界,比单纯追求造型复杂更重要。对于结构设计人员来说,完成该模型时应把它放在真实系泊工况中校核:缆绳如何受力、销轴如何传力、基座如何承压、维修时如何拆出,这些问题在建模阶段提前暴露,才能让后续加工、装配和现场使用更加可靠。
- 上一篇:印度象头神伽内什传统神像雕塑
- 下一篇:手工锻打作业用重型铁砧工装结构

- 全部评论(0)

- 模板大小: 2.03 MB
- 售价:5金币
- 下载次数: 269
- 系统要求: STL,AutoCAD,Rendering
- 软件分类: 通用机械零部件