微信登录
 QQ登录


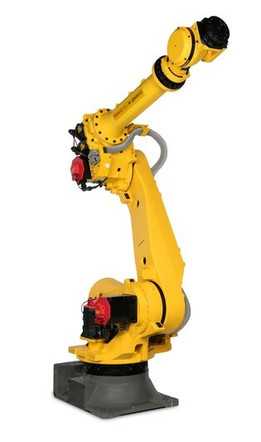
带线性轨道的安川冲压钣金上下料单元


这套钣金加工机器人单元,核心面向家电、机箱机柜、汽车零部件行业的冲压工序段,解决传统冲压线人工上下料效率低、重复定位精度差、工伤风险高的痛点,适配0.5-3mm厚度冷轧板、镀锌板、铝板类平板毛坯的跨压机转运作业,可覆盖两台大吨位闭式单点压力机之间的全流程物料流转,无需人工介入即可完成板料从料垛取料、对中定位、压机上料、工序件转序、成品件下料的全循环动作。
设计阶段优先考虑了车间现有压机布局的适配性,线性轨道采用地面安装式重载直线导轨副,轨道总长度根据两台压机的中心距做匹配设计,安装时需预留轨道两侧各800mm的维护通道,轨道基础预埋厚度不低于200mm的混凝土地坪,平面度公差控制在每米2mm以内,避免机器人行走过程中出现抖动影响定位精度。机器人选用安川六轴通用工业机型,安装在轨道行走滑台上,末端搭载真空吸盘组,吸盘排布可根据常见板料的尺寸规格做快速调整,针对大尺寸薄板额外增加了吸盘数量与缓冲支杆,避免取料时板料产生挠曲变形,吸盘端拾器预留了快换接口,可在10分钟内完成不同端拾器的切换,适配异形板件的抓取需求。
单元外围采用黄黑配色的工业铝型材安全围栏,围栏高度1800mm,在压机操作侧、料垛更换侧设置带安全联锁的检修门,门体打开时机器人与轨道会立即触发安全停止信号,避免人员误入作业区域发生碰撞。围栏内部沿轨道两侧布置了三个定位料台,分别对应毛坯料垛、工序中转料位、成品料垛,料台采用带定位销的焊接钢结构,表面铺设聚氨酯缓冲垫,避免板料放置时出现表面划伤,每个料台的尺寸根据常见最大加工板料设计,边缘预留150mm的操作空间,方便叉车更换料垛时的对位作业。
两台压机的进料位置均设置了板料对中机构,采用气缸驱动的推料杆配合光电传感器,可在机器人放料后自动完成板料的位置校正,确保板料送入压机模具时的定位误差控制在±0.2mm以内,避免压偏导致的模具损坏与零件报废。线性轨道的传动采用齿轮齿条配合伺服电机驱动,最大行走速度可达1.2m/s,重复定位精度±0.1mm,滑台搭载的管线包采用高柔性拖链结构,内置机器人动力线、信号线、真空气管,拖链弯曲半径不小于线缆直径的10倍,可满足长时间往复行走的使用寿命要求,避免管线过早疲劳破损。
电气控制部分采用分布式IO布局,主控柜设置在单元外侧的非操作区域,柜内预留了与压机PLC的通讯接口,支持Profinet、EtherNet/IP等主流工业总线协议,可直接读取压机的滑块位置、行程信号,实现机器人动作与压机冲压节拍的精准联锁,无需额外改造压机的原有控制系统。单元的节拍设计按照单台压机每分钟8-12次的冲压行程匹配,机器人取料、转序、放料的总动作时间控制在4秒以内,可完全跟上压机的生产节奏,相比人工上下料的模式,生产效率可提升30%以上,同时避免了人工操作时的疲劳失误、工伤事故风险。
安装调试阶段需要先完成轨道的水平校准,再依次安装机器人、围栏、料台、对中机构,完成硬件安装后先进行空载轨迹示教,模拟全流程的动作路径,确认机器人与围栏、压机、料台之间的安全间隙不小于100mm,避免运行过程中发生碰撞,之后再进行带料调试,根据不同板料的重量、尺寸调整吸盘吸力、机器人运行速度、对中机构的推料行程,确保不同规格的板料都能稳定抓取、精准定位。日常维护方面,线性导轨需要每月加注一次润滑脂,齿轮齿条每半个月检查一次磨损情况,安全围栏的联锁开关每季度做一次功能测试,真空吸盘根据使用磨损情况定期更换,即可保证单元长期稳定运行。

- 全部评论(0)

- 模板大小: 15.57 MB
- 售价:5金币
- 下载次数: 6
- 系统要求: STL,Rendering
- 软件分类: 工业机器人