微信登录
 QQ登录


国际象棋马硅胶浇注成型模具结构

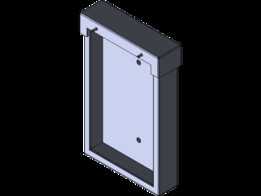
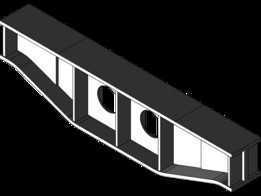
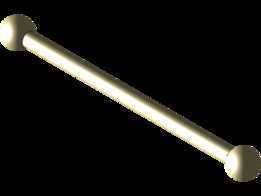
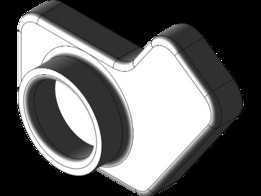
模具本体设置了贯穿式的定位销轴结构,两个对合模块通过销轴实现径向与轴向的双重定位,合模时不需要反复校准对齐,能将合模错位量控制在0.1mm以内,保证成型后棋子的轮廓对称度。模具外侧设计了多道内凹的防滑握持槽,注胶、开模时操作人员可以直接手持模具施力,不需要额外加装夹具辅助,适配小批量生产时的快速操作节奏。流道设置在模具的侧端位置,采用直通孔式进胶结构,进胶口直径匹配硅胶浇注的流速要求,既不会因为孔径过大导致进胶过量产生大量料把浪费,也不会因为孔径过小导致硅胶填充缓慢、在曲面死角位置产生气泡缺料。这套模具针对国际象棋马造型的硅胶制品浇注成型开发,核心解决异形曲面棋子批量复制时的分型错位、排气不畅、脱模变形等常见工艺问题。日常应用场景覆盖文创周边定制、桌游配件生产、手办复模工作室的小批量制作环节,适配低粘度室温硫化硅胶的浇注作业,不需要额外配套高压注胶设备,手工操作即可完成完整的成型流程。从结构设计逻辑来看,整套模具采用阴阳对合的分型方案,分型面沿着棋子马造型的最大轮廓线排布,刻意避开了马首、鬃毛等细节密集的曲面区域,避免合模时的飞边落在精细纹理位置,减少后续修边的工作量。
从安装与操作边界来看,整套模具的外形尺寸适配常规的真空注胶箱腔体规格,对合后的整体高度不超过120mm,最大回转直径控制在90mm以内,可以直接放入常见的小型真空脱泡设备中完成注胶后的脱泡作业,不需要定制专用的固定工装。模具的合模面做了0.05mm的平面度精修,合模后依靠自重即可实现边缘密封,低粘度硅胶浇注过程中不会出现边缘漏料的问题。针对棋子马造型的深腔位置,设计时在对应模具型腔的最高点预留了微型排气槽,槽深控制在0.02mm,只允许空气排出不会让硅胶渗入,避免马耳、鬃毛缝隙位置因为憋气产生填充不全的缺陷。
开模结构上,两个对合模块的分型面边缘做了15度的撬口倒角,开模时可以用非金属撬棒从倒角位置均匀施力分开模具,不会因为硬撬损伤型腔表面的纹理细节。型腔表面的粗糙度达到Ra0.8,成型后的硅胶棋子表面不需要额外打磨抛光,就能还原造型的所有曲面细节,包括马鬃位置的纹理起伏、基座的平面轮廓都能完整复制。这套模具的结构设计也兼顾了长期使用的耐用性,模块壁厚均匀设置在8mm,既不会因为壁厚过薄导致模具容易变形损坏,也不会因为壁厚过厚造成硅胶固化过程中散热不均、内外固化速度不一致产生的成型件内应力问题。
日常使用时,只需要在合模前在型腔表面均匀喷涂一层薄的脱模剂,对合后锁紧销轴即可从侧方流道注入混合脱泡后的硅胶,待硅胶完全固化后拆开模块即可取出完整的棋子成型件,整个操作流程不需要复杂的工艺参数调试,对操作人员的技能要求较低,适配文创工作室、小型配件加工厂的柔性生产需求。在实际生产验证中,这套结构的模具单模成型周期控制在4-6小时,连续使用50次以上不会出现型腔表面磨损、定位间隙变大的问题,成型后的棋子尺寸一致性稳定,相邻批次的尺寸偏差不超过0.2mm,完全满足桌游配件、文创周边的尺寸精度要求。针对硅胶成型后的收缩特性,设计时已经在型腔尺寸上预留了0.3%的收缩补偿量,保证常温固化后的棋子尺寸和设计目标值一致,不需要后续做尺寸修正。
- 上一篇:动漫主题黑色重剑造型创意设计
- 下一篇:霸王龙油箱变色龙多路输出电源三维结构

- 全部评论(0)

- 模板大小: 5.72 MB
- 售价:5金币
- 下载次数: 23
- 系统要求: Autodesk Inventor,Fusion 360
- 软件分类: 通用机械零部件