微信登录
 QQ登录


廉价顶箱锁具3D打印替换修复结构


日常使用的廉价硬质塑料顶箱,原配的拉式塑料锁具往往在十余次开合后就会出现结构断裂失效的问题,这类失效大多出现在锁舌与杠杆衔接的薄壁位置,原始设计为了控制注塑成本,整体壁厚偏薄,受力筋位布置不足,反复扳动开启的过程中应力集中位置很快就会出现疲劳裂纹,最终彻底断裂无法锁闭。很多使用者遇到这类问题第一反应是更换整箱,但实际上这类箱体本身的壳体结构强度足够,仅锁具部位失效,直接更换整箱会造成不必要的材料浪费,通过3D打印制作替换锁具修复件,是成本极低且可靠性远高于原配零件的解决方案。
在设计这款替换锁结构之前,首先需要对原配锁的安装边界做完整测绘,确认箱体上锁具安装槽的宽度、深度,以及锁合时需要卡入的卡扣位行程尺寸。原配锁的安装槽位于顶箱开合边的中部,两侧是箱体的注塑加强筋,安装位的净宽度在42毫米左右,深度方向预留了10毫米的容纳空间,锁舌需要伸出的有效卡合长度为6毫米,才能保证扣合后不会因为外力晃动出现松脱。原始的塑料拉式结构之所以容易损坏,核心原因是杠杆受力的支点位置壁厚仅1.2毫米,且没有做圆角过渡,每次扳动开启时,支点位置承受的弯曲应力远超普通PP塑料的疲劳极限,十几次循环后断裂是必然结果。
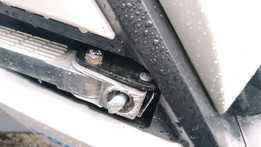
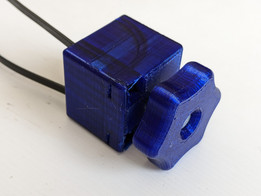
设计替换结构的时候,没有沿用原配的薄壳拉式结构,而是参考金属坦克履带的铰接思路做了整体结构强化,整个锁件的主体壁厚设置为10毫米,采用完全填充的打印参数制作,从根源上避免薄壁受力断裂的问题。锁件的主体分为两个对称的铰接块,中间通过预留的销轴孔配合金属销实现铰接,不需要额外制作弹性结构,依靠打印材料本身的轻微形变就能实现扳动解锁的手感,同时铰接位置做了R2的圆角过渡,完全消除应力集中点。锁舌部分直接和其中一个铰接块做成一体化结构,伸出长度严格按照测绘的6毫米设置,锁舌的卡合面做了15度的导入斜角,关合箱盖的时候不需要刻意扳动锁件,箱盖下压的力就能通过斜面推动锁件轻微转动,到位后自动卡入锁位,使用手感比原配的拉式锁更顺畅。
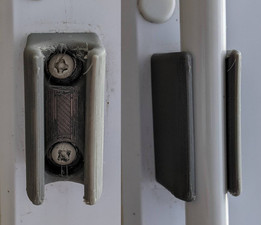
实际安装的时候,不需要对原箱体做任何破坏性修改,只需要把已经断裂的原配锁残留部分从安装槽里清理干净,把打印好的两个铰接块对齐放入安装槽,穿入直径3毫米的金属销作为铰接轴,再把销的两端做轻微铆边防止脱出就完成了安装,整个安装过程不需要特殊工具,普通手钳就能完成操作。考虑到使用者可能没有金属锯这类工具来清理残留的锁具断茬,设计的时候特意把锁件的底部做了避让槽,即使安装槽里残留少量原锁的塑料断茬,也不会影响替换件的转动灵活性,不需要花十几分钟慢慢锯断残留的金属锁杆,只要把表面突出的断茬掰平就能顺利装入。
从实际使用场景来看,这类顶箱大多用于电动车、摩托车后部的储物承载,日常使用中会经历颠簸、温度变化、偶尔的外力撞击,替换锁件的10毫米壁厚完全填充结构,抗冲击能力远高于原配的薄壳塑料锁,即使不小心撞到也不会出现断裂问题。铰接结构的转动间隙控制在0.2毫米,既不会因为间隙过大出现松旷晃动,也不会因为间隙过小导致转动卡滞,在零下十度到六十度的常规使用环境下,常用的PLA、PETG打印材料都能满足强度需求,不需要使用成本更高的特种工程塑料。锁件的外露面做了和原箱体一致的平面处理,安装后和箱体表面齐平,不会突出箱体边缘影响外观,也不会在挪动箱子的时候勾到其他物品。
在建模过程中,所有的安装尺寸都按照原箱体的实测值做了公差补偿,打印件的外形尺寸比安装槽的实测尺寸小0.3毫米,刚好可以顺利放入安装槽,不会因为打印膨胀导致装不进去,也不会因为尺寸过小出现晃动。锁舌的卡合位置和原箱体的锁扣位完全对齐,锁合后的间隙控制在0.5毫米以内,车辆行驶过程中不会因为颠簸出现锁具异响。和原配的一次性塑料锁不同,这款替换锁如果后续出现磨损,只需要重新打印对应的铰接块更换即可,销轴可以重复使用,长期使用的维护成本极低。
- 上一篇:90度侧装式锁舌锁闭结构设计
- 下一篇:船舶舱门联动凸轮式闩锁结构设计

- 全部评论(0)

- 模板大小: 9.03 MB
- 售价:5金币
- 下载次数: 33
- 系统要求: STL,Rendering
- 软件分类: 锁