微信登录
 QQ登录


彭吉纳兰支座类机械零件结构设计


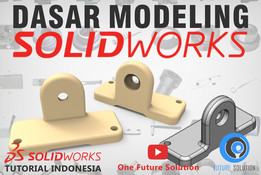
这类带立式安装耳的支座类零件,在轻工输送线、小型工装夹具台架上的应用十分普遍,多数时候作为从动辊轴、导向杆的端部支撑载体,承担径向载荷传递与轴向定位的作用。从结构形态来看,底部为带沉头安装孔的矩形平板,平板边缘做了等半径圆角过渡,既避免安装时锐边划伤操作人员,也能减少热处理或注塑成型过程中的应力集中问题,沉头孔的设计可以让内六角螺栓安装后端面与支座底面齐平,不会额外占用安装面下方的避让空间,适配台面式安装的紧凑布局需求。立式支撑耳与底板采用一体化结构,衔接位置做了渐变圆弧过渡,避免直角衔接带来的应力断裂风险,支撑耳上的同轴通孔为核心安装位,孔的端面做了锪平处理,保证配套轴承或者轴套安装时端面贴合度达标,
不会出现轴系偏斜导致的运转卡滞问题。设计这类零件时,首先要确认安装面的平面度公差,通常底面平面度控制在0.05mm以内,才能保证安装后支撑耳上的孔轴线与安装基准面的垂直度符合要求,避免轴系安装后出现别劲现象;支撑耳上的通孔与底板安装孔的中心距尺寸,需要匹配对应机架的安装孔位间距,公差一般选Js7级,既保证安装互换性,也不会因为公差过松导致轴系定位偏差。从安装边界来看,底板的长宽尺寸决定了零件在安装台面上的占用空间,这类小型支座的底板长度通常控制在120mm以内,宽度在40mm左右,支撑耳的高度根据配套轴系的中心高需求确定,整体外轮廓不会有超出安装面的突出结构,避免和周边的传动部件、防护钣金产生运动干涉。工程图绘制阶段,
需要明确标注各安装孔的位置度、支撑耳孔的圆柱度以及衔接圆角的尺寸,同时在技术要求里注明未注倒角、表面粗糙度的对应标准,这类零件如果采用金属切削加工,非配合面的粗糙度可以控制在Ra6.3,配合孔面需要达到Ra1.6才能满足轴承压装的精度要求;如果采用工程塑料注塑成型,则需要在垂直于开模方向的面添加合理拔模斜度,保证脱模时不会拉伤零件表面。实际选型应用时,需要根据承载的轴系重量、运转时的径向冲击载荷核算支撑耳的厚度与底板的抗弯强度,避免长期负载下出现支撑耳变形、底板翘曲的问题,同时要确认支撑耳两侧的空间余量,方便后续轴端挡圈、锁紧螺母的安装与维护操作,不需要额外拆解周边部件就能完成易损件的更换。

- 全部评论(0)

- 模板大小: 663.5 KB
- 售价:5金币
- 下载次数: 37
- 系统要求: OBJ,Other,Rendering
- 软件分类: 通用机械零部件