微信登录
 QQ登录


钢制网纹滚花轴类零件结构设计


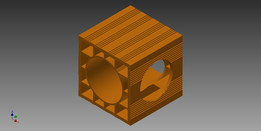
这类带网纹滚花的轴件,在手动调节机构、工装夹具操作端、小型器械握持传动段里是极为常见的结构件,日常做结构设计时,但凡需要操作人员手动拧动、推拉实现位置微调或者锁紧的部位,大多会用到这类滚花结构来替代附加的手柄零件,减少整机的零件数量,压缩装配工序。从实际使用场景来看,这类零件不会承担大扭矩的重载传动,核心作用是在手动操作时提供足够的摩擦阻力,避免操作过程中手打滑,同时两端的光轴段是核心的安装定位基准,需要和安装座的孔位做间隙或者过渡配合,保证轴件转动或者滑动时的同轴度,不会出现卡滞、偏摆的问题。
设计这类滚花轴的时候,首先要确定两端光轴的直径公差,一般和安装孔配合的轴段会取h7或者h6的公差等级,表面粗糙度控制在Ra1.6以内,减少配合面的磨损,延长零件的使用寿命。滚花段的直径要比两端光轴略大一点,这个尺寸差是滚花加工时的材料挤压隆起预留量,要是前期建模时没考虑这个加工余量,滚花完成后零件的最大外径会超出设计边界,导致装配时和周边零件发生干涉,这是很多新手建模时容易踩的坑。网纹滚花的节距选择也有讲究,手动操作频次高的部位会选稍大的节距,防滑效果更好,要是操作空间小、需要精细微调的部位,会选更细密的节距,避免滚花纹理硌手,提升操作手感。
材质选用90MnCrV8这类合金工具钢,是因为这类钢材经过淬火处理后表面硬度能达到HRC58-62,芯部又保留足够的韧性,滚花段长期和人手接触、和锁紧件摩擦也不容易出现磨损、崩齿的问题,两端光轴的配合面耐磨性能也能满足长期反复拆装、滑动转动的使用需求。建模的时候要注意滚花的纹理走向,网纹滚花是左右旋向的纹路交叉形成的菱形格,建模时不能简单用贴图替代纹理结构,要实际做出滚花的凸起特征,一方面是方便后续做工程图标注加工要求,另一方面做干涉检查的时候能准确核算滚花段的最大实体尺寸,避免装配时出现间隙不足的问题。
安装边界方面,这类轴件的轴向定位一般靠轴肩或者卡簧槽来实现,设计时要预留卡簧的安装空间,轴肩的高度要高于配合孔的倒角尺寸,保证定位面能完全贴合,不会出现轴向窜动。滚花段的长度要比实际握持操作的宽度多出3-5mm的余量,避免加工时滚花刀走到行程末端出现纹理残缺,影响操作手感和外观一致性。两端的轴端要做C1或者C0.5的倒角,一方面是装配时能顺利导入安装孔,另一方面去除加工后的锐边,避免装配和操作时划伤操作人员。
从实际加工工艺来看,这类零件一般是先车削两端光轴、预留滚花段的加工余量,之后在车床上用滚花刀挤压成型网纹,之后再做热处理、表面磨削,保证配合面的尺寸精度,建模时要把工艺基准和设计基准统一,都选在轴的端面或者中心孔位置,减少加工时的基准转换误差,保证零件的形位公差符合设计要求。做装配仿真的时候,要模拟轴件在全行程滑动、转动时的状态,确认滚花段不会和周边的钣金件、塑胶外壳发生刮擦,尤其是在手动操作到极限位置时,滚花的凸起边缘不能卡到周边的零件,保证操作全程顺畅无卡滞。
- 上一篇:手动台式刨冰机外观结构创意设计
- 下一篇:CSWA考核用铰接连杆装配结构

- 全部评论(0)

- 模板大小: 23.09 MB
- 售价:5金币
- 下载次数: 55
- 系统要求: Rendering,Autodesk Inventor,Rendering
- 软件分类: 通用机械零部件