微信登录
 QQ登录


枪钻机床主体结构三维设计方案


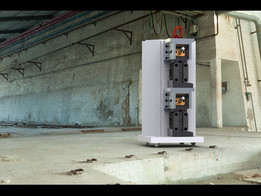
这套枪钻结构的三维建模,核心围绕深孔加工场景的实际需求搭建,目前呈现的主体框架已经覆盖了设备落地安装、工件装夹、刀具进给的核心边界尺寸,可作为深孔加工设备方案论证、结构细化的基础参考。从实际应用场景来看,这类枪钻设备主要面向长径比超过10的深孔加工需求,常见于液压阀块油路孔加工、航空航天细长轴零件内孔加工、模具顶针孔加工、枪械身管内孔加工等场景,相比普通麻花钻钻孔,枪钻能够在大长径比加工中保证孔的直线度、表面粗糙度,同时解决深孔排屑、冷却润滑的核心痛点。从结构设计思路来看,当前模型优先确定了床身作为核心承载基准的布局,采用整体式长箱型床身结构,床身底部预留了地脚安装的连接面,安装边界长度适配常规车间工位的占地需求,
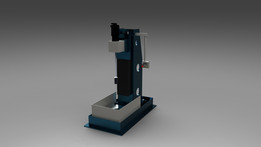
宽度方向预留了两侧操作维护的空间,床身上部铺设平行导轨作为两侧动力头、中间工件装夹单元的移动基准,这种对称式双主轴布局的设计,能够支持从工件两端同时进行对向钻孔,大幅缩短长工件深孔加工的辅助时间,同时避免单端钻孔过长导致的刀具挠度变形问题。中间的工件装夹工位采用框式支撑结构,上方预留了工件吊装放入的开口,装夹单元可根据工件的外径、长度调整夹持位置,适配不同规格的轴类、块类零件装夹需求,装夹基准与导轨平行度在建模阶段就做了基准约束,保证后续加工时工件轴线与刀具进给轴线的同轴度要求。两侧的主轴单元集成了刀具装夹、旋转驱动、进给驱动的安装位,模型中预留了主轴电机、进给伺服的安装空间,冷却系统的管路通道也在床身内部做了预留,
枪钻加工需要的高压切削液能够从刀具内部直达切削区域,连带切屑从孔道反向排出,床身内部的空腔可兼做切削液的初步回流腔,减少外部管路的布置复杂度。从尺寸边界来看,当前模型的整体长度适配加工长度1米以内深孔的需求,床身高度符合操作工站立操作的人机工程要求,两侧主轴的中心高与中间装夹单元的中心高保持一致,最大加工孔径范围覆盖2-30毫米的常规枪钻加工区间,安装时床身底部需要做水平校准,预留的地脚螺栓孔位置匹配常规机床安装的地基尺寸,不需要额外做特殊的地基加固,适合中小型机加工车间的工位布置。建模过程中优先锁定了各部件的运动干涉边界,主轴进给的全行程范围内不会与中间装夹单元、床身侧壁发生碰撞,两侧主轴的进给行程做了限位预留,
避免超程撞刀的风险,导轨的安装面做了凸台设计,方便后续加装导轨防护罩,防止切屑、切削液溅入导轨面影响运动精度。目前的模型虽然只完成了主体外形和核心尺寸的定义,但已经把枪钻设备最核心的布局逻辑、安装边界、运动关系做了清晰的呈现,后续细化时可以在这个基础上添加主轴的详细内部结构、进给丝杠传动组件、冷却系统的管路布局、电气柜的安装位、操作面板的布置等细节,也可以根据具体的加工工件参数调整床身长度、主轴中心高、装夹单元的夹持范围,快速衍生出适配不同加工需求的专用枪钻设备方案。对于结构设计从业者来说,这个模型可以帮助快速理解枪钻设备的整体布局逻辑,避免在初始方案阶段出现布局性的错误,比如装夹位置与进给行程不匹配、安装空间预留不足、维护操作空间不够等常见问题;对于设备选型人员来说,可以通过这个模型直观评估设备的占地尺寸、工件适配范围,结合自身的加工需求判断设备的适配性,提前规划车间的工位布置、水电接口位置;对于三维建模学习者来说,可以参考这种从核心基准出发、先锁定整体边界再细化局部结构的建模思路,避免一开始就陷入细节建模而忽略整体布局合理性的问题。
- 上一篇:铝型材框架台式数控雕刻加工设备结构
- 下一篇:立式数控铣床铸件工作台结构设计

- 全部评论(0)

- 模板大小: 142.4 KB
- 售价:5金币
- 下载次数: 21
- 系统要求: Rendering
- 软件分类: 机床