微信登录
 QQ登录


精密齿面夹持工装结构设计方案


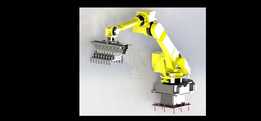
在精密装配、检测类工位的布局中,这类带细密齿面的夹持结构,往往承担着薄型片状工件的可靠定位与夹紧职责,常见于半导体引线框架、精密金属弹片、薄型冲压件的上下料、检测、二次加工工位,区别于普通平口钳类的大夹持力工装,这类结构的核心设计逻辑是通过密集齿形的接触点分布,在极小的夹紧压强下实现足够的静摩擦力,避免薄型工件被夹伤、压溃或者出现夹持位移。从结构组成来看,该夹持件采用对称开合的双齿面布局,上侧设置有带安装定位槽的基座连接段,可直接嵌入直线滑台或者气缸执行端的安装槽内,通过基座上的两个定位凸台实现快速装夹定位,不需要额外做复杂的位置校准,适配自动化产线快换工装的使用需求。齿面部分采用等间距的细密直齿排布,齿尖做了微小的圆角钝化处理,
既能够保证和工件表面的多点接触,增大接触摩擦力,又不会因为齿尖过于锋利在工件表面留下压痕,适配表面质量要求较高的精密零件夹持场景。两侧夹持臂的开合行程做了限位设计,在基座内部集成了弹性复位结构,当执行端的驱动力撤销后,夹持臂可自动复位到张开状态,方便工件的取放,不需要额外设置复位弹簧的安装空间,整体结构的集成度较高。从安装边界来看,该夹持结构的整体宽度控制在常规20系列直线滑台的安装尺寸范围内,基座上的安装孔位间距适配标准气动手指的安装接口,可直接替换同规格的普通夹爪,不需要对现有产线的执行端安装结构做改造,降低产线升级的改造成本。齿面的有效夹持长度覆盖了常见的小尺寸精密零件的夹持范围,对于宽度在齿面长度范围内的片状工件,可实现全宽度方向的均匀夹持,避免单点夹持导致的工件翘曲变形。在设计过程中,针对夹持力的分布做了针对性的结构优化,夹持臂的根部做了加厚处理,避免长时间开合作业出现臂体变形,齿面部分的厚度做了减薄处理,在保证结构强度的前提下,减少夹持结构本身的占用空间,方便在狭小的工位空间内完成作业,比如在多工位转盘的密集布局场景下,更小的结构尺寸意味着可以布置更多的工位,提升产线的整体作业效率。这类夹持结构的实际使用场景中,往往搭配视觉检测系统使用,因为齿面的定位精度较高,工件被夹紧后的位置重复精度可控制在0.02mm范围内,能够满足视觉检测的定位要求,不需要额外增加二次定位机构。在涉及到微小零件的激光打标、电阻点焊、尺寸检测工位,
这类夹持结构的应用占比正在逐步提升,相比真空吸附类的夹持方式,它不受工件表面平整度的影响,哪怕是带有轻微冲压形变的薄型工件,也能通过多点齿面的接触实现可靠夹紧,不会出现吸附失效掉落的问题。结构的开合动作采用平移动力驱动,而非摆转式开合,夹持过程中两侧齿面始终保持平行状态,夹紧工件时不会对工件产生侧向的挤压力,避免薄型工件被挤弯变形,这一点对于厚度小于0.1mm的超薄工件夹持尤为重要,摆转式夹爪在夹持超薄工件时,往往会因为夹爪的摆转角度导致工件边缘被撬起,而平动开合的结构完全规避了这个问题。在材料选型层面,这类夹持结构的齿面部分一般采用模具钢整体加工后做淬火处理,保证齿面的耐磨性,长期使用后齿尖不会出现磨损倒棱,维持稳定的夹持摩擦力,
基座部分可采用轻质铝合金材料,降低整体结构的重量,减少执行端的负载,提升开合动作的响应速度。针对不同的工件材质,还可以在齿面做不同的表面处理,比如夹持易刮伤的铜质工件时,可在齿面做类金刚石涂层处理,降低齿面的表面粗糙度,避免夹伤工件表面;夹持带有油污的冲压工件时,可在齿面做防滑纹理的二次处理,抵消油污带来的摩擦力下降问题。从维护角度来看,该结构没有复杂的传动部件,日常使用只需要定期清理齿缝间残留的加工碎屑即可,不需要频繁加注润滑油或者更换易损件,维护成本极低,适配工业现场长时间连续作业的使用需求。在实际的产线调试过程中,这类夹持结构的夹持力可通过驱动端的气压或者电流参数做线性调整,针对不同厚度、不同材质的工件,可快速匹配对应的夹持力参数,不需要更换夹爪结构,具备较强的工位适配性,能够覆盖同一条产线上多规格小零件的夹持作业需求,减少工装换型的时间成本。
- 上一篇:可调角度焊接定位工装结构设计
- 下一篇:铝型材搭建三轴运动检测机架结构

- 全部评论(0)

- 模板大小: 14.46 MB
- 售价:5金币
- 下载次数: 135
- 系统要求: STEP / IGES,Rendering
- 软件分类: 工装