微信登录
 QQ登录


汽车零部件焊接工装夹具结构设计


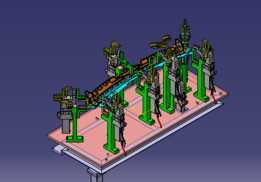
这套工装主要面向汽车白车身结构件、底盘小总成类零部件的焊接工序,适配弧焊、电阻点焊两类常见的汽车零部件焊接作业场景,在整车焊装线的工位段、零部件供应商的焊接单元都能直接适配使用,核心作用是在焊接过程中对散件进行精准定位与可靠夹紧,避免焊接热变形导致的零部件尺寸超差,保证组焊件的形位公差符合整车装配要求。从结构布局来看,整套夹具采用型材焊接底座作为承载基础,底座下方配置可调式支撑脚杯,可在车间硬化地面上快速调平,无需额外做预埋安装基础,适配多品种小批量生产时的工位快速调整需求,底座上的安装基准面做了铣削加工,平面度控制在0.1mm/米范围内,保证所有上部功能组件的安装基准统一。上部的定位单元按照待焊零部件的RPS基准点布置,
其中包含多个固定式定位销与可调式支撑块,定位销采用淬火材质制作,表面硬度达到HRC55-60,可承受长时间的工件装拆磨损,支撑块的高度可通过螺纹副微调,适配不同批次板材的厚度公差,避免工件装夹时出现悬空变形。夹紧单元采用气动转角缸搭配手动快速夹钳的组合配置,对于焊接路径周边、需要频繁避让焊枪作业的位置采用气动转角缸,焊枪靠近时缸杆自动下压旋转90度避让,焊枪离开后自动复位夹紧;对于远离焊接路径、装拆频次较低的辅助支撑位置采用手动快速夹钳,降低整套工装的制造成本与气动回路复杂度。整套夹具的横向布置长度适配常规汽车副车架、门槛梁类零件的尺寸范围,纵向宽度控制在1.2米以内,可直接放置在标准焊接变位机的工作转盘上,
配合变位机实现工件的360度旋转焊接,减少焊工的移动作业范围,提升焊接作业效率。设计过程中充分考虑了焊接作业的防飞溅需求,所有气缸的活塞杆外侧都加装了耐高温防护套,定位销与支撑块的表面做了氮化处理,避免焊接飞溅粘附在定位面上影响装夹精度,底座上预留了多个排渣缺口,焊接产生的焊渣、废料可直接从缺口落入下方的收集槽,减少日常清理的工作量。气路管线全部采用拖链内置布置,沿型材框架的内侧走线,避免管线外露被焊渣烧损,所有气路接口都设置在底座侧面的集中汇流板上,车间气源接入时只需连接一个主进气口即可完成气路连通,减少现场安装的配管工作量。在定位精度设计上,所有定位销的位置度公差控制在±0.05mm以内,夹紧后的工件重复装夹精度可控制在0.
1mm范围内,完全满足汽车零部件焊接的尺寸精度要求,同时夹具上预留了多个传感器安装位,可加装工件到位检测传感器,配合生产线的自动化控制系统实现装夹状态的实时检测,避免未装夹到位就启动焊接的质量问题。整套夹具的结构没有采用复杂的非标定制铸件,大部分结构件采用标准铝型材与标准钢板加工制作,易损件全部采用行业通用的标准件,后期维护更换时无需单独定制加工,可直接采购标准备件快速更换,降低设备的全生命周期维护成本。针对焊接过程中的热变形影响,夹具的主要受力支撑件都做了加强筋结构设计,避免长时间受焊接热辐射导致结构变形,夹紧力的大小通过气路调压阀统一调节,可根据不同板材的厚度调整合适的夹紧力,既避免夹紧力过小导致工件移位,也防止夹紧力过大导致薄板材产生装夹变形。
- 上一篇:汽车白车身焊接Biw带枪研究气缸验证夹具
- 下一篇:Flot对位扭矩工装工具结构设计

- 全部评论(0)

- 模板大小: 11.06 MB
- 售价:5金币
- 下载次数: 27
- 系统要求: Rendering,STEP / IGES
- 软件分类: 工装