微信登录
 QQ登录


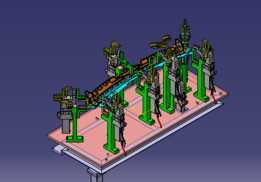
汽车白车身零件焊接定位工装夹具


这套夹具针对白车身侧围内板与加强板的焊装工序设计,主要应用在整车焊装车间的人工补焊工位、机器人焊接工位的前置定位环节,适配多车型混线生产时的快速换型需求,解决薄板类车身零件焊接时易变形、定位基准偏移的常见问题。从结构布局来看,夹具采用框架式底座作为承载主体,底座下方设置四个可调式支撑脚,可直接固定在车间标准化的T型槽工作平台上,支撑脚的调节行程覆盖±15mm范围,能够抵消安装地面的平面度误差,保证夹具整体基准面的水平度控制在0.1mm/m以内,避免因安装偏差带来的零件定位误差。底座上方的定位单元采用模块化设计思路,每个定位销、夹紧臂都对应车身零件上的一个工艺基准孔或者工艺型面,其中主定位销采用菱形销与圆柱销组合的方式,
分别限制零件的X/Y/Z向移动自由度以及绕轴向的转动自由度,完全遵循六点定位原理,不会出现过定位导致的零件装夹变形问题。夹紧单元采用气动转角缸搭配压臂的结构,压臂的压紧头处镶嵌聚氨酯缓冲垫,压紧力控制在120-180N区间,既能够保证零件在焊接过程中不会因为焊枪的触碰产生位移,又不会因为压紧力过大导致0.7-1.2mm厚的车身薄板出现压痕或者局部变形。针对焊接作业时的焊枪操作空间,设计阶段就对每个夹紧臂的开合角度、避让距离做了仿真验证,所有夹紧臂打开后的回转空间都不会与焊枪的运动轨迹产生干涉,工人或者焊接机器人在完成焊点作业时,不需要额外挪动夹具部件,能够有效减少单工位的作业辅助时间。夹具上的定位型面完全按照车身零件的数模仿形加工,
型面的加工精度控制在±0.05mm,与零件贴合的间隙不超过0.08mm,能够保证零件装夹后,相邻两个零件之间的匹配间隙控制在0.3mm以内,满足焊接后车身总成的尺寸精度要求。考虑到焊装车间的作业环境存在焊接飞溅、粉尘较多的问题,所有的气缸、定位销部件都加装了防护套,定位销表面做了镀硬铬处理,硬度达到HRC60以上,能够抵御焊接飞溅的粘附,减少日常维护的频次,延长夹具的使用寿命。这套夹具还预留了快换接口,后续如果引入新的车型零件,只需要更换对应的定位块、压臂模块,不需要重新加工底座框架,能够大幅降低新车型导入的工装改造成本,缩短产线调试周期。在实际生产应用中,这类夹具能够将单零件的装夹时间控制在8秒以内,焊接后的零件尺寸合格率稳定在98.5%以上,有效降低了后续车身总成匹配时的调整工作量,减少因为定位偏差导致的焊接返修成本。
- 上一篇:手动螺旋式管道夹持固定工装结构
- 下一篇:手动快夹式钻孔定位工装夹具结构

- 全部评论(0)

- 模板大小: 28.22 MB
- 售价:5金币
- 下载次数: 44
- 系统要求: CATIA,Rendering
- 软件分类: 工装