微信登录
 QQ登录


机床用曲柄式传动连接组件结构

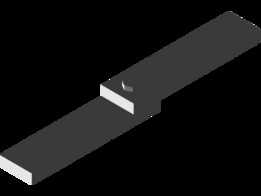
在普通车床的床头箱进给传动链路、溜板箱的间歇传动机构中,这类曲柄式连接组件承担着将旋转运动转化为指定摆角往复运动的核心作用,是CA6140这类通用卧式车床中实现刀架纵向进给、横向进给联动的关键传力零件,日常设备检修中经常遇到这类零件的磨损更换需求,建模时需要严格匹配原有安装位的尺寸边界,避免装配后出现运动卡滞。
从实际使用场景来看,这类组件安装在车床主轴箱输出端与进给光杆的衔接位置,大端的圆柱腔体用于套合在主轴输出端的偏心轴颈上,腔体内部预留的卡槽结构与轴颈上的平键配合,能够传递额定扭矩,不会出现传动打滑的问题;侧伸的臂体末端的圆柱凸台,用于铰接进给拉杆,当主轴带动偏心轴颈旋转时,臂体以大端腔体轴线为回转中心做定半径摆动,拉动拉杆完成周期性的进给动作,匹配车床车削螺纹、外圆时的固定进给量要求。
设计这类零件时,首先要确认安装边界的尺寸约束:大端圆柱腔体的内径需要与配合轴颈保持基孔制间隙配合,公差带选H7/h6,既保证装配时能够顺利套入,又不会因为间隙过大导致传动过程中出现冲击异响;臂体的长度尺寸直接决定进给行程,需要严格匹配车床原有的进给参数,臂长偏差控制在0.02mm以内,否则会导致进给量不准,车削出的工件螺距或外圆尺寸超差;末端凸台的外径与铰接拉杆的衬套内孔配合,表面粗糙度要求达到Ra1.6,减少长期往复摆动带来的磨损。
从结构特性来看,臂体与大端腔体、末端凸台采用一体化铸造成型后再机加工的工艺路线,建模时在臂体与腔体的衔接位置做了R5的圆角过渡,避免应力集中导致长期交变载荷下出现臂体断裂的问题;大端腔体的下端面预留有止口结构,与轴颈上的挡圈配合,能够限制组件的轴向窜动,不需要额外加装轴向固定件,简化了装配流程;腔体侧壁均匀分布的四个凹槽,是用于安装锁紧卡簧的位置,卡簧嵌入轴颈的环槽后,能够防止组件在高速回转时从轴颈上脱出,提升传动可靠性。
实际建模过程中,需要重点关注运动干涉校验:当组件随偏心轴做整周回转时,臂体的摆动范围不能与周边的箱体加强筋、润滑油管、其他传动齿轮发生碰撞,因此建模时需要将周边相邻零件的装配位置导入做干涉检查,尤其是臂体摆到最大角度位置时,与箱体壁的间隙要保留至少3mm的安全距离,避免设备运行过程中出现摩擦剐蹭。另外,臂体的截面采用梯形变截面设计,靠近大端腔体的位置截面厚度更大,承受的扭矩更高,往末端凸台方向逐渐收窄,在保证结构强度的前提下尽可能降低零件自重,减少回转过程中的离心力,降低主轴轴承的负载。
这类零件的日常维护中,最容易出现磨损的位置是末端凸台的铰接面和大端腔体的内孔表面,因此建模时可以在这两个位置预留耐磨衬套的安装位,衬套采用锡青铜材质,过盈压装在基体上,磨损后只需要更换衬套即可,不需要更换整个组件,能够降低设备的维护成本。同时,大端腔体的侧壁上预留有润滑油孔,与主轴的润滑油路连通,运行时润滑油能够持续进入腔体与轴颈的配合面,形成油膜减少摩擦磨损,延长零件的使用寿命。
从安装流程来看,装配时需要先将大端腔体对准偏心轴颈,确认键槽位置对齐后平稳推入,直到止口端面与轴肩贴合,再装入卡簧锁紧,之后将末端凸台与进给拉杆的铰接孔对齐,穿入铰接销并加装开口销防松,装配完成后需要手动盘动主轴,检查组件摆动是否顺畅,有没有卡滞或异响,确认行程范围内无干涉后再开机试运行,试运行时先低速运转10分钟,检查铰接位置和腔体位置的温升,正常温升不超过30摄氏度即为装配合格。
- 上一篇:五朵多色拼接装饰花束结构设计
- 下一篇:太阳能ORC循环系统EES工程计算程序

- 全部评论(0)

- 模板大小: 145.91 KB
- 售价:5金币
- 下载次数: 2
- 系统要求: STEP / IGES
- 软件分类: 通用机械零部件