微信登录
 QQ登录


皮卡尾门钣金冲压结构设计


皮卡车型的尾门作为货厢部分的核心启闭构件,日常承担着货厢尾部封闭、货物限位、装卸作业支撑的多重作用,在工程作业、城郊货运、户外出行等场景中,尾门的结构强度、开合顺畅度、安装匹配度直接影响整车的使用体验。不同于乘用车辆的尾门结构,皮卡尾门需要兼顾空载时的轻量化需求与重载时的抗变形能力,多数采用钣金冲压拼焊的结构形式,通过合理的型面起伏、加强筋布置来平衡自重与结构刚性。
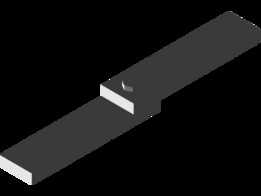
从实际使用场景来看,皮卡尾门在放平状态下可作为装卸货物的过渡承载面,部分场景下还会承担临时承载作业人员、放置长尺寸物料延伸支撑的作用,这就要求尾门主体的钣金件在冲压成型阶段就要预留足够的抗弯折冗余,避免长期交变载荷下出现型面塌陷、铰链安装位开裂的问题。该结构的主体采用大面平直的钣金主体设计,边缘通过翻边结构形成整体的框型加强结构,靠近铰链安装的一侧设置了卷边成型的安装轴座,用于和货厢两侧的铰链支座配合,实现尾门的翻转启闭动作,轴座与主体钣金之间通过型面过渡形成自然的加强区域,无需额外焊接加强件即可满足开合过程中的载荷传递需求。
在设计思路上,该尾门结构优先考虑冲压工艺的可行性,主体大面尽量减少突兀的型面突变,避免冲压过程中出现材料拉裂、起皱的缺陷,边缘的翻边高度控制在合理范围内,保证一次冲压成型的良品率。尾门靠近外侧锁止的位置设置了局部的凸起结构,用于安装尾门锁扣、缓冲胶垫等附件,这些局部特征的拔模角度、圆角半径都按照冲压工艺的常规要求设置,减少后续模具调整的工作量。考虑到皮卡车型经常在多尘、涉水的环境下使用,尾门的钣金型面在容易积水的位置预留了细微的排水坡度,避免长期积水造成钣金锈蚀,同时所有的型面过渡圆角都做了圆滑处理,减少应力集中点,提升长期使用的结构疲劳寿命。
从安装边界来看,该尾门的整体宽度与货厢内部宽度匹配,两侧铰链轴的同轴度公差控制在合理范围内,保证翻转过程中无卡滞、异响问题,尾门关闭状态下与货厢侧围、后保险杠的间隙均匀,既避免行车过程中出现摩擦异响,也能阻挡货厢内的灰尘、雨水溅入。尾门内侧的型面设计兼顾了内饰板的安装需求,预留了对应的卡扣安装位、加强筋避让空间,后续装配内饰件时无需额外做结构修改。不同于部分采用复合材料的尾门结构,该全金属冲压尾门的维修成本更低,出现轻微磕碰变形后可通过钣金修复恢复原有型面,更适配工具属性皮卡的使用需求。
在冲压工序排布上,该尾门的成型可通过落料、拉延、修边、冲孔、翻边、卷边多工序连续完成,拉延过程中通过合理设置压边力控制材料流动,保证大面区域的板料减薄率在工艺允许范围内,避免局部强度不足。铰链安装位的冲孔精度直接影响后续装配的顺畅度,该位置的孔位公差按照车身件的装配精度要求设置,与货厢侧围的铰链支座可实现无调整装配,减少总装环节的工作量。尾门表面的平整度控制在合理范围内,后续喷涂漆面后可达到与车身一致的外观效果,不会出现明显的型面凹凸缺陷。
实际装车验证过程中,该尾门结构在反复开合数千次的耐久测试中,铰链安装位无明显变形,锁止位置的磨损量在允许范围内,重载状态下尾门中部的下挠量满足设计要求,不会出现尾门关闭不严、锁止失效的问题。针对不同配置的皮卡车型,该基础尾门结构还可通过局部修改,适配带尾门梯、带辅助开合阻尼杆、带货厢扩展支架等不同的衍生配置,核心的主体冲压结构无需做大的调整,具备较好的平台化适配能力,可降低整车开发的模具投入成本。
- 上一篇:大众甲壳虫车身空气动力学CFD仿真分析
- 下一篇:内燃机进排气控制凸轮轴结构设计

- 全部评论(0)

- 模板大小: 4.24 MB
- 售价:5金币
- 下载次数: 24
- 系统要求: STEP / IGES,Rendering,Other
- 软件分类: 汽车冲压模具