微信登录
 QQ登录


ABS3D打印油漆搅拌器结构设计


油漆搅拌器主要面向涂料调配、小批量涂装前处理、模型制作、家装维修以及实验室内少量液体混合等场景。实际作业中,桶装油漆、颜料、树脂或稀释液在静置后容易出现颜料沉降、树脂分层和局部稠度不均,若直接涂刷,会造成色差、流平不良、遮盖力波动和成膜质量不稳定。传统手工搅棒依赖手腕反复旋转,搅拌范围有限,桶底和桶壁附近的高浓度沉积物很难被充分卷起;电动搅拌虽然效率高,但对于小桶、浅盘或少量试配色而言,设备体积偏大,清洗也不方便。该结构以轻量化手持操作为出发点,利用3D打印ABS件实现快速制作,适合个人工坊、教学验证和小批量定制使用。
从功能布置上看,搅拌器需要同时满足握持、传动、搅拌和清洗四个基本要求。握持区应避开旋转轴线附近的振动传递路径,柄部轮廓不宜过细,以减少长时间转动时的局部压痕;搅拌头则需要在较低转速下形成稳定轴向流,使桶底物料沿中心向上抬升,再从外侧回流,形成循环。若叶片仅做水平平板旋转,物料容易被切向带动而形成整体打转,上下交换不足;因此叶片宜设置一定倾角或扭转面,使旋转运动转化为向下推送或向上提升的轴向流动。针对油漆这类黏度随剪切变化的物料,叶片外缘线速度不能盲目增大,否则会卷入过多空气,使漆液产生气泡,后续涂刷时出现针孔和麻面。
设计思路上,ABS材料具有较好的韧性、抗冲击性和后加工便利性,打印后可通过轻微打磨去除层纹,降低涂料附着和清洁难度。搅拌轴与手柄之间应保留明确的同轴约束,避免打印件仅靠大面积平面粘接传扭。较合理的方式是在轴端设置扁位、十字筋或多边形插接段,使扭矩通过形面传递,而不是完全依赖胶水层。手柄内部可根据打印方向布置加强筋,既控制重量,又提高抗扭刚度;外壳表面可增加浅防滑纹,但纹路不宜过深,否则残漆清理困难。搅拌头与轴的连接应考虑可拆卸性,因为不同桶径和涂料黏度需要不同叶片直径,可拆卸结构也便于单独更换磨损件。
外形尺寸方面,这类小型搅拌器通常围绕0.5至5升容器确定边界。搅拌叶片直径不宜接近桶内径,叶片外缘与桶壁之间应保留足够间隙,防止碰撞桶壁或刮起桶底沉淀物后卡死;若容器口径较小,可采用双叶窄桨,若桶身较深,则可在轴上设置上下两级搅拌面,缩短混合循环路径。轴的伸出长度要保证叶片能够接近桶底但不直接摩擦底面,通常在叶片下端与桶底之间保留少量安全距离。手柄长度应使操作者手部位于容器口上方较高位置,减少漆液飞溅到手臂,同时让重心尽量靠近握持区,降低悬臂感。
安装边界上,3D打印件需要关注层纹方向与受力方向的关系。承受扭转的轴类件若沿轴向竖直打印,层间结合面主要承受剪切,长期使用时容易在截面突变处开裂;可通过改变摆放方向、增加销轴、嵌入金属杆或设置局部金属衬套提高可靠性。叶片与轴连接处是应力集中区域,圆角过渡比尖角拼接更合理,叶片根部也不宜做薄刃状,以免在高黏度涂料中启动时发生弯折。对于需要接触溶剂型油漆的工况,ABS虽能满足一般短时使用,但应避免长期浸泡在强溶剂中;作业后及时清洗、晾干,可减少材料溶胀和脆化风险。
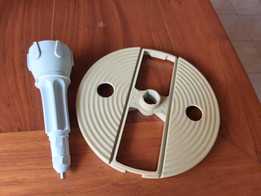
在实际建模时,应把搅拌器拆分为手柄、传动轴、搅拌桨和锁紧件等模块,分别检查装配间隙、旋转干涉和清洗空间。叶片曲面可通过倾斜平面、扭转曲面或螺旋面实现,重点不是追求复杂外形,而是让液流在容器内形成稳定循环。手柄外形可依据手掌握持宽度做适度收腰,但不能为了造型牺牲同轴度。轴端伸出长度、叶片直径、容器口径和桶底高度之间需要建立明确约束,使同一套设计能够适配常见小桶,也能通过更换桨叶扩展使用范围。整体结构强调可打印、可装配、可清理和可替换,适合作为小型涂料混合工具的结构验证方案。
- 上一篇:特斯拉品牌标识立体造型结构设计
- 下一篇:MOS管功率驱动开关模块结构设计

- 全部评论(0)

- 模板大小: 5.02 MB
- 售价:5金币
- 下载次数: 153
- 系统要求: STEP / IGES,Rendering
- 软件分类: 通用机械零部件