微信登录
 QQ登录


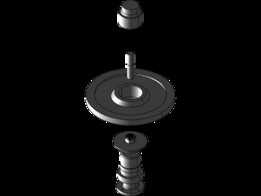
航空发动机转子动平衡专用夹持工装

这套夹持工装面向航空发动机转子组件的动平衡检测工序,核心作用是在平衡机工位上完成转子轴系的高精度定心、轴向限位与旋转驱动传递,让被测转子在高速回转过程中保持稳定的支承边界,避免装夹偏心引入额外不平衡量,保障动平衡校正数据的可信度。工装整体布局围绕转子两端支承轴颈设计,主体包含定心锥套、轴向压持机构、锁紧螺母、过渡连接盘与平衡机接口底座几个功能模块,所有配合面均按照回转类工装的同轴度要求做约束,装配后整体回转中心线与平衡机主轴轴线的重合度控制在极小公差范围内。
从实际产线使用场景来看,航空发动机的涡轮盘、压气机盘以及整体转子组件在完成叶片装配、轮盘堆叠之后,都需要逐阶进行动平衡测试,不同批次转子的轴颈直径、端面定位尺寸存在小幅差异,这套夹具通过可更换的锥套与调整垫片适配一定范围内的轴径变化,无需更换整套基座,换型时只需松开尾部锁紧机构,替换对应规格的定心套并重新校验径向跳动即可投入使用。工装左侧的定心结构采用锥面自定心原理,锥套与转子轴端中心孔或轴颈外圆配合,锥面接触面积大,夹紧过程中能够自动修正微小的装夹偏斜,相比普通三爪卡盘,锥面定心的重复定位精度更高,且不会在高精度加工的轴颈表面留下夹痕。
轴向压持部分采用阶梯轴加圆螺母的锁紧形式,压持力通过球面垫圈均匀传递到转子端面,球面结构可以补偿转子端面与轴线的微小垂直度误差,避免局部应力集中导致转子装夹变形。锁紧螺母的细牙螺纹设计可以精准控制轴向预紧力,既保证高速旋转时转子不会出现轴向窜动,又不会因预紧力过大造成轴系弯曲变形——这一点对于薄壁转子组件尤为关键,过大的轴向夹紧力会让转子产生挠曲,平衡测试时显示合格的组件在自由状态下实际不平衡量超标,后续装机运行会引发振动超限问题。
工装底部的连接法兰直接匹配通用卧式动平衡机的主轴安装接口,法兰端面设置止口定位,止口与法兰外圆、工装主体定心锥面的同轴度在加工时一次装夹完成车削,消除装配累积误差。法兰端面上的连接螺栓孔采用圆周均布布局,螺栓选用高强度等级,拧紧时按照对角顺序分步施加扭矩,保证法兰端面与平衡机主轴端面完全贴合,高速回转时不会出现偏心激励。工装外露的回转轮廓全部做圆滑过渡处理,没有突出的棱角与松动附件,所有锁紧件都设置防松结构,避免高速旋转过程中零件飞出,满足动平衡工位高转速运行的安全要求。
在安装边界方面,整套工装的轴向长度根据被测转子的两支承跨距设计,预留了足够的传感器安装空间,平衡机的振动拾取支架可以在工装两侧自由调整位置,不会与夹具体发生运动干涉。工装的最大回转半径小于平衡机机箱的内部安全间隙,适配转子带叶片状态下的最大外圆尺寸,测试过程中叶片边缘不会触碰防护罩。夹具体的自重经过优化,在保证结构刚性的前提下尽可能降低自身不平衡量,工装出厂前本身会进行单独动平衡校正,将残余不平衡量控制在极低水平,避免工装自身的不平衡信号叠加到被测转子的测量结果中。
设计过程中重点考量了长期使用的磨损补偿问题,与转子直接接触的锥套、压圈都采用耐磨合金材料制作,表面做硬化处理,硬度高于被测转子轴颈,反复装夹上千次后配合面的磨损量仍在允许范围内;易损件均设计为可更换结构,维护时不需要拆卸整个基座,只需拆下磨损的锥套重新更换,再做一次径向跳动校验即可恢复精度。工装的润滑点集中布置在尾部回转配合位置,加注润滑脂时不需要拆解主体结构,日常维护便捷。针对不同型号发动机转子的测试需求,工装的基座部分保持通用,仅通过更换前端适配组件即可完成多品种转子的兼容,既减少了工装库存数量,也缩短了产线换型的准备时间,在航空发动机维修、批量制造的动平衡工序中能够稳定承担高精度装夹任务。
- 上一篇:回转支承轴承30度斜面定位夹具结构
- 下一篇:双工位零点定位夹紧基座结构

- 全部评论(0)

- 模板大小: 94.8 KB
- 售价:5金币
- 下载次数: 12
- 系统要求: Solid Edge
- 软件分类: 工装