微信登录
 QQ登录


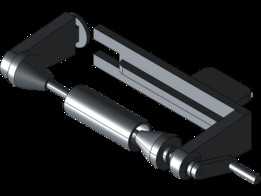
带安装孔法兰式轴套结构三维建模作品

做轴系配套结构设计快十二年,经手的回转类支撑零件没有一千也有八百,这次做的这款带侧装孔的法兰式轴套,最早是给轻工输送线的从动辊端做配套支撑件用的,当时现场的工况是输送辊间距小,端座没有多余空间放外置压盖,常规的光面轴套压入后容易在辊子启停的反向冲击下出现轴向窜动,跑个三四个月就得停机调整间隙,产线运维的师傅提了好几次需求,才敲定了这个带法兰定位、侧边配锁紧孔的结构方案。
先讲实际应用场景,这类轴套目前除了轻工输送辊端,在小型机床的进给轴辅助支撑、自动化分拣线的摆臂转轴座、包装设备的导辊安装位都能适配,核心是解决小安装空间下的轴件径向支撑+轴向限位需求,不需要额外加工轴肩或者加装轴端挡圈,靠法兰端面直接贴紧安装基座的侧壁,就能把轴向窜动量控制在0.02mm以内,比传统光套加挡圈的方案少两个装配零件,装配效率能提三成左右。
说回结构本身的功能特性,主体是阶梯式回转结构,内层是光滑的轴配合面,表面粗糙度要求控制在Ra1.6,和光轴做间隙配合的时候,单边间隙留0.015-0.025mm,既能保证轴转动的时候没有卡滞,也不会因为间隙过大出现径向跳动。外层的法兰盘做了非整圆的切边设计,不是常规的整圆法兰,这是当时为了适配安装位旁边的走线槽特意做的避让,两个对称的小孔是锁紧销孔,装配的时候把轴套压入基座孔之后,拧入紧定螺钉或者打入圆柱销,穿过这两个孔顶在轴的表面,就能防止轴套跟着转轴一起转动,避免基座孔被磨损失圆。法兰和套身的衔接位置做了R0.5的过渡圆角,没有做直角衔接,就是为了减少应力集中,毕竟输送线启停的时候有瞬时冲击,直角位置很容易在交变载荷下出现裂纹,之前踩过这个坑,有次给食品输送线做的轴套就是直角衔接,跑了半年多法兰根部裂了三个,后来全部改成圆角过渡就再没出过问题。
设计思路上其实没有太复杂的创新,都是现场踩坑踩出来的经验,一开始做第一版的时候,法兰厚度做的是3mm,现场装上去之后,紧定螺钉锁紧的时候法兰出现了轻微形变,贴紧基座的端面翘了大概0.05mm,导致轴的同轴度超差,后来把法兰厚度加到5mm,同时把两个锁紧孔的位置往套身中心方向挪了1.2mm,让锁紧力的作用点更靠近配合面,就解决了形变问题。还有内层的配合面长度,一开始做的和套身总长度一致,后来发现压入基座的时候,内孔容易被基座孔的边缘刮出毛刺,影响和轴的配合精度,就把内孔两端都做了0.3mm的倒角,压入的时候引导性更好,也不会刮伤安装面。
再讲尺寸和安装边界的细节,这款轴套的总长度是22mm,法兰盘的最大外圆直径是48mm,切边之后的对边尺寸是42mm,刚好能卡进现场预留的43mm宽的安装槽里,不需要额外加工避让位。内层轴孔的直径是20mm,适配市面上常规的20mm直径冷拉光轴,两个锁紧孔的直径是3mm,孔中心距离法兰端面的距离是8mm,紧定螺钉选M3的平端紧定螺钉就可以,锁紧的时候不会把轴表面顶出太深的凹痕,后期拆换的时候也容易把轴拔出来。安装的时候需要注意,基座上的安装孔公差要选H7,轴套外圆的公差做k6,属于轻过渡配合,压入的时候用铜棒轻轻敲入就行,不需要热装,后期维护更换的时候也容易拆出来,不会把基座孔拉毛。
实际用的时候,这类轴套适合线速度不超过2m/s的工况,因为没有设计油槽,主要靠装配的时候涂的润滑脂做初期润滑,后期如果是低速工况,半年补一次脂就行,如果是转速稍高的场景,可以在内壁加开螺旋油槽,不过这次建模的版本是针对低速输送场景做的,没有加开油槽结构。另外法兰端面上没有做沉头安装孔,是因为这个结构是靠外圆和基座孔的配合定位,法兰端面只做轴向限位,不需要额外穿螺栓固定,靠紧定螺钉的锁紧力就能完全固定,比带螺栓孔的法兰轴套少了两个螺栓孔的加工工序,加工成本能降两成左右,适合批量大、成本敏感的通用输送设备场景。
做这个结构建模的时候,特意把所有的倒角、圆角、退刀槽都做全了,没有省略工艺特征,很多新手建模的时候容易把过渡圆角、装配倒角漏掉,导到工程图的时候工艺人员还要自己补,很容易出加工错误。比如套身外圆和法兰衔接的位置,除了正面的过渡圆角,背面靠近基座贴合面的位置也做了0.2mm的倒角,避免压入的时候法兰端面和基座表面之间因为有毛刺出现贴合不严的问题,这些细节都是在车间跟装配师傅摸爬滚打攒出来的经验,不是书本上能直接学到的。
- 上一篇:带轮式复古古炮台结构三维设计
- 下一篇:逆向练习用异形金属支撑连接构件

- 全部评论(0)

- 模板大小: 123.43 KB
- 售价:5金币
- 下载次数: 23
- 系统要求: CATIA
- 软件分类: 通用机械零部件