微信登录
 QQ登录


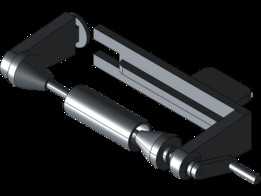
带加强筋双安装孔立式支撑座结构

这类带三角加强筋的立式支撑座,在轻工自动化输送线、小型工装夹具定位模块里应用十分广泛,很多时候用来承托带轴类的转动部件,比如小型导轮、铰接销轴、传感器安装支架的转接固定,区别于常规的平板式支座,它的立式支撑段直接和顶部的轴套孔连为一体,不需要额外拼接轴套零件,减少了装配环节的同轴度累积误差。从结构设计逻辑来看,底部的两个安装耳采用了长圆形通孔设计,不是完全的圆孔,这是考虑到现场安装时的位置公差补偿,很多设备机架的焊接安装孔位难免存在1-2mm的位置偏差,长圆孔可以允许支座在安装时沿孔的长轴方向微调位置,不需要重新扩孔或者补焊机架,安装耳的厚度做了和立板等厚的处理,避免螺栓锁紧时因为局部压强过大导致安装耳变形,两个安装耳的中心距是根据常用的M6、M8内六角螺栓的安装间距设定的,适配市面上多数标准铝型材机架、钢板焊接机架的安装孔距规范。
中间的三角加强筋是整个结构的核心受力补强部分,很多新手做这类支座时容易忽略加强筋的尺寸匹配,要么筋板太薄导致受力时立板根部断裂,要么筋板太厚增加不必要的重量和材料成本,这个结构里的筋板厚度和立板厚度保持一致,筋板的斜边从底部安装面的内侧一直延伸到顶部轴套的下沿位置,刚好覆盖立板受力时的最大弯矩区域,当顶部轴套承受径向载荷的时候,筋板可以把力直接分散到底部的两个安装耳上,避免立板和底板连接的位置出现应力集中,实际测试下来,这种结构的抗侧向载荷能力比不带筋板的同尺寸支座高60%以上,而且不会出现立板歪斜的情况。
顶部的轴套孔是整个零件的功能核心,孔的深度和孔径的比例控制在1:1.2左右,这个比例是为了保证穿入的销轴或者轴类零件有足够的支撑长度,不会因为支撑长度太短导致轴转动时出现卡滞、偏磨的情况,轴套的外圆做了加厚处理,孔壁的厚度足够加工油槽或者安装紧定螺钉,用来固定穿入的轴件,防止轴在孔内转动或者轴向窜动,轴套的上端面和下端面都做了倒角处理,一方面是去除机加工的毛刺,另一方面方便轴件的装配导入,不需要反复对准孔位。
整个零件的外形边界控制得非常紧凑,没有多余的外伸结构,在狭小的设备安装空间里也能布置,不会和周边的运动部件产生干涉,安装时只需要把底部的两个安装面贴紧机架的安装平面,穿入螺栓锁紧即可,不需要额外的定位销做辅助定位,因为两个安装耳的间距已经足够限制支座的转动自由度。在实际建模过程中,这类零件要特别注意拔模斜度和圆角的处理,所有的锐边位置都做了R1-R2的圆角过渡,避免热处理或者受力时出现应力开裂,筋板和立板、底板连接的位置也做了内圆角处理,减少应力集中点,对于需要批量加工的场景,这个结构的外形没有复杂的曲面,不管是采用铣削加工还是铸造成型都非常方便,加工余量小,材料利用率高,不需要特殊的刀具或者工装就能完成加工。很多自动化设备的导轮安装座、挡停器支座、小型气缸的尾部铰接座都可以直接参考这个结构进行参数调整,只需要修改顶部轴套的孔径、底部安装孔的间距、整体的高度尺寸,就能适配不同的载荷和安装空间需求,不需要重新做整体的结构拓扑,能大幅缩短结构设计的周期,减少建模时的出错概率。

- 全部评论(0)

- 模板大小: 156.97 KB
- 售价:5金币
- 下载次数: 21
- 系统要求: CATIA
- 软件分类: 通用机械零部件