微信登录
 QQ登录


数控加工通用铣头快换适配结构


在多工序数控铣削加工场景中,不同加工面、不同切削参数需求往往需要切换对应规格的铣头,传统螺栓锁紧式铣头更换需要松脱多组紧固件、重新找正主轴同轴度,单次换头耗时往往在15分钟以上,遇到小批量多品种加工任务时,非切削占比会被大幅拉高,直接影响机床稼动率。这套快换结构的核心设计目标,就是把铣头更换的找正、锁紧环节压缩到1分钟内完成,同时保证换头后的重复定位精度控制在0.02mm以内,满足半精铣、精铣工序的形位公差要求。
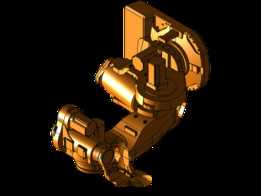
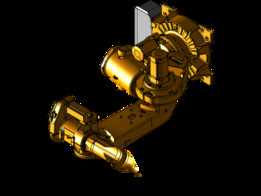
从结构布局来看,整个快换组件分为主轴侧连接基座与铣头侧对接本体两部分,基座采用一体化弯板构型,内侧设置两处对称的定位止口,与铣头本体上的定位凸台形成锥面配合,锥度选用1:10的短锥设计,既可以保证对接时的自动导正,又能在锁紧后提供足够的接触刚度,抵消铣削过程中产生的径向切削力。对接面处预留了0.05mm的弹性压缩量,配合周向分布的碟簧锁紧组件,不需要额外施加过大的锁紧力矩,就能实现接触面的完全贴合,避免切削振动导致的贴合面间隙增大问题。
设计过程中优先考虑了安装边界的适配性,整个快换组件的外轮廓最大回转半径控制在180mm以内,不会超出原有主轴端的防护范围,避免加工深腔零件时出现结构干涉。基座与主轴端的连接法兰采用通用ISO 40主轴接口尺寸,安装孔位采用跨中布置的6组M12螺纹孔,不需要对原有主轴结构做任何改造,直接替换原有端盖即可完成安装,适配市面上绝大多数立式数控铣床、龙门加工中心的主轴端结构。铣头侧的对接本体则预留了标准ER夹头安装位,可以兼容直径3mm到20mm的各类铣刀装夹,不需要额外配置过渡套。
这套结构的CAM模拟模型完整还原了快换过程的运动路径,包括对接时的导向行程、锁紧件的旋转角度、以及换头过程中各部件的空间运动范围,在做加工工艺仿真时,可以直接将该模型导入CAM环境,模拟不同加工工序间的铣头切换动作,提前排查换头路径上是否存在夹具、工件的干涉问题,避免实际加工中出现换头碰撞事故。模型中也还原了各部件的实际壁厚与材料去除特征,比如弯板基座的减重槽设计,在保证整体刚度满足切削要求的前提下,把基座自重控制在2.8kg以内,不会给主轴端带来额外的负载负担,避免长时间使用后出现主轴精度漂移。
从实际使用场景来看,这套快换结构尤其适合模具加工、小型精密零件多工序铣削的场景,比如模具型腔加工中,粗铣需要用大直径面铣刀开粗,半精铣需要用圆角铣刀清根,精铣需要用小径球头刀加工曲面,以往需要人工多次换刀甚至更换铣头,使用这套快换结构后,可以提前把对应刀具预装在不同的铣头本体上,换头时只需要松开锁紧件、拔出旧铣头、插入新铣头、锁紧四个步骤,不需要重新对刀,因为锥面定位的重复精度足够保证刀具中心与主轴中心的同轴度,大幅减少了换头辅助时间。
结构细节上,对接面处设计了两道环形密封槽,安装O型密封圈后可以阻挡切削液、金属切屑进入定位配合面,避免切屑刮伤锥面导致定位精度下降,日常维护只需要每班换班时擦拭对接面即可,不需要频繁拆解保养。锁紧机构采用偏心凸轮式设计,操作手柄的旋转角度只有90度,操作时不需要使用扳手,徒手就能完成锁紧与松脱,手柄的布置位置在组件侧面,不会在加工过程中与工件、夹具发生碰撞。整个结构没有采用复杂的液压、气动锁紧元件,纯机械结构的可靠性更高,在车间多油污、多切屑的恶劣加工环境下,不会出现密封件失效、管路堵塞之类的故障,后期维护成本极低。
做三维建模时,所有配合面的公差都按照实际加工要求做了标注还原,定位锥面的公差带选用H7/g6的间隙配合,既保证对接时的顺畅度,又不会因为间隙过大导致定位精度超差。安装孔的位置度公差控制在0.01mm以内,保证基座安装到主轴端后,定位锥面的中心与主轴回转中心的同轴度满足要求。模型也还原了所有的倒角、退刀槽等工艺特征,完全符合实际加工的工艺要求,直接导出工程图就能用于零件加工,不需要再做额外的特征补全。

- 全部评论(0)

- 模板大小: 2.83 MB
- 售价:5金币
- 下载次数: 8
- 系统要求: PTC Creo Elements
- 软件分类: 机床