微信登录
 QQ登录


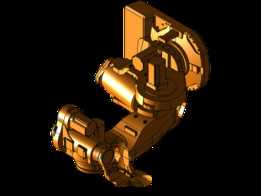
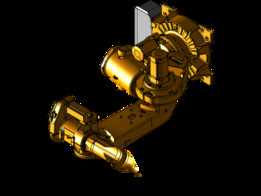
五轴CAM模拟用阀块结构三维设计


在液压系统的实际落地项目里,阀块作为集成油路的核心载体,其加工精度直接决定整套液压回路的运行稳定性,尤其是带斜向油孔、异形安装面的阀块,常规三轴加工很难一次完成所有特征的切削,必须依托五轴加工中心完成多面联动加工,而加工前的CAM模拟环节,是规避撞刀、过切、工艺干涉的核心步骤,这套阀块模型就是专门针对五轴CAM加工仿真搭建的,完全还原了实际加工中需要用到的所有几何特征,没有做任何工艺简化。
从实际应用场景来看,这类阀块多用于中小型液压站的集成油路设计,常见于机床液压夹具、小型工程机械的液压控制单元,区别于常规的矩形标准阀块,这个阀块采用了直角转折的主体结构,一侧为方形安装基面,用于贴合液压站的安装面板或者阀组底板,另一侧延伸出圆形的阀安装端面,用来安装插装阀或者板式液压阀,这种非对称的结构设计,是为了在有限的安装空间内避让周边的管路、接头以及其他电气元件,避免现场装配时出现空间干涉。
做这套模型的设计思路,完全是从五轴加工的实际工艺需求出发的,没有做任何理想化的几何简化:方形安装基面上预留了标准的螺栓过孔位置,孔位的边距、孔间距都符合液压阀块的通用设计规范,安装面的平面度要求在建模时就预留了0.02mm的形位公差参考,圆形安装端面上的密封槽深度、宽度都按照常用的O型圈密封尺寸设计,转折处的过渡圆角不是随意添加的装饰特征,而是对应五轴加工时的刀具圆角半径,避免CAM编程时出现刀具无法到达的死角。
从外形尺寸与安装边界来看,方形安装段的截面尺寸适配常规的10通径液压阀安装规格,圆形端面的直径匹配常用的插装阀阀孔尺寸,整体的轴向长度控制在紧凑范围内,不会占用过多的液压站安装空间,建模时特意保留了所有加工特征的尖角与棱边,没有做渲染用的圆角美化,因为CAM模拟需要真实的毛坯切削边界,如果把加工棱边做了过度圆角处理,模拟出来的刀路就会和实际加工出现偏差,失去仿真的意义。
很多刚接触五轴加工的工程师做CAM模拟时,容易忽略阀块的非加工面特征,比如安装时的定位基准面、毛坯的夹持余量面,这套模型里特意把这些工艺基准面做了明确的几何区分,方形段的外侧平面就是毛坯装夹时的定位面,圆形端面的外圆是五轴回转加工时的找正基准,编程时可以直接选取这些面作为加工坐标系的参考,不需要再额外做工艺特征的补充建模。
在实际的五轴加工流程里,这类阀块的加工需要先完成方形基面的铣削,再通过五轴转台的回转,一次性完成圆形端面、斜向油孔、侧方接头孔的加工,不需要二次装夹,这套模型的几何特征完全覆盖了这些加工步骤需要的所有要素:侧方的油孔开口位置、深度都和实际油路设计一致,转折处的壁厚经过了校核,不会因为加工切削导致壁厚过薄出现油压泄漏,圆形端面上的阀孔止口深度也符合插装阀的安装尺寸要求,装配时不会出现阀件无法到位的问题。
不同于用于产品展示的渲染类模型,这套CAM模拟用的阀块模型,所有几何尺寸都严格遵循机械加工的工艺逻辑,没有出现违背加工常识的特征,比如不存在无法脱模的内凹结构、没有刀具无法加工的深窄槽、所有孔位的钻削深度都在常规刀具的加工长径比范围内,做CAM编程时可以直接基于这个模型生成刀路,不需要再做几何修复,能够有效减少编程前的模型处理时间,也能提前预判加工过程中可能出现的主轴与夹具干涉、刀具与工件碰撞等问题,降低实际加工时的废品率。
对于液压系统的设计人员来说,这套模型也可以直接用于液压站的装配干涉检查,把模型导入装配环境后,可以直接对接头、管路、阀件的安装位置进行验证,提前发现布局上的空间冲突,避免现场装配时才发现阀块与周边元件干涉,导致需要重新加工阀块、延误项目进度。尤其是在紧凑型液压站的设计中,安装空间非常有限,阀块的每一个外形尺寸、每一个突出结构都需要精准匹配周边空间,这种非对称结构的阀块相比标准矩形阀块,能够更好地利用边角空间,在有限的体积内集成更多的油路通道,减少外接管路的数量,降低液压系统的泄漏点。
从加工工艺的角度来说,五轴加工这类阀块时,最容易出现问题的就是转折处的曲面加工,很多模型在这个位置的曲面连续性不好,会导致CAM生成的刀路出现顿挫,实际加工时会在工件表面留下刀痕,这套模型在转折处的曲面做了G1连续处理,既符合实际加工的刀具路径要求,也不会因为曲面过于光滑而丢失实际的加工边界,模拟出来的刀路平滑,实际加工时的进给速度可以保持稳定,能够有效提升加工效率和表面质量。另外,模型上所有的孔口都做了符合加工要求的倒角特征,这些倒角不是装饰性的,而是实际加工中必须的孔口去毛刺工序对应的特征,CAM模拟时可以直接生成倒角加工的刀路,不需要后续再补充特征。
- 上一篇:通用2转2ax凸轮式转向阀块结构
- 下一篇:五轴通用铣削加工模拟用阀块结构

- 全部评论(0)

- 模板大小: 2.4 MB
- 售价:5金币
- 下载次数: 4
- 系统要求: PTC Creo Elements
- 软件分类: 阀门