微信登录
 QQ登录


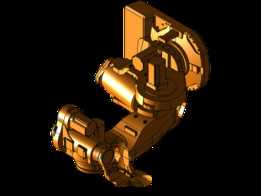
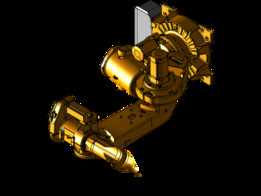
立式车铣复合机双通道凸轮结构


在中小批量精密零件加工场景里,立式车铣复合设备的双通道协同加工能力,一直是提升异形回转类零件加工效率的核心配置,而配套的分度凸轮机构,是保障双通道工位切换、刀具与工件动作时序匹配的关键传动部件。这套凸轮结构的设计,完全围绕立式车铣复合设备的双通道工位切换逻辑展开,不同于常规单主轴车床的槽轮分度结构,它需要同时匹配两个加工通道的工位转位精度,既要承担车削工位主轴锁紧后的转位驱动,也要兼顾铣削工位动力头的角度同步,避免两个通道在换刀、上下料、加工进给的时序上出现干涉。
从结构外形来看,该凸轮为盘式分度凸轮,轮廓面上加工有6组对应不同工位角度的定位槽与驱动曲面,槽口的过渡曲面经过曲率连续优化,转位过程中不会出现刚性冲击,能适配设备最高120次/分钟的工位切换频率,凸轮基体的安装基准面与中心定位孔的同轴度公差控制在0.01mm以内,安装时可直接与设备的转台主轴通过止口定位,不需要额外做配磨调整,安装边界上,凸轮的最大外圆直径适配常规630规格立式车铣复合设备的转台安装腔,轴向安装尺寸预留有0.5mm的调整垫片空间,可根据不同厂家的转台轴向窜动间隙做适配调整。
设计过程中,首先梳理了双通道车铣设备的工位动作逻辑:两个通道分别承担粗车、精铣的工序,转位时需要在0.8秒内完成60度的工位转位,且转位到位后的定位重复精度要达到0.005mm,因此凸轮的驱动曲面采用了修正正弦加速度运动规律,相比传统等速运动曲线,能将转位过程中的最大角加速度降低32%,减少转位冲击对主轴轴承的损耗,同时定位槽的锁紧面采用了小角度自锁设计,在加工过程中即使出现切削负载波动,也不会出现工位偏移的问题。实际应用中,这套凸轮结构除了用于常规立式车铣复合设备的工位转位,也可适配带双通道结构的专用磨床、钻攻组合机床,只要工位分度角度为6等分的布局,都可以通过调整凸轮的安装相位来匹配动作时序,不需要重新设计传动链路。
在建模阶段,凸轮的轮廓曲面全部采用参数化驱动,每一段驱动曲面的曲率、升程数据都和设备的动作时序参数做了关联,后续如果需要调整转位时间、工位数量,只需要修改对应参数就能重新生成轮廓,不需要重新绘制草图,能大幅缩短同类型设备的传动机构设计周期。从安装维护的角度来看,凸轮的定位槽边缘做了0.2mm的倒角处理,日常维护时清理槽内的切削碎屑、润滑脂残留不会出现边角磕碰,同时凸轮的材质选用20CrMnTi渗碳淬火,表面硬度达到HRC58-62,能承受长期高频转位的接触磨损,正常工况下的使用寿命不低于8000小时,不需要频繁更换检修。不同于普通的单工位凸轮机构,这套结构在设计时特意考虑了双通道的动作互锁逻辑,凸轮轮廓上设置有专门的信号触发曲面,可配合接近开关实现两个通道的动作互锁,当其中一个通道处于加工进给状态时,另一个通道的转位动作会被机械锁止,从硬件层面避免双通道动作撞机的风险,这也是双通道复合加工设备传动结构和单通道设备最核心的差异点。
- 上一篇:五轴车铣复合加工用凸轮主轴结构
- 下一篇:龙门式木材数控切割雕刻加工设备

- 全部评论(0)

- 模板大小: 3.83 MB
- 售价:5金币
- 下载次数: 4
- 系统要求: PTC Creo Elements
- 软件分类: 机床