微信登录
 QQ登录


五轴车铣复合加工用凸轮主轴结构


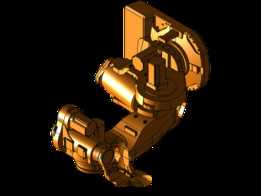
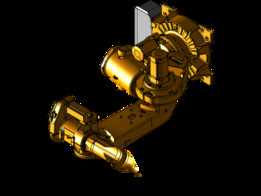
在多轴联动加工的CAM仿真环节中,这类车铣复合主轴结构的三维数模是验证加工路径合理性的核心载体,多数车间在做异形回转体、带侧向特征的轴类零件加工前,都会先在仿真环境中匹配对应结构的设备模型,排查刀具干涉、行程超限、轴运动角度冲突这类实际加工中容易出现的问题,避免直接上机造成撞刀、工件报废甚至设备主轴损伤的事故。从结构本身来看,该模型还原了车铣复合设备动力输出端的核心布局,前端伸出的圆柱轴段是工件装夹基准位,可适配卡盘、弹簧夹头等多种装夹结构,后端的深蓝色块状结构是主轴的安装固定基座,基座上预留的两个凸台式定位块,是和设备床身安装面配合的定位基准,实际安装时这两个凸台会嵌入床身对应的定位槽内,配合螺栓锁紧即可保证主轴轴线和床身导轨的平行度公差控制在0.02mm以内,满足精密加工的装夹精度要求。
设计这类结构数模的时候,首先要还原的是各运动轴的行程边界,五轴结构的摆角范围、主轴轴向进给的极限位置、径向避让空间都要和实际设备参数完全匹配,很多新手建模时容易忽略安装基座的凸台尺寸,导致仿真环境中设备和床身的装配位置出现偏差,后续模拟出来的加工路径到实际机床上就会出现超程问题。主轴部分的外形做了阶梯式设计,靠近输出端的金属轴段做了轴肩定位结构,装夹夹具时可以靠轴肩实现轴向定位,不需要反复打表找正,能缩短工装准备时间;基座部分的块状结构做了加强筋过渡,实际生产中这个位置是铸件结构,加强筋的厚度和过渡圆角都要符合铸造工艺要求,避免铸件出现缩孔、应力集中的问题。
从安装边界来看,基座的底面是主要安装基准面,平面度要求控制在0.01mm以内,两个定位凸台的中心距公差要控制在±0.01mm,和床身定位槽的配合间隙不超过0.005mm,才能保证主轴高速旋转时的跳动精度满足加工要求;前端输出轴的直径、伸出长度也和实际设备参数一致,仿真时可以准确模拟刀具和主轴、夹具之间的安全距离,比如加工偏心轴类零件时,工件旋转过程中会不会和刀塔发生碰撞,都可以通过这个数模提前验证。这类结构主要适配带动力刀塔的车铣复合设备,可完成车削、铣削、钻削、攻丝等多工序集中加工,一次装夹就能完成零件大部分工序的加工,减少多次装夹带来的定位误差,在航空航天精密零件、汽车传动部件、液压阀芯类零件的加工场景中应用十分广泛。
建模时各运动副的连接关系也做了还原,主轴的旋转自由度、摆轴的摆动范围都和实际设备一致,在CAM软件中可以直接调用该模型做后置处理验证,检查生成的NC代码是否符合设备的轴运动逻辑,避免出现代码格式错误、轴运动指令超出设备行程的问题。很多工艺人员在做新工艺验证时,都会先在这类设备模型上做全流程仿真,从毛坯装夹、刀具路径规划到最终加工完成的整个过程做干涉检查,尤其是五轴联动加工时,刀具、刀柄、主轴、夹具、工件之间的空间位置关系复杂,仅靠人工计算很难排查所有干涉点,精准的设备三维模型可以大幅降低试切成本,缩短新工艺的调试周期。
- 上一篇:九轴车铣复合加工主轴单元结构
- 下一篇:立式车铣复合机双通道凸轮结构

- 全部评论(0)

- 模板大小: 3.94 MB
- 售价:5金币
- 下载次数: 5
- 系统要求: PTC Creo Elements
- 软件分类: 机床