微信登录
 QQ登录


四英寸模块化砂型铸造用砂箱结构


在中小批量金属铸造的车间实操场景里,传统木质砂箱长期存在易受潮变形、尺寸复用性差、合箱定位偏差大的问题,尤其是做4英寸规格以内的小型铸件浇注时,木模反复使用后的边角磨损、销孔扩量问题,会直接导致砂型错位、铸件飞边超差,后续清整工序的工作量会大幅提升。这套模块化砂型铸造用砂箱,就是针对小型铸件单件小批量生产、快速换型的需求设计的,完全摆脱了传统木材加工的依赖,所有结构件都可以通过常规机加工或者增材制造方式制作,适配日常有色金属、小型黑色金属铸件的砂型铸造作业。
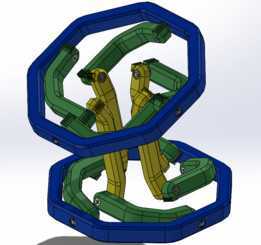
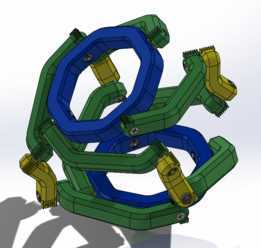
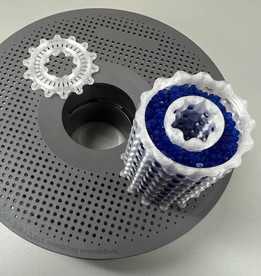
整套砂箱的单组外部轮廓尺寸为4英寸×4英寸×4英寸,内部有效容砂空间经过工艺验证,按照砂型铸造的工艺要求,铸件周围需要保留至少1英寸的吃砂量来保证砂型强度、避免浇注时跑火,因此这套砂箱最大可以容纳外形尺寸2英寸×2英寸×2英寸的铸件进行造型,完全覆盖日常小型五金零件、工艺样件、非标结构件的铸造需求。砂箱采用分体模块化设计,分为箱壁、定位连接结构、锁紧组件几个部分,箱壁设计了四种不同的结构形式,分别是直边壁、U型壁、闭环壁、带漏斗形浇口对齐结构的壁板,不同壁板可以根据实际铸件的造型需求、浇道开设位置灵活组合,不需要针对每一种铸件单独制作整套砂箱,大幅降低了工装的制作成本与存储占地。
连接定位结构采用公母45度攻丝注册榫结构,合箱时不需要额外的划线找正,依靠榫卯结构就能实现壁板之间的精准对齐,定位重复精度可以控制在0.1mm以内,完全满足小型铸件的尺寸公差要求。壁板之间的锁紧采用可拆卸的攻丝销钉结构,不需要额外的夹具捆绑,销钉锁紧后可以将底部与上部的箱壁牢牢固定,避免造型舂砂时壁板移位、浇注时铁水压力抬箱的问题。壁板上预留了适配#10-32UNF螺母和螺钉的安装孔,除了基础的壁板拼接之外,这些孔位可以实现多种拓展功能:比如快速组装32毫米活页夹式的标签,方便多箱并行造型时区分不同铸件的砂型;也可以安装稳定组件,在造型线上输送砂型时避免箱体倾倒;针对带特殊抽芯结构的铸件,还可以通过这些孔位固定小型芯骨或者排气构件,不需要额外在砂型上打孔固定。
箱壁内侧设计了阵列的半球形凹坑结构,这个结构是经过反复工艺验证的,舂砂时型砂会嵌入这些凹坑,形成机械咬合,完全避免翻箱、起模、转运过程中型砂从砂箱内壁脱落的问题,相比传统光滑内壁的砂箱,不需要额外在箱壁上插铁钉加固砂型,单箱造型时间可以缩短15%左右。整套砂箱的安装边界非常灵活,因为是模块化拼接结构,不需要专用的安装平台,在常规的造型平板上就可以完成组装、填砂、舂砂、起模的全流程操作;如果后续需要生产更大尺寸的铸件,只需要更换对应长度的壁板,配合同规格的定位榫和锁紧销就可以扩展砂箱尺寸,不需要重新设计整套连接结构,升级改造成本极低。
在实际车间应用中,这套砂箱特别适合教学实训、新品样件试制、小型定制铸件的生产场景,相比传统木质砂箱,它的抗磨损能力更强,反复使用不会出现边角磕碰缺损的问题,维护成本极低;相比整体式金属砂箱,它的存储更加灵活,不用的时候可以全部拆解成平板堆叠存放,占用的仓储空间只有整体砂箱的五分之一。针对3D打印制作的场景,所有壁板的结构都做了打印友好设计,没有大角度悬空结构,不需要额外添加大量支撑就可以直接打印制作,小批量自制的门槛非常低,车间可以根据自身的生产需求快速制作对应数量的砂箱组件,不需要等待外部工装加工周期,大幅缩短新品铸造的准备周期。
- 上一篇:华为GR3手机芭蕾舞造型保护壳结构设计
- 下一篇:盘式旋转蔬菜切碎机核心刀盘结构设计

- 全部评论(0)

- 模板大小: 120.21 MB
- 售价:5金币
- 下载次数: 40
- 系统要求: SOLIDWORKS,STL,Rendering
- 软件分类: 铸造模