微信登录
 QQ登录


压铸模具用切换连杆结构设计


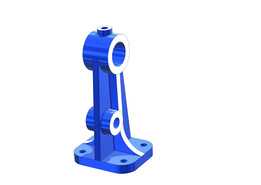
在压铸生产的工位切换、模架动作切换环节,这类切换连杆是承担动作传递、工位锁定的核心受力小件,日常工况下需要反复承受开合模过程的瞬时冲击载荷,同时要保证动作行程内的位置精度,避免因连杆旷量导致模具合模错位、压铸件飞边超差的问题。从结构设计逻辑来看,该零件采用一体化弯折成型的主体结构,上端单耳孔位用于连接驱动端的摆臂销轴,下端分叉的双耳结构用于对接执行端的连接座,这种单耳输入、双耳输出的结构形式,能够在有限的安装空间内平衡受力分布,避免单侧受力带来的销轴偏磨问题。零件上的三个同轴度要求较高的安装孔,均设计了足够的壁厚余量,孔边缘做了小圆角过渡处理,既可以减少热处理环节的应力集中,也能在长期往复摆动过程中降低孔位的椭圆化磨损速率,延长零件的更换周期。从安装边界来看,该零件的整体外轮廓适配中小型压铸模的模架侧边安装空间,主体弯折角度经过运动仿真校核,在整个摆动行程内不会与模架的导柱、冷却管路、顶出机构产生运动干涉,孔位的中心距公差控制在±0.02mm范围内,能够保证装配后动作传递的一致性,不会出现行程过位或者切换不到位的情况。零件的主体壁厚根据受力仿真结果做了差异化设计,受力较大的弯折过渡区域适当增加了壁厚,非受力的侧边区域做了少量去料处理,在保证整体结构强度满足10万次以上往复动作疲劳要求的前提下,尽可能降低零件自身重量,减少驱动端的负载。在实际应用场景中,这类切换杆通常配套耐磨铜套使用,安装时需要保证三个孔位的轴线平行度误差不超过0.015mm,否则会在动作过程中出现卡滞、异响的问题,严重时甚至会导致驱动气缸过载损坏。设计过程中针对压铸生产的高温工况,特意在零件表面预留了氧化处理的工艺余量,成型后经过表面硬化处理,能够耐受模架区域120℃左右的持续工作温度,不会因为长期高温出现形变导致精度失效。从功能特性上看,该零件的分叉式下端结构能够在动作到位后提供稳定的支撑限位,配合模架上的定位挡块,可以实现两个工位的精准锁定,切换重复定位精度能够控制在0.03mm以内,完全满足压铸生产中抽芯机构、工位转台的切换精度要求。不同于普通的传动连杆,该零件的弯折弧度经过反复优化,在摆动过程中力的传递角度始终保持在合理区间,不会出现传动死点,驱动端只需要较小的输出力就能完成整个切换动作,能够有效降低配套驱动元件的选型规格,压缩模具的整体制造成本。在建模过程中,所有的安装孔位、弯折曲面、过渡圆角都做了参数化关联,后续如果需要适配不同吨位的压铸模,只需要调整对应孔位中心距、主体壁厚参数就能快速衍生出不同规格的衍生型号,不需要重新搭建整体模型框架,能够大幅缩短同系列零件的设计迭代周期。
- 上一篇:可3D打印教学用齿轮联动时钟表盘
- 下一篇:莱俪风格装饰香水瓶结构设计方案

- 全部评论(0)

- 模板大小: 4.1 MB
- 售价:5金币
- 下载次数: 65
- 系统要求: STEP / IGES,STL,Rendering,SOLIDWORKS
- 软件分类: 通用机械零部件