微信登录
 QQ登录


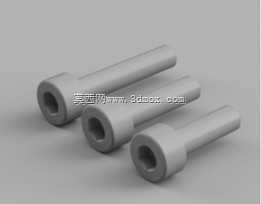
M5规格带盘头内六角紧固螺钉


这款M5规格带盘头的紧固螺钉,是通讯终端、消费电子、小型自动化模组装配场景里使用频次极高的一类标准紧固件,整体结构由大直径盘形头部与同轴圆柱螺杆段构成,螺杆末端做平整端面处理,头部与螺杆衔接处做顺滑过渡圆角,既避免装配时应力集中出现螺杆根部断裂的问题,也能在拧紧过程中让头部承压面均匀贴紧被连接件表面。
从实际装配的使用场景来看,这类螺钉常被用在6mm左右厚度的薄板叠装工位:比如通讯工具类产品的塑胶外壳与内部金属支架锁附、小型步进电机安装座的侧边固定、3D打印机进给机构的钣金件拼接、桌面级工装夹具的定位块锁紧,都能见到同规格紧固件的身影。盘头的大直径承压面相比沉头螺钉,不需要在被锁附工件表面加工沉孔,对薄板、脆性塑胶件的压强更小,锁附后不会出现工件表面被压溃、沉孔周边开裂的问题,尤其适合外壳外观面不允许做沉孔加工的消费类产品装配。
设计建模阶段首先要敲定的是各段尺寸的装配边界:螺杆公称直径取M5标准螺纹大径,建模时光杆段直径控制在螺纹小径与大径之间,既可以后续直接在螺杆段生成标准三角螺纹特征,也能在做简化装配仿真时直接用光杆面完成干涉检查;盘头部分的外径要大于螺杆直径两倍以上,保证承压面积足够,头部厚度控制在3mm到4mm区间,既不会因为头部过薄导致拧紧时内六角孔周边变形崩裂,也不会因为头部过高额外占用产品内部的堆叠空间。头部顶面预留内六角驱动孔的位置,孔深要小于头部整体厚度,避免孔钻通后出现头部端面镂空、拧紧时受力不均的问题。
建模时先以前视基准面绘制回转截面草图:从螺杆末端的中心轴线开始,依次标注螺杆长度、螺杆外圆、根部过渡圆角、盘头下端承压面、盘头外圆弧、头顶面的轮廓线,绕中心轴回转生成主体毛坯后,再在头部顶面拉伸切除出内六角驱动孔,孔口位置做0.2mm左右的倒角,去除锐边避免热处理或者电镀时出现应力集中。如果需要输出可直接用于加工的完整模型,可在螺杆段通过螺旋线扫描切除生成标准M5三角牙型,牙距取0.8mm的粗牙标准,牙型角60度,螺纹收尾处做不完整牙的渐隐处理,和实际车削加工出来的螺钉端部螺纹形态保持一致;如果仅用于整机装配的干涉检查,也可以将螺杆段简化为等直径圆柱,省去螺纹牙型的细碎特征,大幅提升大装配体的旋转、剖切运算效率。
装配校核时需要重点核对几个边界尺寸:首先是螺钉总长度,要保证锁附完成后螺杆末端伸出被连接件螺母侧2到3个牙距,既不能因为螺杆过长顶到对面的元器件或者外壳内壁,也不能因为啮合牙数不足导致螺纹滑牙、锁附力达不到设计要求;其次是盘头的外径,要确认螺钉穿过的安装孔周边有足够的平面空间容纳盘头,不会出现头部悬空、半边压在工件缺口上的情况;内六角孔的对边尺寸要匹配对应规格的内六角扳手,保证扳手可以完全插入孔底,拧紧时不会出现扳手打滑、拧圆孔壁的问题。
这类紧固件在整机设计里属于不起眼但直接决定产品装配可靠性的零件,建模时把各段过渡圆角、倒角、牙型收尾的细节还原到位,后续做整机BOM统计、装配工装设计、锁附扭力校核的时候,就能直接调用模型完成匹配,不用反复对照二维标准手册核对尺寸,减少结构设计阶段的重复核对工作量。
- 上一篇:M5规格全系列平垫圈紧固配件
- 下一篇:欧标3030铝型材M5T型滑块螺母

- 全部评论(0)

- 模板大小: 202.21 KB
- 售价:5金币
- 下载次数: 39
- 系统要求: STEP / IGES
- 软件分类: 通用五金配件