微信登录
 QQ登录


焊接冲压件形变检测试验台架结构设计


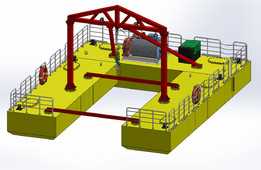
在焊接结构件、冲压成型件的批量生产环节,成品形变偏差是影响后续装配精度、结构服役强度的核心管控项,这类检测需求往往分散在结构件终检、工序间抽检、工艺验证多个场景,传统靠人工手持百分表多点打表的检测方式,不仅效率低,还容易因为装夹定位偏差、测点选择不一致导致检测数据离散度大,无法复现不同载荷下的形变规律,这款试验台架正是针对这类检测痛点做的结构设计。从整体布局来看,台架采用双侧型钢焊接主梁作为承载基础,主梁之间预留了足够的工件装夹空间,跨距设计覆盖了常规中小型控制台类焊接件、冲压支架的外形尺寸边界,安装基面预留了多组T型槽定位接口,不需要额外制作转接板就能快速适配不同外形工件的装夹固定,避免每次检测都要重新搭焊临时装夹支架的麻烦。
台架的加载单元采用直线导轨副做导向支撑,搭配丝杠传动实现加载头的横向位置可调,能够根据工件的受力薄弱点灵活调整加载位置,不需要反复挪动工件装夹位置就能完成多测点的加载测试,加载端预留了标准力传感器安装位,可以直接对接不同量程的力值检测元件,实时采集加载力数值,配合位移检测元件就能同步输出载荷-形变曲线,比传统静态打表的检测方式更能反映工件实际受载时的形变规律。设计过程中特意将双侧支撑主梁做了加高的斜筋加强处理,避免台架自身在加载过程中产生结构形变干扰检测结果,所有导向面、安装基面都预留了机加工余量,焊接完成后通过二次机加工保证各安装面的平面度、导轨安装面的平行度公差,从基础结构上控制检测系统的自身误差。
台架的底部支撑脚设计了可调水平结构,在车间地面不平整的生产现场也能快速调平,保证加载方向与工件受力方向的垂直度,避免侧向分力影响检测数据准确性。考虑到现场检测的操作便利性,加载单元的操作侧预留了足够的操作空间,操作人员站在台架单侧就能完成工件装夹、加载位置调整、数据读取的全流程操作,不需要绕台架往返走动。在功能拓展性上,台架的主梁侧面预留了多组传感器安装螺孔,可以根据检测需求加装位移传感器、应变片接线端子排,不需要在台架上额外钻孔攻丝就能拓展多通道形变检测能力,不管是焊接完成后的残余形变检测,还是冲压件在模拟装配载荷下的偏差检测,都能通过调整装夹方式、加载参数完成对应测试。不同于实验室专用的高精度材料试验机,
这款台架更偏向生产现场的快速检测场景,结构刚性足够应对常规中小型结构件的检测载荷,整体结构没有冗余的复杂部件,日常维护只需要定期给导轨、丝杠加注润滑脂即可,适合生产车间质检环节长期使用。台架的装夹区域做了开放式设计,工件吊装、人工上下料都没有结构干涉,针对带折弯边、异形安装面的冲压件,还可以配合通用压块、快速夹钳实现快速固定,不需要定制专用夹具就能覆盖大部分同类型工件的检测需求。在设计加载行程时,充分考虑了常规冲压件、焊接件的形变允许范围,加载头的有效行程覆盖了从工件初始接触到最大允许形变的全区间,不会出现行程不足无法测到极限形变的问题,同时导轨的选型做了安全余量核算,即使加载过程中工件出现突然失稳变形,导向副也不会出现卡滞、结构损坏的问题。
- 上一篇:小型直线夹持进给工装模组结构
- 下一篇:双工位产品功能测试治具结构

- 全部评论(0)

- 模板大小: 87.59 MB
- 售价:5金币
- 下载次数: 22
- 系统要求: STEP / IGES,Rendering
- 软件分类: 工装