微信登录
 QQ登录


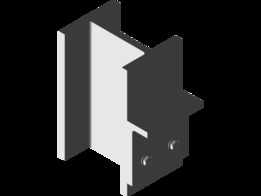
CA6140车床用带座轴承压紧支座结构


该支撑压紧组件主要适配CA6140普通车床的进给传动单元改造场景,在车床溜板箱、进给箱的传动轴系布局中,这类带压紧功能的轴承支座主要承担径向载荷承载、轴系轴向位置固定的作用,区别于常规一体式轴承座,该结构采用分体式压盖设计,可在不拆卸轴端其他传动件的前提下完成轴承的更换与预紧调整,大幅降低车床日常维保的拆装工作量。从实际机加工车间的使用场景来看,普通车床在长期车削加工过程中,进给传动轴会持续承受切削力带来的径向冲击,常规的卡簧定位轴承结构容易出现卡簧脱落、轴承跑外圈的故障,该结构通过上下分体的支座本体配合两个六角头螺栓施加压紧力,可将嵌入支座内的深沟球轴承外圈完全锁死,避免轴承外圈在支座孔内出现周向转动或轴向窜动,
同时压盖与支座结合面的加工精度控制在IT7级,可保证轴承安装后的同轴度误差控制在0.02mm以内,避免轴系运转出现卡滞、异响问题。设计过程中优先考虑了车床内部狭窄的安装空间,整体支座的安装耳采用下沉式螺栓孔设计,螺栓拧紧后螺母端面不会突出支座本体上表面,可避免与周边的齿轮、挂轮等运动部件发生运动干涉,支座本体的轴承安装孔采用基孔制配合,与轴承外圈的配合公差选择H7/js6,既保证轴承安装时不会出现过盈量过大导致的外圈变形,也能避免间隙过大导致的支撑刚度不足。压盖与支座本体的结合面处加工有定位止口,止口的配合长度为3mm,可在装配时快速实现压盖与支座的同轴定位,无需额外的找正工序,两个压紧螺栓的规格选择M10,性能等级为8.8级,
拧紧力矩控制在35N·m即可提供足够的压紧力,同时不会因为力矩过大导致压盖变形压迫轴承外圈影响轴承游隙。从安装边界来看,该组件的轴承内孔适配直径20mm的传动轴,支座底部的两个安装定位面间距为62mm,可直接固定在车床床身的预制安装凸台上,无需额外加工调整垫片,整体组件的总高度控制在45mm,适配CA6140车床进给箱内部的预留安装空间,不会与箱体内的润滑油路、其他传动轴产生空间冲突。实际使用中,该结构还可拓展应用到其他普通车床、小型铣床的传动轴系支撑场景,当需要调整轴承预紧量时,只需对称微调两个压紧螺栓的拧紧力矩,即可改变轴承外圈的轴向受力,抵消轴承长期运转磨损产生的游隙增量,延长轴承的更换周期,相比传统的端盖式轴承固定结构,
该结构的零件数量更少,加工工艺性更好,支座本体可采用45钢整体铣削成型后进行发黑处理,压盖采用Q235钢板切割加工即可,加工成本仅为一体式铸造轴承座的60%左右,且备件加工周期更短,适合机加工车间的日常设备维修自制件加工。在三维建模过程中,该结构的所有配合面均按照实际加工公差进行参数化建模,螺栓、螺母、轴承等标准件均采用实际装配约束进行配合,可直接导出工程图用于车间加工生产,模型中还原了压盖与支座之间的0.1mm涂胶密封间隙,可在实际装配时填充密封胶避免润滑油从结合面渗漏,同时轴承的安装位置预留了0.5mm的轴向热膨胀间隙,可适应车床连续运转时轴承温升带来的尺寸变化,避免轴承出现过热抱死的故障。

- 全部评论(0)

- 模板大小: 994.15 KB
- 售价:5金币
- 下载次数: 8
- 系统要求: STEP / IGES,Rendering
- 软件分类: 通用机械零部件