微信登录
 QQ登录


轻型飞机木质翼肋承力结构件


翼肋作为机翼盒段内部沿展向间隔排布的横向骨架零件,在轻型固定翼飞机、小型通航试验机型、木质滑翔机以及航模验证机的翼面装配中承担着不可替代的轮廓定型与载荷传递作用。不同于金属机加翼肋或复合材料一体成型肋板,这款采用云杉、桦木等轻质高强实木加工的翼肋,更适配小批量手工试制、教学验证以及复古轻型机的制造场景,在通航俱乐部自制飞机、高校航空航天专业结构实训、低空低速飞行器原型开发项目中应用十分广泛。
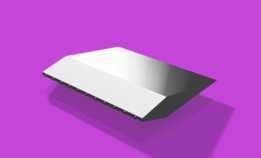
从实际装配逻辑来看,翼肋的外缘型面需要完全贴合机翼蒙皮的内部曲面,前后缘的弧度公差直接决定最终翼型的气动外形精度:如果肋板外缘轮廓偏差过大,蒙皮铺装后会出现局部凹陷、鼓包或者型面拐点错位,飞行过程中气流会在异常位置提前分离,直接降低升阻比。这款翼肋的整体外形沿弦向呈流畅的变厚度流线形态,根部靠近机翼主梁的位置宽度更大,向翼尖、前后缘方向逐步收窄成尖削形态,既匹配翼型从最大厚度区向前后缘逐渐变薄的几何特征,也顺应了翼面内部弯矩从梁位向边缘逐步衰减的载荷分布规律。肋板本体上沿弦向依次开设了多个圆形减重孔,孔位排布刻意避开了与翼梁、长桁连接的主承力区域:主梁穿过的位置保留完整的实体木层,保证螺栓或者粘接面的挤压强度,孔间剩余的立筋则沿气流方向形成连续的传力路径,在挖去多余木料、把整机重量压到最低的同时,不会切断蒙皮气动载荷向翼梁传递的通路。
设计这类木质翼肋时,首先要对照选定的翼型坐标点,在每一个翼肋站位处截取对应剖面,再结合机翼的设计上反角、扭转角修正每块肋板的实际安装角度。肋板上的开孔尺寸不能随意放大:木材的顺纹抗剪强度远高于横纹方向,减重孔的边缘要预留足够的边距,避免飞行中蒙皮传来的局部吸力造成孔边木纹撕裂;孔位之间的筋条宽度也要经过校核,保证肋板在承受蒙皮负压、整体翼面弯曲带来的挤压载荷时,不会出现平面内失稳。和金属翼肋相比,木质构件的加工门槛更低,不需要大型冲压或者数控铣削设备,依靠样板划线、带锯裁切、砂修型面就可以完成单件制作,木料本身的阻尼特性更好,能够耗散翼面飞行中的小幅振动,降低共振风险;和硬质泡沫夹芯肋相比,实木翼肋的局部抗压能力更强,在蒙皮铆接、螺栓拧紧的位置不容易出现压溃凹陷,检修时如果某一块肋板出现局部裂纹、受潮损伤,可以单独拆卸更换,不需要对整个翼段进行大面积返修。
从安装边界来看,翼肋的下缘与主梁贴合的面需要按照梁的截面尺寸修出匹配的缺口,装配时既可以采用航空结构胶将肋板与梁、长桁粘接为整体,也可以通过小型木螺钉、金属紧固片进行机械连接,肋板的外缘要预留出蒙皮厚度的补偿量,保证蒙皮铺装后外表面刚好达到理论翼型坐标。前后缘收尖的位置厚度较薄,装配时不能施加过大的夹紧力,避免木料沿纹理劈裂;肋板上的减重孔同时也可作为翼段内部布线、燃油管路穿过的通道,在小型飞机的机翼内部空间排布中,能够兼顾结构减重与管线敷设的双重需求。实际建模过程中需要完整还原肋板的变厚度轮廓、开孔位置与边缘倒角,每一处型面的曲率都要和对应站位的翼型剖面严格对齐,才能为后续的翼段虚拟装配、干涉检查、工艺下料提供准确的三维依据。
- 上一篇:直升机旋翼桨叶气动结构三维数模
- 下一篇:印尼总统专机波音BBJ2公务机外观数模

- 全部评论(0)

- 模板大小: 563.79 KB
- 售价:5金币
- 下载次数: 59
- 系统要求: STEP / IGES,Rendering
- 软件分类: 飞机