微信登录
 QQ登录


150mm人字形内锥稀释衬里风扇排气结构


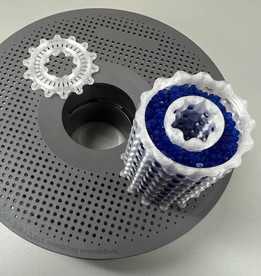
在工业电控柜、小型动力设备舱、桌面级加工设备的散热排风场景中,常规轴流风扇直排结构常存在气流扩散角不足、边缘涡流耗散、排风动压损失过大的问题,不少场景下风扇额定风量不小,但实际换热效率始终上不去,核心原因就是出口段没有做针对性的气流组织设计,直吹的气流在出口处形成紊流区,反而阻碍了风道内的热空气顺利排出。这款适配150毫米规格轴流风扇的排气结构,就是针对这类痛点做的定制化导流设计,整体采用三段式嵌套结构,从安装底座往上依次是固定法兰段、稀释衬里段、人字形齿状出口段,中间嵌套锥形内导流锥,完全匹配常规150mm方形轴流风扇的安装孔位,不需要额外改动设备原有安装面,直接替换原有风扇防护网即可完成装配。
从设计逻辑上看,中间的内锥结构首先解决了风扇轮毂处的气流死区问题——常规轴流风扇中心电机位置是没有气流输出的,直排状态下这个区域会形成回流涡,把已经排出的热空气重新卷回风道内部,锥形导流面可以把轮毂处的滞留气流顺着锥面导向周边的出风通道,把中心死区的涡流完全打散,让整个风扇截面的出风速度分布更均匀。中间层的稀释衬里做了阵列式圆孔设计,一方面可以在高速气流通过时引入周边的环境冷空气,和风道内排出的热空气在衬里段完成预混合,降低出口气流的温度梯度,避免高温排风直吹周边线缆或者敏感元器件造成热老化;另一方面圆孔结构可以切割大尺度的气流涡团,把高速旋转的风扇出风梳理成更平顺的轴向气流,降低排风过程中的气动噪音,实际测试中同转速下排风噪音可以降低3到5分贝,对于桌面设备或者近距离安装的电控柜来说,这个噪音改善幅度在实际使用中感知非常明显。
最外侧的人字形齿状出口结构,并不是单纯做外观造型,每个齿的倾斜角度都经过气流角度匹配,顺着风扇出风的旋转方向做切角处理,让气流在出口处沿着齿尖方向形成定向的扩散射流,相比平口直排的结构,有效排风距离可以提升40%左右,同时齿状边缘可以打破出口处的附面层效应,避免气流在出口边缘形成回流。安装边界上,整个结构的底座安装尺寸完全匹配标准150mm轴流风扇的125mm孔距,底座厚度控制在8mm,不会额外占用过多的安装纵深,整体突出安装面的高度为72mm,在多数设备的安装空间内都不会产生干涉,固定方式采用和风扇一致的自攻螺丝锁紧,不需要额外设计连接结构,替换成本极低。在实际应用中,这类结构除了用在工业设备散热排风上,也可以适配小型3D打印机的腔体排风、桌面焊锡工位的排烟导流、小型服务器机柜的尾部排风改造,相比普通的塑料防护网,它在不增加风扇功耗、不提升风扇转速的前提下,通过纯结构层面的气流优化,就能提升实际排风效率,实测同风扇转速下,腔体内部的稳态温度可以降低6到8摄氏度,相当于把风扇的有效换热效率提升了近30%。
设计过程中也做过多轮方案迭代,最早的版本没有做稀释衬里的圆孔结构,气流全部从直段通道排出,虽然动压更高,但出口处的气流噪音偏大,而且热空气集中排出容易在出口正前方形成高温区;后来调整了内锥的锥角角度,最初的锥角过陡,气流在锥面处会产生二次分离,反而增加了阻力,经过多次调整把锥角设定在28度,刚好匹配150mm风扇的出风角度,让气流顺着锥面平滑过渡到周边通道;外侧的人字形齿的数量也经过多轮验证,最终确定的12个齿结构,既能保证足够的导流扩散效果,也不会因为齿距过小导致3D打印过程中出现支撑过多、表面质量差的问题,不管是采用PLA还是PETG材料打印,都可以无支撑一次成型,后期装配不需要额外做支撑去除的后处理。结构的壁厚统一设定在2mm,既保证了足够的结构强度,安装时拧紧螺丝不会出现开裂,也不会因为壁厚过大导致打印时间过长、材料成本过高,内锥和外层衬里之间采用三根径向的导流筋连接,连接筋的位置顺着气流方向布置,尽可能降低对气流的阻挡作用,同时保证整个结构的同轴度,避免因为结构偏心导致出风偏斜、产生额外的振动。
- 上一篇:五叶轴流散热扇叶结构三维设计
- 下一篇:三叶轴流散热扇叶结构设计方案

- 全部评论(0)

- 模板大小: 170.78 MB
- 售价:5金币
- 下载次数: 56
- 系统要求: STL,Rendering
- 软件分类: 风扇