微信登录
 QQ登录


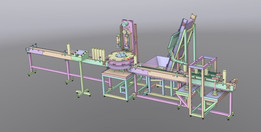
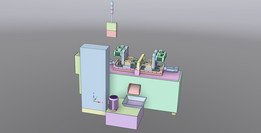
智能燃气表自动化组装生产整线布局


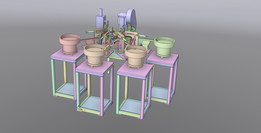
这套智能燃气表生产整线的三维布局,核心面向民用智能燃气表的规模化量产场景,覆盖从表体半成品上料、核心模组装配、密封检测、标识打标到成品码垛下线的全工序流转需求,适配IC卡智能燃气表、物联网智能燃气表等多规格同系列产品的共线生产,可兼容不同表壳尺寸、不同接口规格的产品快速换型,无需对整线主体结构做大规模改动。整线采用直线型布局搭配端部回流的输送逻辑,主体输送段采用倍速链结构,工装托盘承载待装配表体沿输送方向依次经过各工位,线体侧边设置的阻挡机构可精准将托盘定位在对应装配工位,定位重复精度控制在±0.2mm以内,满足自动化装配机构的取放件精度要求。线体前段设置人工上料与自动上料结合的工位,表壳、
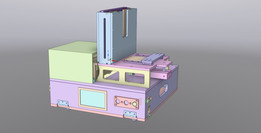
基表等重量较大的部件通过提升机构自动输送至线体边侧的暂存台,密封件、电子模组等小型零部件通过线边物料架放置在操作人员伸手可及的范围内,减少作业过程中的无效走动距离。中段核心装配工位集成了多组专用装配机构,包括阀组件压装机构、电路板固定机构、密封胶圈装配机构,每个机构的安装支架都采用铝型材拼接结构,可根据产品换型需求快速调整安装高度与水平位置,压装工位配备压力传感器实时监测压装力与压装位移,避免压装力过大损坏表体内部元件,或是压装不到位导致后续密封检测不合格。检测工位段独立设置在整线的侧方分支,通过移栽机构将待检测表体从主输送线转移至检测工装,完成气密性检测、电路通断检测后,合格产品回流至主输送线进入下一工序,
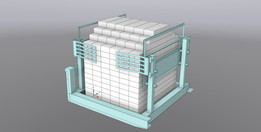
不合格品则通过分流机构输送至线边的返修暂存区,避免不合格品流入后续工序。整线末端集成自动码垛机构,可将完成包装的成品燃气表按照预设的垛型整齐码放在托盘上,码垛完成后通过叉车直接转运至成品仓储区域,无需人工重复搬运。从安装边界来看,整线主体长度控制在12米以内,最大宽度3.2米,线体主体高度0.75米,顶部的机构安装架最高处距离地面2.4米,可适配常规层高4米以上的标准工业厂房安装需求,线体底部预留150mm的走线与走管空间,方便布置气动管路、信号线缆与动力线缆,地面安装采用膨胀螺栓固定可调脚杯,可根据地面实际平整度调整线体水平度,调整范围±30mm。设计过程中充分考虑了人员操作的安全性,
所有自动化运动机构的外侧都设置了透明亚克力防护挡板,人员操作侧设置安全光栅,当有人员肢体误入设备运动范围时,整线会立即停止运行,避免发生安全事故;线体的每一段都设置了急停按钮,紧急情况下可在任意位置切断设备动力。同时线体预留了后续升级的扩展空间,可根据产能提升需求在现有工位基础上增加自动锁螺丝、自动贴标等自动化工位,无需重新搭建整线主体框架,适配企业不同发展阶段的产能需求。
- 上一篇:黑水虻自动化养殖繁育处理系统
- 下一篇:双工位输送线配套大规模泄漏检测装置

- 全部评论(0)

- 模板大小: 153.03 MB
- 售价:5金币
- 下载次数: 13
- 系统要求: STEP / IGES,Other,Rendering
- 软件分类: 自动化设备