微信登录
 QQ登录


米卡尼斯多连杆曲柄传动机构设计


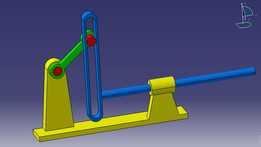
这套连杆传动结构的核心功能是实现连续旋转运动到特定轨迹往复运动的转换,在轻工包装设备的物料推送工位、小型冲压设备的进给单元、自动化装配线的工件移位模块中都能见到同类结构的应用。不同于常规曲柄滑块机构的直线往复输出,这套结构通过多组铰接连杆的配合,能够输出带摆角的复合运动轨迹,适配需要执行避让、推送、复位多步动作的工位需求,相比单组曲柄滑块结构,它可以在不额外增加驱动源的前提下,完成更复杂的动作序列,减少工位的驱动元件配置,降低设备整体的布线与控制复杂度。
从结构布局来看,核心的大直径转盘作为动力输入构件,中心轴通过轴承座与设备安装基板固定,输入轴可对接减速电机输出端,转盘边缘设置两处铰接点位,分别连接两组独立的连杆组件。下方的蓝色连杆组件一端铰接在转盘偏心位置,另一端与固定在基板上的摇臂支座铰接,主要承担运动过程中的轨迹约束作用,避免连杆运动时出现死点卡顿;上方的蓝红组合连杆为动力输出组件,蓝色连杆一端铰接在转盘边缘的另一处偏心点位,中间通过铰接销轴与红色连杆连接,红色连杆末端设置带孔的输出端,可直接安装执行拨块、推头或者真空吸盘等作业元件。
设计过程中首先需要确认的是安装边界尺寸,核心转盘的外径决定了整套机构的横向占用空间,输入轴的轴向伸出长度需要匹配安装基板的厚度以及所选轴承座的安装尺寸,通常输入轴端会预留键槽与轴用挡圈槽,保证动力传递的可靠性同时限制轴向窜动。两组铰接点位在转盘上的相位角是整个机构运动轨迹的核心参数,需要根据输出端需要的行程、摆角反复调整,相位角偏差超过5度就可能导致输出轨迹偏离设计值,甚至出现连杆运动干涉的问题。所有铰接位置都需要预留衬套安装空间,实际加工时通常会在铰接孔内压入铜基石墨自润滑衬套,减少长期往复运动带来的铰接磨损,延长机构的维护周期。
输出端的红色连杆末端的安装孔位需要根据配套的执行元件设计,孔位的中心高需要与作业工位的工件高度匹配,避免安装执行元件后出现动作错位。整套机构的所有构件都采用平板式结构设计,零件加工时仅需要通过激光切割或者铣削加工即可完成外形加工,不需要复杂的曲面加工工序,加工成本低,装配时仅需要通过销轴、卡簧即可完成整体组装,对装配人员的技能要求不高,适合小型设备厂的小批量加工装配。
在实际应用选型时,需要根据工位需要的推送力大小调整连杆的截面尺寸以及铰接销轴的直径,如果推送负载超过5kg,还需要在连杆的受力方向增加加强筋,避免长期负载下连杆出现弯曲变形。运动过程中,下方的约束摇臂会随转盘转动持续小角度摆动,其支座的安装位置需要在装配时预留微调余量,方便现场调试时修正轨迹偏差,通常支座会设计成长条安装孔形式,可实现前后10mm范围内的位置调整。整套机构的输入转速通常不超过60rpm,转速过高会导致连杆运动惯性过大,出现振动与噪音问题,对接减速电机时需要选择合适的减速比,保证输出动作平稳无冲击。
- 上一篇:带侧装耳板圆形法兰连接结构件
- 下一篇:带防滑环纹螺纹瓶口塑料瓶结构设计

- 全部评论(0)

- 模板大小: 931.19 KB
- 售价:5金币
- 下载次数: 36
- 系统要求: CATIA,Rendering
- 软件分类: 通用机械零部件