微信登录
 QQ登录


适配大直径大理石件的空心旋转输送结构


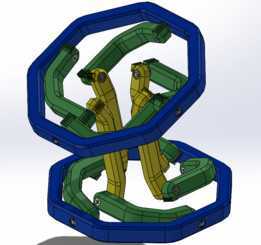
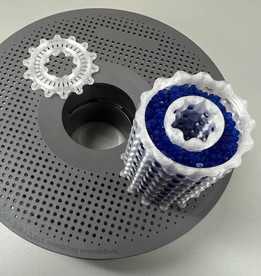
在石材加工、工艺品打磨这类需要连续转序的生产场景里,常规平皮带输送很难兼顾圆柱类、带弧面工件的姿态稳定,尤其是直径偏大的大理石坯件,输送过程中一旦出现滑移偏转,后续打磨、刻花工位的定位基准就会偏移,需要人工反复摆正,拖慢整条产线的节拍。这套空心旋转输送结构,就是针对直径5/8英寸也就是16毫米规格的大理石加工件设计的,核心解决的是小规格柱形石材在转序过程中的姿态保持、平稳旋转送进的问题。
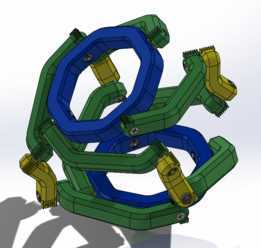
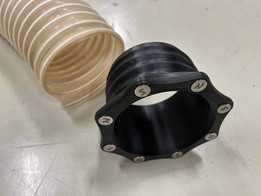
从结构功能来看,这套输送结构没有采用传统的整面托板设计,而是做了空心承托的旋转腔体,工件放置在腔体内部后,腔体的旋转动作可以带着工件同步完成周向转动,同时沿着输送方向做直线送进,不需要额外设置拨料机构或者侧面定位挡边,就能让工件在输送过程中保持轴线方向一致,方便后续工位的加工头直接对准工件表面作业。和常规的V型槽输送相比,空心结构的包裹性更好,哪怕工件表面存在轻微的铸造或者打磨残留凸起,也不会因为局部凸起卡滞在槽体接缝处,输送过程的卡顿率能降低不少。
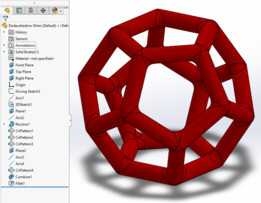
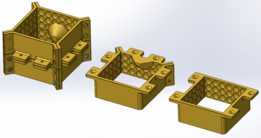
设计思路上参考了可变形态的万花筒结构逻辑,把原本固定的输送承托面拆分成了多段可微调的拼接模块,每个模块的接触面都做了微弧处理,贴合大理石圆柱件的外圆轮廓,不同模块之间预留了0.2毫米的间隙,避免热胀冷缩或者加工碎屑卡入后导致模块卡滞。整个旋转腔体的驱动端做了同轴度校准,旋转过程中的径向跳动控制在0.1毫米以内,不会因为腔体晃动导致工件表面被剐蹭,对于表面光洁度要求高的大理石工艺品来说,这点尤为重要——毕竟石材表面一旦出现输送过程造成的划痕,后续抛光要多花至少三倍的工时才能修复。
安装边界方面,这套结构的整体外形做了紧凑化处理,主体旋转单元的外接方腔尺寸适配常规小型输送线的安装架,不需要对现有产线的机架做大规模切割改造,直接通过侧面的四个安装孔就能固定在现有线体的型材架上。进料端和出料端都做了15度的导向倒角,工件从上游工位滑落进入旋转腔体的时候,不会因为端口的直角棱边磕碰到工件端面。空心腔体的内径比适配的大理石件直径大0.3毫米,既不会因为间隙过大导致工件在腔体内晃动偏转,也不会因为间隙过小导致工件塞入困难,哪怕工件直径存在±0.1毫米的加工公差,也能顺利通过腔体完成输送。
实际应用中,这套结构除了输送大理石件之外,也可以适配同直径规格的硬质圆柱工件,比如陶瓷棒、硬质合金小圆棒等,只需要根据工件的表面硬度调整腔体接触面的材质粗糙度——如果是表面更软的工件,可以在腔体内壁贴一层薄的聚氨酯防滑层,增大摩擦力的同时避免划伤工件表面;如果是重量偏大的金属工件,可以把腔体模块的材质换成硬质铝合金,提升整体结构的承重能力。旋转速度可以根据产线的加工节拍调整,和后续打磨、印花工位的作业速度匹配,不需要额外增加变速机构,直接对接现有产线的驱动动力就能完成同步运转。
结构的维护也做了对应的考虑,所有拼接模块都采用快拆式的固定方式,不需要完全拆解整个输送单元,就能单独更换磨损的接触面模块,日常清理的时候只需要打开腔体侧面的清屑口,就能把积累在腔体内的石材粉末、加工碎屑吹扫干净,不会因为碎屑长期积累导致旋转阻力增大,影响输送的平稳性。和同规格的带旋转功能的输送结构相比,这套空心结构的整体重量更轻,转动惯量更小,启动和停止的时候不会因为惯性过大导致工件甩出腔体,启停位置的定位精度也更高,适合对工件停位精度有要求的自动化加工产线使用。
- 上一篇:空心三角弹珠大理石机旋转输送结构
- 下一篇:中空五边形弹珠大理石旋转输送装置

- 全部评论(0)

- 模板大小: 19.49 MB
- 售价:5金币
- 下载次数: 20
- 系统要求: STL,Rendering,SOLIDWORKS
- 软件分类: 输送机