微信登录
 QQ登录


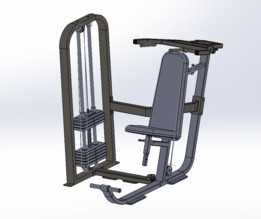
工业级Furaador精密打孔作业设备结构
在精密零部件加工、小型五金件批量生产以及铸造后工件的二次修整工序中,孔位加工的精度与一致性直接决定了后续装配环节的容错空间,这款打孔设备的结构设计,正是针对中小尺寸铸造件的孔位加工需求做了针对性优化。从实际产线的应用场景来看,这类设备常布置在铸造工序后的精加工作业段,承接压铸、浇铸完成后的毛坯件钻孔、铰孔作业,相比通用台钻,它的定位结构更适配异形铸造件的装夹需求,不需要操作人员反复找正基准,能大幅降低单件加工的辅助时长。
设备的功能设计围绕打孔作业的核心痛点展开:首先是进给端的行程控制,结构上预留了足够的垂直进给余量,既可以适配不同厚度的工件加工需求,也能兼容不同长度的钻具装夹,不会出现钻透工件后行程不足撞坏工作台的问题;其次是装夹区域的开放式设计,操作侧没有多余的结构遮挡,操作人员上下料时可以直接将工件抵靠到定位基准面,不需要从狭窄的工装缝隙里调整工件位置,对于形状不规则的铸造毛坯来说,这种开放式装夹空间的实用性远高于封闭结构的钻孔设备。
从设计思路上看,这款设备没有追求过度复杂的自动化结构,而是把可靠性放在了首位:整体支撑结构采用框架式布局,主要受力件的截面尺寸做了加厚处理,钻孔作业时主轴产生的振动可以通过框架结构快速传导分散,不会因为长期振动导致连接部位松动,进而影响孔位的同轴度。导向部位的结构设计预留了润滑与磨损补偿空间,长期使用出现导向间隙后,可以通过调整紧固件恢复精度,不需要整体更换导向部件,能降低设备的长期维护成本。
关于安装与尺寸边界,这款设备的底座安装孔位采用通用化布局,不需要做特殊的地基处理,直接通过膨胀螺栓固定在标准车间的硬化地面上即可满足使用要求,设备的侧向操作空间预留充足,操作人员站在设备正前方就可以完成装夹、进给、退料的全流程操作,不需要额外预留侧面的操作位,对于产线布局紧张的中小型加工车间来说,这种紧凑的尺寸设计可以有效节省车间的占地面积。设备的上部结构没有超出底座的投影范围,吊装转运时可以直接通过底座的吊装孔起吊,不需要额外做平衡处理,转运和进场安装的难度都比较低。
在实际加工场景中,这类打孔设备可以适配多种材质的工件加工,除了常规的铝合金、锌合金铸造件之外,更换适配的钻具之后,也可以完成硬质塑料、复合材料件的孔位加工,设备的主轴转速区间覆盖了常用钻具的作业要求,不需要额外加装调速结构就能满足不同材质的切削线速度要求。定位基准面的设计采用了可更换的耐磨衬板结构,长期使用出现磨损后只需要更换衬板就能恢复定位精度,不会因为基准面磨损导致整批工件的孔位出现偏差。
从结构细节来看,设备的排屑空间做了针对性设计,打孔产生的切屑可以直接顺着工作台的斜面落到设备下方的集屑区域,不会堆积在装夹定位面上影响工件的装夹精度,日常清理时只需要抽出集屑盒就能完成切屑清理,不需要拆解设备的防护结构。操作手柄的位置设置在操作人员站立时的自然抬手高度,长时间作业也不容易产生操作疲劳,进给操作的阻尼感设计均匀,操作人员可以通过手感清晰感知钻具的切削状态,及时调整进给压力,避免钻具崩断或者工件出现钻孔毛刺超标的问题。
- 上一篇:办公用固定式手动双孔纸张打孔器结构设计
- 下一篇:胶合板激光切割配套立式钻孔加工装置

- 全部评论(0)

- 模板大小: 1.05 MB
- 售价:5金币
- 下载次数: 14
- 系统要求: STL,Rendering
- 软件分类: 打孔机