微信登录
 QQ登录


双辊式金属压延轧制设备结构设计


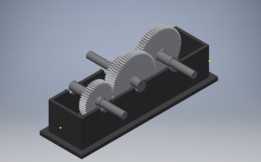
在冶金板材、带材连续生产的产线布局中,这类双辊结构的轧制单元是整条产线的核心成型工位,承担着将厚规格金属坯料通过连续辊压减薄至目标厚度、同时保证板形平整度与厚度公差的核心作用,从热轧粗轧机组的粗压下工位,到冷轧精整线的精轧道次,再到有色金属带材的高精度压延工序,这类辊式轧制结构都是产线中不可或缺的核心执行单元。不同于多辊轧机的复杂辊系配置,这套双辊平行布置的结构更适配中等压下率的通用轧制场景,两根工作辊沿垂直方向平行排布,辊身轴线保持严格的平行度公差,辊轴两端通过带座轴承安装在两侧的立式机架上,机架采用箱型焊接结构设计,具备足够的刚性来抵消轧制过程中金属变形产生的巨大反力,避免辊系在大压下量工况下出现挠曲变形影响板形质量。
从结构设计逻辑来看,这套模型的辊系采用了简支梁支撑形式,轴承选型适配重载低速的轧制工况,轴承座与机架窗口之间预留了辊缝调节的安装间隙,可通过压下机构调整两辊之间的工作间隙,适配不同厚度规格的来料与成品厚度要求;辊身采用圆柱形工作面,表面粗糙度满足轧制过程中咬入条件与成品表面质量要求,辊颈与辊身之间设置过渡圆角避免应力集中,降低长期交变载荷下的辊轴断裂风险。在实际产线安装过程中,这类轧制单元的安装边界需要匹配前后输送辊道的高度差,保证来料能够平稳进入辊缝,不会出现头部翘曲或卡钢问题;机架底部通过地脚螺栓固定在设备基础上,基础需要做专门的承重与减震处理,抵消轧制过程中的冲击载荷与振动,避免设备运行过程中出现位移影响轧制精度。设备运行时,
动力端通过联轴器连接驱动装置,带动上下工作辊做反向同步转动,依靠辊面与金属坯料之间的摩擦力将坯料咬入辊缝,通过两辊之间的挤压力使金属产生塑性变形,实现厚度减薄的工艺目标;在设计过程中需要严格核算辊系的刚度、轴承的额定动载荷、机架的强度余量,同时要考虑辊系的拆装便利性,方便后期生产过程中更换磨损的辊面、维护轴承部件。不同于专用高精度轧机的复杂配置,这套结构的设计偏向通用化轧制场景,结构简单可靠,维护成本低,既可以用于小型冶金企业的开坯轧制工序,也可以集成在金属材料实验室的试验轧制线中,用于小批量金属材料的压延试验;在三维建模过程中,模型完整还原了辊系、轴承、机架的装配关系,各部件之间的配合间隙符合实际装配要求,
能够直观展示轧制过程中各部件的相对运动关系,可用于设备方案评审、产线布局模拟、新员工结构认知培训等场景,帮助设计人员快速理解双辊轧机的核心结构逻辑,在进行同类型设备改型设计时,可直接参考这套模型的辊系支撑方式、机架结构形式,结合实际工艺参数调整辊身长度、辊径尺寸、机架跨度等核心参数,缩短设计周期,减少前期方案论证的重复工作量。在实际生产应用中,这类轧制设备还需要配套冷却系统、辊缝检测系统、张力控制系统等辅助单元,但核心的机械结构部分就是这套模型所展示的辊系与机架主体,所有的辅助系统都是围绕这个核心结构进行配套设计,保证轧制过程的稳定性与成品质量。
- 上一篇:桌面级PCB加工数控铣削钻孔设备
- 下一篇:台式迷你三轴数控铣床结构设计

- 全部评论(0)

- 模板大小: 13.93 MB
- 售价:5金币
- 下载次数: 41
- 系统要求: Autodesk Inventor,Rendering
- 软件分类: 机床